
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-07 Origen:Sitio


La transición de un acabado subcontratado o una pintura líquida obsoleta a una configuración interna de recubrimiento en polvo es un salto operativo crítico. Protege los márgenes de beneficio y obtiene un control de calidad total sobre sus productos finales. Sin embargo, evaluar una infraestructura de recubrimiento compleja conlleva riesgos importantes. Muchos fabricantes cometen el costoso error de priorizar los costes iniciales económicos de los equipos. Ignoran factores vitales a largo plazo como la eficiencia de transferencia, el consumo de servicios públicos y la confiabilidad general del sistema. Este descuido a menudo conduce a cuellos de botella en la producción y frecuentes fallas en el campo en el acabado aplicado. Necesita una estrategia sólida basada en datos para afrontar estas grandes inversiones de capital de forma segura. Esta guía proporciona un marco neutral para los proveedores y centrado en la ingeniería. Le ayudaremos a evaluar y seleccionar sistemas de recubrimiento en polvo industriales de forma eficaz. Aprenderá cómo equilibrar el rendimiento, la eficiencia de las aplicaciones y las realidades del diseño. Al aplicar estos principios, usted garantiza un acabado industrial consistente y al mismo tiempo protege sus resultados.
La elección entre sistemas por lotes y automatizados debe estar dictada por la geometría de la pieza, el volumen de rendimiento y la frecuencia de cambio de color, no solo por el espacio disponible.
La arquitectura del pretratamiento es la variable de mayor impacto para la longevidad del acabado; La falta de ingeniería en esta etapa conduce a fallas en el campo independientemente de la calidad del recubrimiento.
El costo total de propiedad (TCO) de una línea de recubrimiento está muy sesgado por el consumo de energía durante el curado y la eficiencia de recuperación de polvo, lo que hace que el funcionamiento de los sistemas baratos sea costoso.
El cumplimiento de las normas ambientales y de seguridad contra incendios (por ejemplo, NFPA 33) debe integrarse en el diseño de la instalación antes de comenzar la selección del equipo.
La implementación de una altamente eficiente línea de recubrimiento en polvo requiere puntos de referencia operativos claros. No se puede diseñar un sistema sin establecer métricas precisas de rendimiento y flexibilidad. Los equipos de ingeniería primero deben mapear la envolvente máxima de la pieza. Este sobre define el artículo más grande y pesado que planea recubrir. Una vez que conozca esta dimensión, podrá calcular con precisión las partes por hora (PPH). PPH dicta directamente la velocidad de línea requerida. Las velocidades de línea más rápidas exigen etapas de lavado más grandes y hornos de curado más largos. Debe equilibrar los objetivos de rendimiento con las limitaciones de sus instalaciones.
La eficiencia de la transferencia representa otra métrica crítica de éxito. La eficiencia de transferencia de primer paso (FPTE) mide la cantidad de polvo que se adhiere a la pieza en la primera pulverización. Un FPTE deficiente envía un exceso de polvo al sistema de recuperación o al contenedor de chatarra. Este desperdicio destruye rápidamente los márgenes de ganancias. El espesor repetible en mil también impulsa el rendimiento financiero. La aplicación de tres mils cuando la especificación exige dos mils desperdicia un 50% más de polvo. Necesita equipos de aplicación altamente consistentes para mantener tolerancias de espesor estrictas.
También debe definir umbrales estrictos de tiempo de actividad y mantenimiento. El tiempo de inactividad no planificado destruye los programas de producción. Una integración exitosa requiere intervalos de mantenimiento predefinidos.
Tiempo medio entre fallas (MTBF): realice un seguimiento de la vida útil esperada de piezas de desgaste críticas, como insertos de bombas y boquillas de pistolas.
Ventanas de mantenimiento preventivo: Asigne horas semanales específicas para la limpieza del stand y el desmontaje de ganchos.
Costos de tiempo de inactividad: Calcule el costo por hora de las paradas de línea para justificar la compra inicial de componentes de mayor calidad.
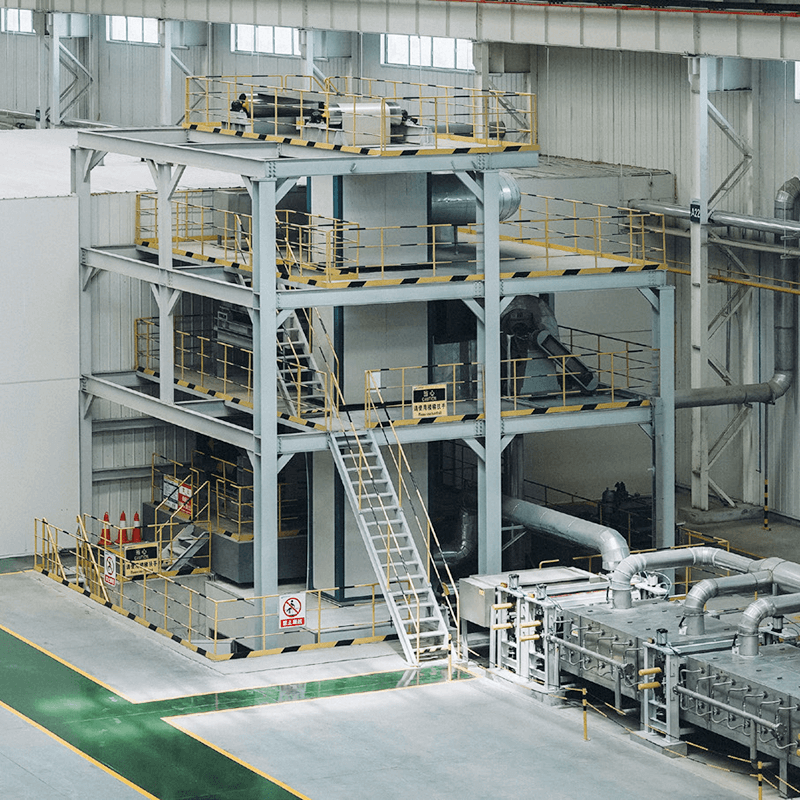
Debe dejar que los datos de producción impulsen su elección de arquitectura. El espacio disponible es importante, pero la geometría de las piezas y la frecuencia de cambio de color son más importantes. Los fabricantes suelen elegir entre configuraciones de lotes discretos y líneas automatizadas continuas.
Los sistemas de recubrimiento en polvo por lotes funcionan mejor para operaciones de bajo volumen y alta mezcla. Se adaptan fácilmente a piezas excepcionalmente grandes o pesadas. Las instalaciones que enfrentan graves limitaciones de diseño a menudo dependen del procesamiento por lotes. Sin embargo, estos sistemas implican distintas compensaciones. Se enfrentará a mayores costos de mano de obra manual por unidad. El rendimiento sigue siendo más lento porque las piezas se mueven manualmente entre etapas. También corre el riesgo de inconsistencias de calidad entre diferentes operadores humanos.
Las líneas automatizadas manejan una producción continua y de gran volumen sin esfuerzo. Requieren geometrías de piezas consistentes para maximizar la eficiencia. Las operaciones que buscan un mínimo de mano de obra por unidad prefieren la automatización. Al evaluar sistemas automatizados, debe evaluar de cerca los estilos de transportadores. Los monorrieles elevados con vigas en I ofrecen un movimiento simple y continuo. Los transportadores eléctricos y libres permiten que las piezas se detengan dentro de las cabinas de pintura mientras el resto de la cadena sigue moviéndose. También debe sincronizar el posicionamiento automatizado del arma con la velocidad de la línea central.
Utilice una lente de decisión específica para encontrar el punto de inflexión. Debe calcular exactamente cuándo la eficiencia de la línea automatizada compensa el fuerte gasto de capital inicial.
Métrica de evaluación | Arquitectura del sistema por lotes | Arquitectura de línea automatizada |
|---|---|---|
Volumen de producción | Rendimiento bajo a medio | Rendimiento alto y continuo |
Geometría de la pieza | Tamaños masivos y muy variables | Sobres uniformes y predecibles |
Requisitos Laborales | Alta intervención manual | Baja intervención manual |
Velocidad de cambio de color | Rápido, relativamente simple | Más lento, requiere una purga compleja |
Inversión de capital | Menor costo de diseño inicial | Alto costo de ingeniería inicial |
Una instalación exitosa depende de la calidad de sus etapas individuales. Debe diseñar cuidadosamente los componentes de lavado, aplicación y curado.
El pretratamiento dicta la calidad de la adhesión final. Puedes aplicar el mejor polvo perfectamente, pero un mal pretratamiento garantiza fallos en el campo. Los sistemas de lavado de múltiples etapas manejan el proceso de unión química. Los sistemas tradicionales de fosfato de hierro requieren de tres a cinco etapas. Las nanocerámicas más nuevas a base de circonio funcionan a temperatura ambiente y generan menos lodos. Debes seleccionar la química que mejor se adapte a tu sustrato. Muchos compradores cometen el error de reducir el tamaño de las etapas de lavado para ahorrar espacio. Las zonas de lavado acortadas evitan tiempos adecuados de contacto químico. Este compromiso arruina la adhesión y favorece una rápida corrosión.
Debes evaluar las cabinas en función de tu frecuencia de cambio de color. Las cabinas estilo cartucho atrapan el exceso de rociado en filtros internos. Funcionan increíblemente bien para operaciones de un solo color. Sin embargo, cambiar los colores en una cabina de cartuchos requiere mucho tiempo y trabajo. Si realiza cambios de color rápidos y frecuentes, necesita sistemas de recuperación ciclónica. Los ciclones utilizan la física centrífuga para separar las partículas pesadas de polvo de la corriente de aire. Permiten a los operadores limpiar la cabina y cambiar de color en minutos.
Gestión del flujo de aire: asegúrese de que la cabina mantenga pies cúbicos por minuto (CFM) adecuados para contener el exceso de pulverización.
Seguridad del operador: una corriente de aire adecuada evita que el polvo se escape al entorno más amplio de la fábrica.
Eficiencia de recuperación: los ciclones de alta gama recuperan hasta el 95 % del polvo rociado en exceso para su reutilización.
Los hornos de curado transforman el polvo aplicado en una capa duradera. Generalmente se elige entre hornos de convección y sistemas de infrarrojos (IR). Los hornos de convección hacen circular aire caliente para hornear las piezas de manera uniforme. Los hornos de infrarrojos utilizan energía radiante directa para gelificar el polvo rápidamente. Muchas líneas modernas utilizan sistemas combinados. Una zona de refuerzo de infrarrojos gelifica el polvo rápidamente y una zona de convección finaliza el proceso de reticulación.
Debe aplicar una verificación escéptica durante las evaluaciones de proveedores. Algunos proveedores cotizan hornos de tamaño insuficiente para presentar una oferta más barata. Un horno de tamaño insuficiente no puede transferir suficiente calor a piezas pesadas en el tiempo asignado. Cuando esto sucede, los operadores deben reducir la velocidad de todo el transportador para lograr una reticulación adecuada. Esta falla oculta destruye el rendimiento objetivo.
La instalación de una nueva línea de recubrimiento altera el piso de su fábrica. Debes navegar por el espacio físico, la disponibilidad de energía y regulaciones estrictas.
Las dimensiones del equipo representan sólo la mitad del desafío del diseño. Debe documentar las realidades del manejo de materiales. Los radios de giro del transportador requieren un espacio vacío significativo. Las piezas largas se abren en curvas cerradas, provocando costosas colisiones. También necesita áreas de preparación de carga y descarga dedicadas. Los trabajadores necesitan espacio para maniobrar carros y montacargas de manera segura alrededor de la línea. Finalmente, verifique la altura de su techo. Los hornos y los colectores de polvo ciclónicos suelen requerir espacios libres elevados. A veces, pasar el transportador a través de hornos elevados libera un valioso espacio en el piso inferior.
Las líneas de recubrimiento consumen enormes cantidades de energía. Debe auditar su infraestructura de servicios públicos existente antes de comprometerse con cualquier especificación del sistema. Verifique la presión de su suministro de gas natural. Los hornos de curado consumen enormes BTU para mantener las temperaturas. A continuación, verifique la capacidad de su panel eléctrico. Los compresores de aire, los ventiladores de las cabinas y los accionamientos de las cintas transportadoras requieren energía trifásica de alto amperaje. Finalmente, evalúe sus capacidades de tratamiento de aguas residuales. Las lavadoras de pretratamiento de múltiples etapas generan efluentes continuos. Su municipio local regula en gran medida el pH y el contenido de metales pesados de esta descarga.
El acabado industrial conlleva riesgos de seguridad inherentes. Debe integrar estándares no negociables en su diseño inmediatamente. Las regulaciones de OSHA dictan estándares de ergonomía para los trabajadores y calidad del aire en toda la línea. Debe cumplir estrictamente con las pautas de NFPA 33. NFPA 33 regula las aplicaciones de pulverización que utilizan materiales combustibles. El polvo del recubrimiento en polvo se vuelve explosivo en concentraciones específicas. Sus cabinas de pintura requieren sistemas interconectados de detección y extinción de incendios. Es posible que también necesite permisos locales de calidad del aire dependiendo de las emisiones de su quemador de pretratamiento y de la producción de compuestos orgánicos volátiles (COV).
No todos los fabricantes de equipos cumplen sus promesas. Debe proteger su inversión investigando minuciosamente a los posibles socios proveedores.
Nunca compre un sistema automatizado basándose en un folleto. Debe exigir a los proveedores que pasen sus piezas reales por su laboratorio de pruebas. Bríndeles su componente más pesado y complejo. Permítales demostrar la química de lavado exacta, la ubicación de las pistolas y los tiempos de permanencia en el horno. Las pruebas de laboratorio revelan efectos ocultos de jaula de Faraday en esquinas estrechas. También demuestra si la velocidad de línea indicada realmente cura su pieza específica. Finalice las especificaciones de su equipo solo después de presenciar resultados de laboratorio exitosos.
Las citas a menudo ocultan lagunas críticas en el alcance. Debe aclarar la diferencia entre contratos "llave en mano" y "solo equipo". Una cotización solo para equipo simplemente deja las cajas en su muelle de carga. Usted se hace responsable del montaje, montaje e integración. Un verdadero contrato llave en mano cubre todo hasta las series de producción iniciales. Tenga cuidado con los costos ocultos. Los proveedores frecuentemente excluyen del medidor los conductos de escape a través del techo, las bajadas eléctricas primarias y las tuberías de gas. Defina exactamente quién obtiene los permisos locales mecánicos y contra incendios antes de firmar.
La relación realmente comienza después de la fase de puesta en marcha. Evalúe cuidadosamente el inventario de piezas nacionales del proveedor. Cuando falla una bomba o un motor de accionamiento, no puede esperar tres semanas para el envío al extranjero. Pregunta por sus tiempos de respuesta de soporte técnico. ¿Ofrecen soporte telefónico 24 horas al día, 7 días a la semana? ¿Pueden sus técnicos conectarse a su PLC de forma remota para solucionar problemas? También debes solicitar información sobre sus programas de mantenimiento preventivo. Los proveedores de alta calidad ofrecen visitas de inspección trimestrales para mantener su sistema funcionando con la máxima eficiencia.
Una integración exitosa del recubrimiento en polvo exige equilibrar el rigor del diseño inicial con la eficiencia operativa a largo plazo. No puede permitirse el lujo de tomar atajos en las etapas de pretratamiento o en los hornos de curado. Priorice las geometrías de piezas, la capacidad de servicios públicos confiable y la flexibilidad automatizada para maximizar su producción.
Sus próximos pasos requieren una acción inmediata en la fábrica. Comience por realizar una auditoría detallada de los servicios públicos de las instalaciones. Mida con precisión el gas disponible, la energía y las alturas del techo. Al mismo tiempo, establezca un objetivo firme de piezas por hora basado en su sobre de piezas más grande.
No navegue solo por este complejo proceso de ingeniería. Traiga expertos con antelación para evitar costosos errores de diseño. Programe una consulta técnica hoy o solicite una evaluación personalizada del diseño de las instalaciones para iniciar su actualización final.
R: Las líneas automatizadas exigen un espacio considerable. La huella exacta depende de la velocidad del transportador, el tiempo de permanencia en el horno y las etapas de pretratamiento. Una línea que funciona a cinco pies por minuto necesita un horno más grande que una que funciona a tres pies por minuto. A veces puedes utilizar el espacio vertical. Los entrepisos pueden albergar hornos de curado o hornos de secado. Este enfoque vertical ahorra una valiosa huella a nivel del suelo. Siempre mapee primero el sobre de su pieza.
R: Los sistemas de acabado industrial personalizados requieren una planificación sustancial. Los plazos de entrega típicos oscilan entre 12 y 24 semanas. Este plazo depende en gran medida de la complejidad del sistema y de los factores actuales de la cadena de suministro. Las instalaciones llave en mano tardan más que las simples entregas de equipos. Las aprobaciones de ingeniería, la fabricación de conductos personalizados y los permisos locales también añaden tiempo. Debe finalizar mucho el diseño de sus instalaciones antes de firmar una orden de compra.
R: Actualizar una configuración por lotes a la automatización rara vez es sencillo. Se enfrenta a graves limitaciones a la hora de realizar la modernización. A veces puedes realizar la transición de componentes de la aplicación, como armas y ciertas cabinas. Sin embargo, los hornos y las etapas de pretratamiento suelen requerir una sustitución total. Los hornos discontinuos no pueden acomodar cadenas transportadoras continuas. Por lo general, se logra un mejor rendimiento diseñando desde cero un sistema automatizado especialmente diseñado.


