
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-08 Origen:Sitio


Las operaciones de acabado industrial enfrentan costos agravados por el desperdicio de materiales, el tratamiento de aguas residuales y sanciones por cumplimiento ambiental. La eficiencia de la transferencia es una métrica principal para la rentabilidad en el taller. Los métodos tradicionales de aplicación de líquidos y polvos adolecen de un exceso de pulverización inevitable y de un arrastre significativo. El arrastre es el exceso de pintura que se arrastra fuera del baño sobre la superficie y el interior de las cavidades de la pieza. Este arrastre físico provoca grandes pérdidas de material durante las siguientes etapas de enjuague si no se gestiona. La transición a una línea de recubrimiento electroforético moderna aborda esta ineficiencia directamente a través de sistemas de recuperación de circuito cerrado y controles electroquímicos precisos. Al integrar tecnología de ultrafiltración y cascadas de enjuague a contracorriente, los fabricantes capturan los sólidos de pintura no depositados antes de que lleguen al desagüe. Esta arquitectura de circuito cerrado permite que las instalaciones logren una utilización de material cercana al 100% y al mismo tiempo minimicen la descarga de efluentes.
Recuperación de circuito cerrado: la tecnología de ultrafiltración (UF) captura hasta el 98 % de los sólidos de pintura no depositados de las zonas de enjuague y los devuelve al baño de electrorrecubrimiento activo.
Dependencia de los parámetros: La pérdida de pintura durante el enjuague depende en gran medida de la química del baño; El pH, la temperatura o el voltaje inadecuados pueden hacer que las películas recién depositadas se vuelvan a disolver o se laven.
Retención de la calidad: Prevenir la pérdida de pintura en la etapa de enjuague es esencial no solo para ahorrar costos sino también para preservar el acabado de alto brillo y las fuertes propiedades anticorrosivas que se esperan de las piezas con recubrimiento electrónico.
Costo versus cumplimiento: invertir en sistemas avanzados de recuperación de enjuague dentro de una línea de recubrimiento reduce el gasto en materia prima y al mismo tiempo simplifica el cumplimiento de las normas sobre aguas residuales.
Realidades del mantenimiento: Mantener altas tasas de recuperación requiere un control riguroso del estado de la membrana de UF y de la conductividad del agua de enjuague para evitar incrustaciones y contaminación cruzada.
La ultrafiltración sirve como motor principal para la recuperación de material en un sistema de electrorrecubrimiento. La unidad UF extrae continuamente fluido del tanque de inmersión principal y lo fuerza bajo presión a través de membranas semipermeables. Este proceso mecánico separa el complejo baño de pintura en dos corrientes distintas. La primera corriente contiene los sólidos de pintura, resinas y pigmentos concentrados. La segunda corriente, conocida como permeado, está compuesta enteramente de agua y disolventes de bajo peso molecular. Al extraer agua directamente de la mezcla de pintura para generar este permeado de enjuague, las instalaciones minimizan drásticamente su consumo de agua municipal fresca.
El ciclo de circuito cerrado se basa en dirigir este permeado directamente a las zonas de enjuague posteriores a la capa. A medida que las piezas recubiertas salen del baño principal, el permeado se rocía sobre ellas para eliminar la pintura no depositada. El sistema recoge esta mezcla de fluidos en los tanques de enjuague que se encuentran debajo. Debido a que el permeado comparte la composición química exacta de la fase líquida del baño, vuelve en cascada sin problemas al tanque electroforético primario. Este circuito continuo garantiza una pérdida de material casi nula y mantiene el equilibrio volumétrico de todo el sistema.
La selección de membranas dicta la eficiencia de recuperación en la planta de producción. Las membranas enrolladas en espiral ofrecen una gran superficie y excelentes índices de flujo de permeado, lo que las convierte en estándar en entornos de alta producción. Las membranas tubulares proporcionan una mejor resistencia a la obstrucción por partículas grandes, pero requieren una huella física mayor. Los ingenieros de la planta deben hacer coincidir el tipo de membrana con la química específica de la pintura y los volúmenes de producción previstos para garantizar un suministro constante de agua de lavado. El funcionamiento de estas membranas requiere una atención estricta a la presión transmembrana. Si las bombas de alimentación empujan el fluido con demasiada fuerza, los sólidos de la pintura se compactarán contra la superficie de la membrana, cegando los poros y deteniendo la producción de permeado.
El arrastre es el arrastre físico del líquido del baño en geometrías de piezas complejas a medida que emergen del tanque de inmersión. Las piezas con huecos profundos, canales internos o costuras dobladas atrapan volúmenes importantes de pintura no depositada. Los subchasis de automóviles, los chasis de equipos agrícolas y los soportes estampados con bridas de dobladillo son conocidos por transportar exceso de líquido. Sin un mecanismo de recuperación dedicado, este exceso de material se va directamente por el desagüe. Una moderna línea de recubrimiento emplea una arquitectura de enjuague a contracorriente de múltiples etapas para capturar este fluido de manera eficiente.
La arquitectura física de un sistema de enjuague a contracorriente se basa en la gravedad y la ubicación estratégica de la bomba para mover el fluido en contra de la dirección de desplazamiento de la pieza. Aquí está la secuencia estándar de operaciones para capturar el arrastre:
La pieza recubierta sale del tanque de inmersión primario y ingresa a la primera zona de enjuague de ultrafiltración (UF1), donde los cabezales de gran volumen rocían la pieza para quitar la capa más pesada de pintura no depositada.
El fluido recolectado en el tanque UF1, ahora muy cargado con sólidos de pintura recuperados, se desborda directamente hacia el tanque de inmersión primario para reponer el baño.
La pieza avanza hacia las zonas UF2 y UF3, donde un permeado progresivamente más limpio lava los sólidos restantes de la superficie y las cavidades internas.
El permeado limpio de la unidad de ultrafiltración ingresa directamente al tanque de UF3. A medida que la UF3 se llena, se desborda hacia atrás hacia la UF2, que posteriormente se desborda hacia la UF1.
La pieza recibe un lavado final en un halo de agua virgen desionizada (DI) para eliminar cualquier rastro de solvente o iones conductores antes de ingresar al horno de curado.
Este método en cascada concentra los sólidos recuperados paso a paso. Empuja la pintura hacia el tanque primario sin diluir la química activa del baño. Cuando la pieza alcanza el halo de agua DI final, la superficie está prácticamente libre de sólidos no depositados. Esta arquitectura crea un circuito de recuperación altamente eficiente que captura el arrastre antes de que abandone el sistema.
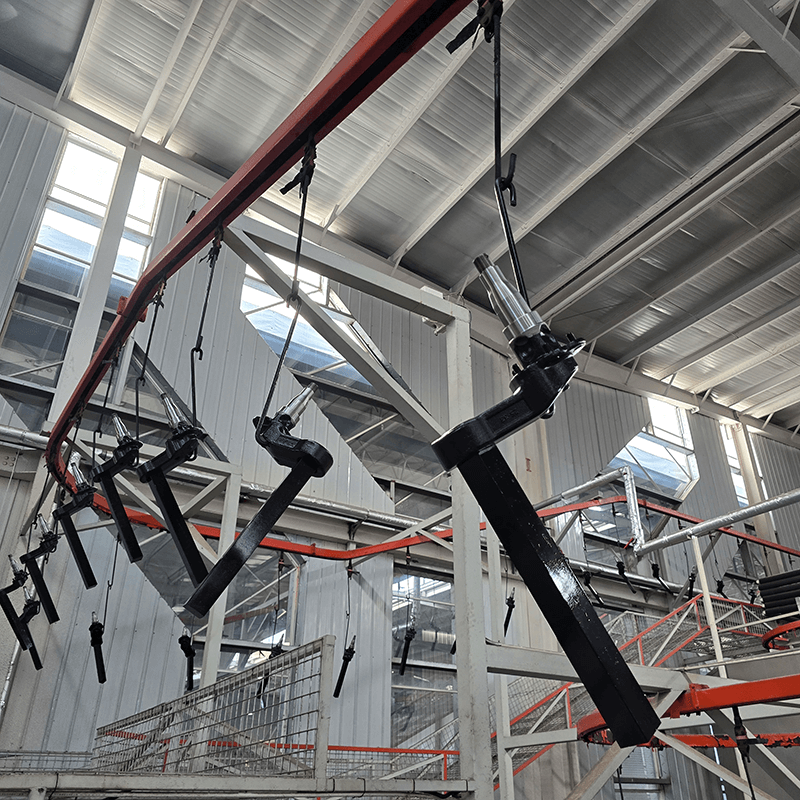
La química del baño dicta la estabilidad física de la película aplicada. Los operadores deben mantener el pH del tanque electroforético dentro de una ventana operativa estricta. Durante el proceso de electrodeposición catódica, la reacción química deposita partículas de pintura cargadas positivamente sobre la pieza conectada a tierra. Esta reacción deja un exceso de agentes neutralizantes, típicamente ácidos orgánicos como el ácido acético o láctico. Si el pH baja demasiado y el baño se vuelve demasiado ácido, surge un riesgo químico grave durante la etapa de lavado.
Cuando el pH cae fuera de las especificaciones, el recubrimiento recién depositado se volverá a disolver en el agua de enjuague. Esta reacción inversa da como resultado películas delgadas, bordes expuestos y pérdida excesiva de material durante la fase de lavado. La pintura simplemente elimina la pieza y sobrecarga el circuito de recuperación de ultrafiltración, lo que eventualmente hace que los sólidos se salgan por completo de la suspensión. Los operadores notarán que los tanques de enjuague se vuelven lechosos u opacos, un claro indicador de que la película se está despegando del sustrato.
Las instalaciones utilizan sistemas de anolitos, también conocidos como células de diálisis, para evitar esta degradación química. Estas celdas se encuentran dentro del tanque de inmersión principal a lo largo de las paredes laterales. Consisten en una membrana semipermeable que rodea un ánodo desnudo. A medida que la corriente eléctrica impulsa la pintura hacia la pieza, el exceso de ácido migra a través de la membrana hacia el fluido anolito. Una bomba dedicada hace circular este fluido, expulsando los agentes neutralizantes a un desagüe o recipiente de recolección. Al estabilizar los niveles de pH automáticamente, los sistemas de anolitos garantizan que la película de pintura húmeda permanezca intacta y duradera a medida que pasa por las zonas de enjuague a alta presión.
La temperatura del baño influye directamente en la eficiencia de deposición del recubrimiento, la viscosidad del fluido y la densidad final de la película. Operar fuera de la ventana de temperatura especificada compromete el efecto del recubrimiento y debilita la estructura interna de la película. Un baño demasiado frío da como resultado una pintura muy viscosa que se deposita de manera desigual, creando una capa gruesa e inestable que se lava fácilmente. Un baño demasiado caliente acelera la reacción demasiado rápido, creando una superficie porosa y rugosa conocida como estallido de solvente. Una película débil no puede resistir la fuerza mecánica de los aerosoles de enjuague, lo que provoca una pérdida inmediata de pintura.
El voltaje aplicado juega un papel igualmente crítico en la integridad de la película. Por ejemplo, en el recubrimiento electroforético de cobre rojo, un voltaje insuficiente produce una película frágil con mala adhesión al sustrato. La etapa de enjuague elimina fácilmente esta capa débil, dejando al descubierto el metal desnudo. Por el contrario, un voltaje excesivo provoca la rotura de la película y la formación de poros. El alto voltaje obliga al recubrimiento a acumularse demasiado rápido, atrapando gases debajo de la película. Cuando estas burbujas de gas estallan, dejan cráteres microscópicos que atrapan el agua de enjuague y provocan graves defectos cosméticos durante el proceso de curado.
Para mantener tolerancias estrictas de los parámetros, los operadores confían en rectificadores automatizados y sistemas de gestión térmica. Los rectificadores utilizan programación de voltaje escalonado para aplicar energía gradualmente a medida que la pieza ingresa al baño. Este arranque suave evita las sobretensiones eléctricas y garantiza una deposición densa y uniforme. Al mismo tiempo, los intercambiadores de refrigeración y calefacción regulan la temperatura del baño dentro de un solo grado del punto de ajuste objetivo. Los parámetros consistentes garantizan una película duradera que sobrevive al agresivo proceso de lavado sin desprender material.
Guía de solución de problemas de parámetros de proceso
Parámetro | Condición óptima | Riesgo si está fuera de especificación | Acción correctiva |
|---|---|---|---|
Nivel de pH del baño | Estrictamente dentro de las especificaciones del proveedor (por ejemplo, 5.5 - 6.0) | La película se vuelve a disolver en el enjuague; bordes delgados; mala resistencia a la corrosión. | Lavar las células de anolito; comprobar la integridad de la membrana de diálisis; ajustar la alimentación de ácido/base. |
Temperatura del baño | Normalmente 27°C - 32°C (80°F - 90°F) | Estructura de película porosa; baja eficiencia de deposición; acabado superficial rugoso. | Inspeccionar el circuito del enfriador/calentador; limpiar las placas del intercambiador de calor; verificar los caudales. |
Voltaje aplicado | Depende de la geometría de la pieza y la velocidad de la línea. | Película débil eliminada por aerosoles de enjuague (bajo voltaje); ruptura de la película (alto voltaje). | Calibrar rectificador; implementar programación de voltaje escalonado; comprobar la posición del ánodo. |
Tasa de flujo de permeado | Suficiente para mantener limpio el enjuague final | Lavado inadecuado; arrastrar el horneado sobre la pieza; defectos cosméticos. | Realizar CIP químico en membranas UF; reemplazar los prefiltros; comprobar la presión de la bomba. |
La integración de módulos UF de alta capacidad requiere un importante gasto de capital inicial. Las instalaciones deben comprar carcasas de membrana, bombas de circulación de alta presión y colectores de tuberías complejos. Sin embargo, la evaluación financiera debe sopesar este costo inicial con la reducción a largo plazo en el consumo de pintura. Los procesos tradicionales de pulverización por atomización con aire sufren un exceso de pulverización, lo que sigue siendo una pérdida inevitable e irrecuperable. Incluso con campanas electrostáticas, la eficiencia de transferencia de aspersión rara vez supera el 70%. Un sistema basado en inmersión elimina inherentemente por completo el exceso de pulverización.
Este cambio operativo hace que la recuperación por arrastre sea el único objetivo para lograr rendimientos de material superiores al 95%. Cuando el sistema de recuperación funciona correctamente, las instalaciones solo pagan por la pintura que realmente cura en la pieza. El retorno de la inversión de un sistema de ultrafiltración robusto a menudo se logra dentro de los primeros años de funcionamiento simplemente mediante la reducción drástica de las compras de materia prima. Los gerentes de planta pueden realizar un seguimiento de esta eficiencia monitoreando la proporción del peso de la película seca en las piezas terminadas versus el volumen de pintura líquida agregada a los tanques de reabastecimiento.
La geometría de la pieza y la velocidad de la línea dictan el volumen de arrastre e influyen directamente en el gasto de capital requerido. Las piezas complejas con depresiones profundas sacan más líquido del baño. Los ingenieros deben dimensionar el sistema de recuperación en función de estas variables específicas. El tamaño adecuado garantiza que los módulos UF puedan procesar el volumen requerido de permeado para lavar las piezas de manera efectiva. Los sistemas de tamaño insuficiente obstaculizan la producción y obligan a los operadores a utilizar agua dulce para el enjuague, lo que destruye la eficiencia del circuito cerrado y genera volúmenes masivos de aguas residuales.
La eficiencia de la etapa de enjuague impacta directamente la calidad del producto final y el desempeño en el campo. La pérdida excesiva de pintura durante la etapa de lavado reduce la formación de la película final por debajo de las especificaciones del fabricante. Una película fina compromete gravemente las fuertes propiedades anticorrosivas de la pieza. Las piezas sometidas a pruebas estándar de niebla salina fallarán prematuramente si los bordes y las cavidades internas pierden su capa protectora durante la cascada de enjuague. La fuerza mecánica de los cabezales de pulverización desprenderá fácilmente una película mal depositada de los bordes afilados cortados con láser, lo que provocará una formación temprana de óxido en el campo.
El control estricto de los parámetros evita la redisolución en las zonas de enjuague. Cuando la película permanece estable durante el lavado, el horno de curado la hornea hasta formar una barrera uniforme y muy duradera. Esto es particularmente crítico para estándares estéticos exigentes, como lograr un acabado negro impecable y de alto brillo. Un enjuague adecuado elimina los sólidos no depositados que, de otro modo, se depositarían en la superficie en forma de semillas, goteos o hundimientos de suciedad. Si el sistema UF no proporciona suficiente permeado limpio, el arrastre se secará en la pieza antes de llegar al horno, creando una textura áspera similar al papel de lija.
El enjuague final con agua desionizada juega un papel importante en la preservación estética. Cualquier sólido disuelto que quede en la pieza creará manchas de agua o marcas de lavado durante la fase de curado. Al garantizar que el circuito de recuperación funcione perfectamente, los operadores mantienen impecables las etapas de enjuague final. Esto garantiza un acabado suave y libre de puntos finos, cráteres o manchas químicas. Mantener el halo DI por debajo de 10 microsiemens de conductividad es un requisito operativo estándar para acabados Clase A.
La captura de sólidos de pintura antes de que entren en el flujo de residuos reduce drásticamente la demanda biológica y química de oxígeno (DBO/DQO) en los efluentes de las instalaciones. Las resinas de pintura sin curar y los disolventes orgánicos suponen una carga enorme para los sistemas de tratamiento de aguas residuales. El cumplimiento ambiental se vuelve mucho más fácil de gestionar cuando la fuente principal de contaminación química se recicla directamente al tanque de producción. En lugar de tratar miles de galones de agua cargada de pintura diariamente, la instalación solo trata el pequeño volumen de agua sobrante de las etapas de pretratamiento.
Las arquitecturas de enjuague de circuito cerrado respaldan activamente las iniciativas de Descarga Cero de Líquidos (ZLD). Al reciclar continuamente el permeado y minimizar la ingesta de agua dulce, las instalaciones reducen la carga volumétrica en las plantas de tratamiento de aguas residuales aguas abajo. El sistema solo descarga una pequeña cantidad de permeado de ultrafiltración durante el mantenimiento de rutina, la limpieza de membranas o cambios de color completos. Esto reduce drásticamente la huella de la planta de tratamiento de aguas residuales in situ.
Este enfoque sostenible reduce los costos de eliminación de lodos y mitiga el riesgo de sanciones por cumplimiento ambiental. Las instalaciones evitan los fuertes recargos asociados con la descarga de altas concentraciones de metales pesados o compuestos orgánicos volátiles (COV) en las alcantarillas municipales. El sistema de recuperación transforma un importante pasivo medioambiental en un activo de producción reutilizable, manteniendo la planta cumpliendo con los permisos de vertido locales.
El principal riesgo operativo en cualquier sistema de recuperación de circuito cerrado es la contaminación de la membrana. Las membranas UF funcionan a alta presión para forzar el agua a través de poros microscópicos. Con el tiempo, estos poros se obstruyen por crecimiento biológico, aglomeración de resina o contaminación por partículas. Una vez contaminado, la producción de permeado cae significativamente. Esto priva a las zonas de enjuague de agua de lavado limpia y hace que se acumulen sólidos de pintura en las piezas, lo que provoca rechazos de calidad inmediatos.
Los operadores mitigan este riesgo implementando protocolos rutinarios de limpieza química in situ (CIP). Los ciclos CIP utilizan limpiadores ácidos o alcalinos especializados para eliminar la acumulación de resina y restaurar la permeabilidad de la membrana. Un lavado alcalino generalmente elimina las incrustaciones de resina orgánica, mientras que un lavado ácido elimina las incrustaciones inorgánicas y los hidróxidos metálicos. La frecuencia del CIP depende del volumen de producción y de la estabilidad del baño, pero el mantenimiento regular no es negociable para la longevidad del sistema.
El monitoreo de las tasas de flujo de permeado proporciona señales de advertencia temprana de incrustaciones. Una caída repentina del flujo indica una necesidad inmediata de limpieza o reemplazo del filtro. Mantener una prefiltración adecuada antes de la unidad UF es igualmente fundamental. Los filtros de bolsa capturan partículas grandes, escoria de soldadura y virutas de metal antes de que lleguen a los costosos elementos de la membrana. La actualización a la filtración de bolsas de múltiples etapas extiende la vida útil operativa de las membranas y previene daños físicos catastróficos a las capas enrolladas en espiral.
La contaminación que ingresa al tanque de inmersión desde los procesos aguas arriba representa una grave amenaza para el circuito de recuperación. La contaminación por arrastre, como el arrastre de productos químicos de pretratamiento, limpiadores alcalinos o fosfatos de zinc, altera el equilibrio químico de todo el sistema. Este arrastre afecta directamente a la conductividad del agua de enjuague. La alta conductividad desestabiliza la pintura recuperada, provocando que las resinas se coagulen o caigan de suspensión dentro de los tanques de enjuague. Una vez que la pintura se coagula, no se puede bombear de regreso al baño principal y debe eliminarse con pala como residuo peligroso.
Para prevenir esta falla se requiere un control estricto de la conductividad a lo largo de las cascadas de pretratamiento y enjuague. Los operadores deben asegurarse de que las piezas se enjuaguen minuciosamente antes de ingresar al baño de electrorrecubrimiento. Los sensores automatizados rastrean los niveles de microsiemens en cada tanque y activan alarmas si la contaminación aumenta. Si el enjuague con agua DI antes del tanque de e-coat supera los 30 microsiemens, la línea debería detenerse automáticamente para evitar el envenenamiento del baño.
Las instalaciones utilizan estratégicamente agua de ósmosis inversa (RO) o desionizada (DI) en las etapas de enjuague final antes del tanque de inmersión y en el enjuague final posterior a la capa. Esto asegura que el fluido que toca la pieza esté completamente libre de sólidos disueltos. Mantener una baja conductividad garantiza un acabado impecable y protege el baño principal del desequilibrio químico, asegurando que la pintura recuperada siga siendo viable para una nueva aplicación.
Realice una auditoría de las instalaciones para cuantificar las pérdidas por arrastre actuales e identificar piezas con geometrías de alta retención de fluidos.
Evalúe los costos de tratamiento de aguas residuales existentes para determinar el retorno de la inversión exacto para instalar un sistema de recuperación de ultrafiltración de circuito cerrado.
Consulte con un ingeniero de integración para especificar el tamaño adecuado de la membrana de ultrafiltración en función de la velocidad de su línea y los caudales de permeado requeridos.
Implemente sensores automatizados de monitoreo de conductividad y pH en todas las etapas de enjuague activo para evitar la desestabilización química y la redisolución de la película.
Establezca un programa estricto de limpieza química in situ (CIP) para todas las membranas de filtración para evitar la contaminación y mantener una producción constante de agua de lavado.
R: Con una ultrafiltración adecuada y un enjuague de circuito cerrado, la eficiencia de transferencia generalmente supera el 95%. Esta es una mejora enorme en comparación con la eficiencia del 50-70 % que se observa en los métodos tradicionales de pulverización de líquido o polvo. La alta eficiencia resulta directamente de la eliminación completa del exceso de pulverización y del reciclaje continuo de los sólidos de pintura no depositados de regreso al tanque principal.
R: La ultrafiltración separa el baño de pintura en sólidos reutilizables y permeado transparente. El sistema fuerza el fluido del baño a través de membranas semipermeables a alta presión, extrayendo agua y disolventes directamente de la mezcla. Este permeado generado luego se dirige a las zonas de enjuague posteriores a la capa para lavar las piezas y recuperar el arrastre.
R: La capa electrónica se elimina principalmente debido a una mala química del baño o a parámetros de aplicación incorrectos. Un pH inadecuadamente alto hace que la película recién depositada se vuelva a disolver. Además, el bajo voltaje aplicado da como resultado una deposición débil, mientras que las temperaturas incorrectas del baño comprometen la densidad general de la película, lo que hace que el recubrimiento sea susceptible a los aerosoles de enjuague a alta presión.
R: El arrastre es el exceso de solución de pintura no depositada que se adhiere físicamente a una pieza cuando sale del tanque de inmersión. Las geometrías de piezas complejas atrapan más fluido en cavidades y huecos. Este exceso de material debe enjuagarse y recuperarse mediante cascadas de contraflujo para mantener una alta eficiencia del material y evitar defectos.
R: Los operadores mantienen el pH utilizando sistemas de anolitos o católitos, también conocidos como células de diálisis. Estos sistemas utilizan un monitoreo químico continuo para eliminar activamente el exceso de agentes neutralizantes generados durante el proceso de electrodeposición. Este lavado continuo mantiene estable la química del baño y evita la redisolución de la película.
R: Sí, mediante el uso de enjuagues a contracorriente y ultrafiltración, la gran mayoría del agua y los sólidos de pintura se capturan y reciclan nuevamente al tanque de proceso principal. Este enfoque de circuito cerrado minimiza la generación de aguas residuales, reduce la demanda química de oxígeno y respalda firmemente las iniciativas de cumplimiento ambiental de las instalaciones.


