
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-09 Origen:Sitio


Invertir en un sistema de acabado industrial requiere equilibrar el gasto de capital inicial con métricas de desempeño a largo plazo. La elección de la química de la electrodeposición dicta directamente la vida útil del producto recubierto. Seleccionar la química incorrecta puede provocar fallas prematuras en el campo. Estas fallas generalmente se deben a la corrosión, el consumo excesivo de energía o reacciones incompatibles del sustrato que disuelven el metal base. Los equipos de adquisiciones e ingeniería deben comprender las diferencias fundamentales entre los sistemas disponibles para evitar costosos cuellos de botella en la producción. Comparamos su mecánica electroquímica, resultados de rendimiento, compensaciones operativas y casos de uso ideales. Aprenderá cómo evaluar estos parámetros para respaldar las decisiones de adquisición de bienes de capital y garantizar que su línea de acabado cumpla con estrictos estándares de la industria.
La polaridad determina la protección: en una línea de recubrimiento electroforético anódico, la pieza actúa como ánodo (positivo), lo que puede provocar la disolución de trazas de metal; En un sistema catódico, la pieza es el cátodo (negativo), lo que evita la oxidación del sustrato y maximiza la resistencia a la corrosión.
La aplicación dicta la química: Los sistemas catódicos son el estándar indiscutible para cualquier línea de recubrimiento electrónico automotriz debido a su resistencia superior a la niebla salina, mientras que los sistemas anódicos siguen siendo viables para aplicaciones de interiores o de colores más claros, sensibles a los costos.
Compensación entre costo y rendimiento: las líneas catódicas requieren un mayor capital inicial para la gestión compleja de baños y rectificadores especializados, mientras que las líneas anódicas ofrecen costos operativos más bajos pero brindan una protección significativamente menor en entornos hostiles.
Dependencia del pretratamiento: Ambos sistemas requieren un pretratamiento riguroso (p. ej., fosfato de zinc o circonio), pero los sistemas catódicos son muy sensibles a la contaminación del baño y requieren una gestión estricta de ósmosis inversa (RO) y ultrafiltración.
Una línea de recubrimiento electroforético opera en un circuito electroquímico de circuito cerrado altamente controlado. La corriente directa impulsa partículas de pintura cargadas suspendidas en un baño acuoso sobre un sustrato conductor. El agua actúa como electrolito activo, facilitando la transferencia de iones. A medida que fluye la corriente, las partículas de pintura migran hacia la pieza de trabajo con carga opuesta. Se coagulan al contacto, depositando una película de pintura densa y uniforme en toda la superficie. Esta deposición electroquímica continúa hasta que la película aplicada aísla la pieza. El aislamiento detiene naturalmente el proceso y garantiza un control preciso del espesor en toda la geometría.
La arquitectura física sigue siendo en gran medida universal en ambas químicas. Necesita componentes mecánicos y eléctricos específicos para mantener el baño y curar la película aplicada. Dependemos de estos sistemas centrales para mantener la línea operativa.
Tanque de inmersión: Un recipiente grande de acero inoxidable o acero al carbono revestido equipado con sistemas de vertedero para contener y agitar el baño de pintura.
Rectificadores DC: Estas unidades suministran la corriente eléctrica necesaria. Requieren un control preciso de la ondulación para evitar defectos en el recubrimiento y mantener una salida de voltaje constante.
Unidades de Ultrafiltración: Estos sistemas procesan continuamente el baño. Recuperan el exceso de pintura y mantienen la estabilidad química al separar el permeado transparente del retenido rico en resina.
Sistemas de circulación: Las bombas de servicio pesado gestionan la dinámica de fluidos. Evitan que los sólidos de la pintura se asienten y mantienen una temperatura constante en todo el tanque.
Horno de curado: Una unidad térmica de múltiples etapas deshidrata la película húmeda. Hornea las resinas hasta obtener un acabado duradero y totalmente reticulado a umbrales de temperatura específicos.
El poder de lanzamiento define el éxito operativo de cualquier operación de electrorrecubrimiento. Esta métrica mide la capacidad del sistema para introducir pintura profundamente en áreas empotradas, cavidades internas y geometrías complejas. A medida que las superficies exteriores quedan aisladas por la capa de pintura inicial, la corriente eléctrica busca naturalmente vías conductoras sin pintar. Esto fuerza a la pintura a llegar a esquinas estrechas y zonas protegidas. Esta capacidad única garantiza una formación de película uniforme en toda la pieza. Diferencia el electrorrecubrimiento del recubrimiento en polvo tradicional o de los métodos de pulverización líquida. Esos métodos tradicionales a menudo luchan con el efecto jaula de Faraday y graves limitaciones en la línea de visión.
En un sistema anódico, la pieza de trabajo lleva una carga eléctrica positiva. Actúa como ánodo dentro del circuito. El baño de electrolito contiene partículas de pintura cargadas negativamente, generalmente formuladas a partir de resinas acrílicas o epoxi. Cuando los rectificadores de CC se activan, la corriente eléctrica obliga a estas partículas cargadas negativamente a migrar rápidamente hacia la parte cargada positivamente. Las partículas se neutralizan al entrar en contacto con el sustrato, formando una película insoluble.
Este mecanismo anódico crea inherentemente un efecto de oxidación en la superficie del sustrato. Durante la deposición, una pequeña fracción de iones metálicos del material base se disuelve en la película de pintura húmeda. Los iones de hierro o zinc migran desde el sustrato y quedan atrapados dentro de la matriz de recubrimiento. Esta disolución limita las capacidades de protección de barrera del acabado final. También puede afectar la claridad del color final y comprometer ligeramente la integridad estructural de la capa límite del revestimiento curado.
Los sistemas anódicos se adaptan a casos de uso industriales específicos y bien definidos. Funcionan excepcionalmente bien para electrodomésticos de interior, chasis de computadora y componentes HVAC. Los muebles de acero, las estanterías y las extrusiones de aluminio específicas también se benefician de este proceso. La resistencia a la corrosión de alto nivel y a largo plazo no es el principal criterio de éxito para estas piezas. En cambio, los fabricantes priorizan la cobertura uniforme y el atractivo estético para los ambientes interiores.
Históricamente, los sistemas anódicos ofrecen distintas ventajas en la combinación de colores. Formular colores más claros, tonos vibrantes y capas transparentes es químicamente más fácil con acrílicos anódicos en comparación con los primeros sistemas catódicos. Los fabricantes que requieren un acabado blanco o pastel de una sola capa suelen confiar en líneas anódicas. Esto evita el color amarillento típicamente asociado con productos químicos a base de epoxi bajo estrés térmico.
Las principales ventajas de la química anódica giran en torno a la simplicidad operativa y los menores costos iniciales del equipo. La gestión de la química del baño sigue siendo relativamente sencilla. Requiere menos celdas de filtración especializadas en comparación con métodos alternativos. El proceso normalmente utiliza temperaturas de curado más bajas. Esto reduce directamente el consumo de energía en los hornos y reduce las facturas generales de servicios públicos.
Sin embargo, las limitaciones son significativas. Las películas anódicas presentan una resistencia a la corrosión inferior. No pasan las pruebas estándar de niebla salina mucho antes que las alternativas catódicas. El baño es muy susceptible a la contaminación por metales pesados arrastrados desde las etapas de pretratamiento. Debido a que el sustrato sacrifica trazas de metales durante la deposición, estos sistemas rara vez son adecuados para entornos de uso intensivo, exteriores o altamente corrosivos.
Los sistemas catódicos invierten la polaridad eléctrica de toda la operación. La pieza de trabajo recibe una carga negativa que actúa como cátodo. El baño suspende partículas de pintura cargadas positivamente. Cuando la corriente se activa, impulsa estas partículas cargadas positivamente hacia la parte cargada negativamente. Se produce un cambio de pH localizado en la capa límite de la pieza. Este cambio hace que la pintura se vuelva insoluble y se deposite sobre el metal.
Esta reacción catódica cambia el potencial eléctrico de la estructura. Reduce el agua a gas hidrógeno en la superficie de la pieza. Esta reacción electroquímica específica aísla el sustrato del ambiente corrosivo. Evita por completo que el metal base se oxide o se sacrifique durante el proceso de recubrimiento. La integridad estructural de la pieza permanece absoluta, sin disolución del metal en la película de pintura.
Esta ventaja protectora hace que la química catódica sea el estándar indiscutible para cualquier línea de recubrimiento electrónico automotriz . Los sectores automotriz, maquinaria pesada, equipos agrícolas y estructuras de acero al carbono exigen este proceso. La máxima longevidad y el cumplimiento de la garantía no son negociables en estas industrias. La resistencia típica a la niebla salina supera fácilmente las 1000 horas. Algunas formulaciones avanzadas superan las 1.500 horas. El recubrimiento resultante resiste la exposición química agresiva, las sales de la carretera y la degradación ambiental severa.
La principal ventaja es una protección contra la corrosión de alta resistencia e inigualable. La película ofrece alta resistencia química, cobertura de bordes superior y resistencia excepcional al desconchado. La alta densidad de reticulación dentro de la matriz epoxi garantiza un acabado resistente e impenetrable. El recubrimiento actúa como una excelente imprimación para capas superiores posteriores.
Las limitaciones incluyen un gasto de capital inicial significativamente mayor. El mantenimiento del baño es complejo e implacable. Requiere un control estricto del pH, un manejo continuo del ácido y celdas anódicas especializadas. Las temperaturas de curado son generalmente más altas, lo que requiere diseños de hornos robustos. Además, la paleta de colores se limitó históricamente al negro o al gris oscuro. Si bien las formulaciones modernas ofrecen más opciones, los epoxis catódicos aún requieren una capa protectora UV para la exposición a la luz solar exterior.
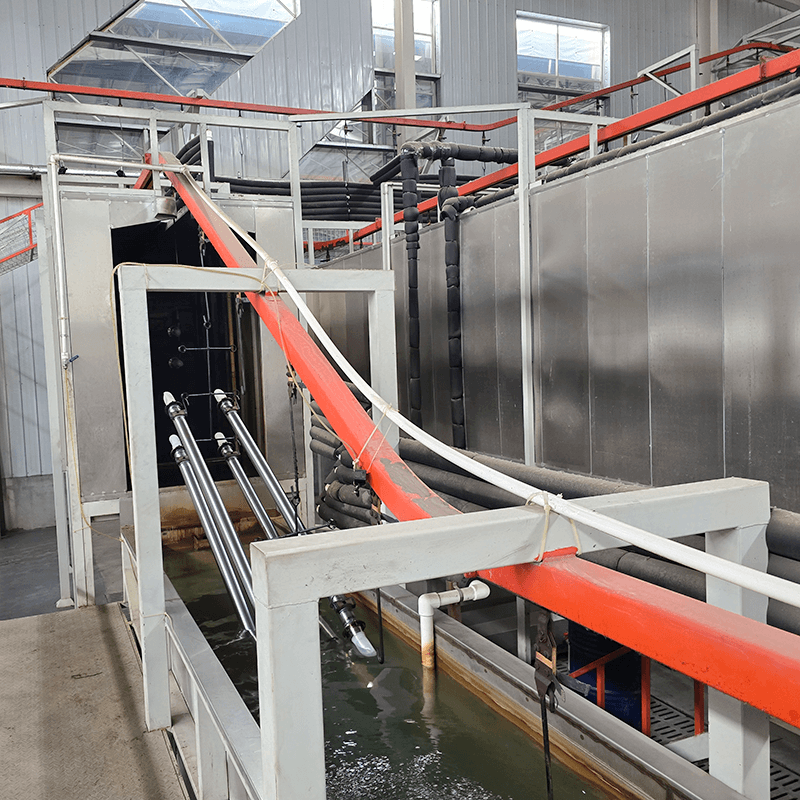
Los recubrimientos catódicos destacan por crear una barrera impermeable. Esta matriz densa aísla el sustrato de los electrolitos externos y la humedad. Los recubrimientos anódicos ofrecen propiedades de barrera menos robustas debido a la disolución inherente del sustrato que ocurre durante la deposición. Los resultados de las pruebas de niebla salina de referencia según los protocolos ASTM B117 favorecen claramente a las películas catódicas. Las piezas catódicas habitualmente sobreviven cientos de horas más en cámaras de niebla salina antes de mostrar signos iniciales de óxido rojo o formación de ampollas.
Los diferentes sustratos reaccionan de forma única a las cargas eléctricas aplicadas. El acero al carbono, el acero laminado en frío, el acero galvanizado y el aluminio requieren ajustes de voltaje y manejo específicos. Los recubrimientos de conversión son absolutamente necesarios para que ambos sistemas garanticen una adhesión adecuada. Los tratamientos modernos con fosfato de zinc o circonio en capa fina preparan la superficie del metal creando una estructura microcristalina. La química del e-coat elegida dicta la rigurosidad de este pretratamiento. Los sistemas catódicos exigen recubrimientos de conversión impecables y altamente refinados para evitar el envenenamiento del baño.
Los perfiles de degradación UV difieren drásticamente entre las dos químicas. Los recubrimientos catódicos a base de epoxi se degradan rápidamente bajo la luz solar directa. Los rayos ultravioleta rompen los enlaces epoxi, lo que provoca un fenómeno conocido como tiza. Por lo tanto, los recubrimientos catódicos casi siempre requieren una capa superior líquida o en polvo resistente a la intemperie para uso en exteriores. Por el contrario, los recubrimientos electrolíticos anódicos de base acrílica ofrecen una excelente estabilidad a los rayos UV. Mantienen su brillo y retención de color sin una capa final, lo que los hace ideales para aplicaciones interiores de una sola capa.
Los requisitos de voltaje dictan la potencia de lanzamiento y la profundidad de penetración. Los sistemas catódicos generalmente funcionan a voltajes más altos, a menudo entre 200 y 400 voltios. Este alto potencial hace que la pintura penetre más profundamente en cavidades complejas. También da como resultado una cobertura superior de los bordes. A medida que la pintura se aleja de los bordes afilados durante el proceso de curado, la alta densidad de reticulación de los epoxi catódicos mantiene una barrera más espesa. Esto reduce el riesgo de formación temprana de óxido en geometrías afiladas y bordes cortados con láser.
Matriz de comparación de recubrimientos electroforéticos
Característica | Sistema anódico | Sistema catódico |
|---|---|---|
Polaridad de la pieza | Positivo | Negativo |
Carga de partículas de pintura | Negativo | Positivo |
Disolución de metales | Sí | No |
Resistencia a la corrosión | Moderado | Excelente |
Estabilidad UV | Alto | Bajo |
Voltaje de funcionamiento | 50 - 150V | 200 - 400V |
Aplicación primaria | Electrodomésticos, Muebles | Automotriz, Maquinaria Pesada |
El gasto de capital inicial varía significativamente entre las dos tecnologías. Los sistemas catódicos requieren rectificadores más grandes y robustos para manejar las demandas de voltaje más altas. También necesitan células de diálisis especializadas para eliminar continuamente el exceso de ácido generado durante el proceso de recubrimiento. Los requisitos de ultrafiltración avanzados aumentan aún más los costos de los equipos. Los sistemas anódicos evitan la necesidad de celdas de diálisis complejas. Esto reduce la barrera de entrada inicial para operaciones de acabado más pequeñas.
El consumo eléctrico depende en gran medida de los requisitos de voltaje y los perfiles de curado. Los sistemas catódicos consumen más energía durante la fase de deposición. Además, las resinas epoxi catódicas normalmente requieren hornos de curado a temperaturas más altas, que a menudo superan los 350 °F (175 °C). Esto aumenta la demanda de calefacción eléctrica o de gas natural. La reposición de productos químicos del baño, las bombas de circulación continua y el equilibrio preciso del pH aumentan los gastos operativos continuos de ambos sistemas. Los baños catódicos requieren pruebas analíticas más frecuentes para mantener la estabilidad.
Ambos sistemas ofrecen una eficiencia de transferencia excepcional en comparación con las aplicaciones por aspersión. La ultrafiltración de circuito cerrado permite que estas líneas logren una utilización de pintura superior al 95%. El ultrafiltro separa los sólidos de pintura del agua. Esto crea un enjuague de permeado que lava la pintura no coagulada de las piezas y la devuelve directamente al tanque principal. Esta eficiencia de circuito cerrado minimiza el desperdicio de material, reduce los costos de recubrimiento por pieza y maximiza el rendimiento de la producción.
El cumplimiento medioambiental requiere estrategias cuidadosas de gestión de residuos. Los metales pesados y los compuestos orgánicos volátiles (COV) presentan distintos desafíos regulatorios. El tratamiento de aguas residuales de líneas anódicas difiere del manejo de efluentes catódicos. Históricamente, los sistemas anódicos utilizaban metales pesados para aumentar la resistencia a la corrosión. Sin embargo, la industria está cambiando rápidamente hacia formulaciones libres de metales pesados para ambas químicas. La ultrafiltración moderna minimiza las descargas, lo que hace que ambos sistemas cumplan en gran medida con estrictas normas medioambientales cuando se gestionan correctamente.
El crecimiento bacteriano y la contaminación iónica amenazan constantemente la estabilidad del baño. Las bacterias aeróbicas y anaeróbicas pueden prosperar en el baño de pintura tibio y rico en nutrientes. El arrastre iónico debido a un enjuague previo deficiente introduce sales no deseadas. Estos factores desestabilizan el equilibrio electrolítico, provocando que la pintura se coagule prematuramente o se salga de la suspensión. Una vez que se cae el baño, la recuperación es extremadamente difícil y costosa.
La mitigación requiere una estricta disciplina operativa. La circulación continua evita que la pintura se asiente y elimina las zonas estancadas donde se reproducen las bacterias. El estricto control de calidad del agua por ósmosis inversa (RO) minimiza la entrada de iones. Debe mantener el recuento de microsiemens dentro de las especificaciones. La valoración química de rutina y los análisis de laboratorio garantizan que el baño permanezca dentro de los parámetros operativos óptimos.
Un mal contacto eléctrico arruina instantáneamente el proceso de recubrimiento. Si la pieza pierde la conexión con el bastidor, se detiene la deposición. El gas atrapado causa graves poros y puntos desnudos. La generación de gas hidrógeno en sistemas catódicos requiere una gestión cuidadosa. Las burbujas pueden quedar atrapadas fácilmente en cavidades invertidas, dejando el metal completamente desnudo y desprotegido.
El diseño de estanterías personalizado es fundamental para mitigar estos riesgos. Los ingenieros deben diseñar bastidores con puntos de contacto robustos y limpiables utilizando estrías de cobre o ganchos de acero inoxidable. La orientación óptima de la pieza evita que se formen bolsas de gas. Los puntos de drenaje adecuados garantizan una distribución uniforme del potencial en toda la pieza. El drenaje adecuado también evita que los costosos químicos de la pintura se arrastren hacia las etapas de enjuague.
Realice una auditoría integral de piezas para definir los requisitos exactos de exposición ambiental y garantía.
Realice pruebas piloto de pulverización de sal en sus sustratos metálicos específicos utilizando químicas anódicas y catódicas.
Consulte con proveedores de productos químicos e integradores de equipos para calcular con precisión los gastos operativos de por vida.
Diseñe sistemas de estanterías personalizados en las primeras etapas de la fase de planificación para garantizar un contacto eléctrico y un drenaje de fluidos óptimos.
Evalúe sus regulaciones ambientales locales con respecto a la descarga de aguas residuales y las emisiones de COV antes de finalizar las especificaciones del equipo.
R: La principal diferencia es la polaridad eléctrica. En los sistemas anódicos, la pieza actúa como ánodo positivo, provocando la disolución de trazas de metal en la pintura. En los sistemas catódicos, la pieza es el cátodo negativo. Esto aísla y protege completamente el sustrato sin sacrificar el metal base.
R: Las piezas de automóvil requieren una durabilidad extrema. El recubrimiento electrónico catódico ofrece una resistencia superior a la corrosión y un excelente rendimiento en niebla salina. El proceso cambia el potencial eléctrico de la estructura, previniendo la oxidación del sustrato y asegurando que el metal sobreviva las duras condiciones de la carretera, la humedad y la exposición química.
R: Sí, pero requiere modificaciones importantes del equipo. Debe instalar nuevos rectificadores de CC para manejar voltajes más altos. El tanque necesita diferentes configuraciones de celdas de ánodo y cátodo, incluidas celdas de diálisis. Finalmente se debe drenar, limpiar y reponer por completo todo el baño químico.
R: Las Cuatro E representan factores económicos, energéticos, de eficiencia y medioambientales. La economía cubre los costos iniciales del equipo. Energy rastrea el consumo de energía para rectificadores y hornos. La eficiencia mide las tasas de transferencia de pintura. Los factores ambientales guían el tratamiento de aguas residuales y las estrategias de cumplimiento de COV.
R: Ambos sistemas utilizan ultrafiltración de circuito cerrado para minimizar el desperdicio y lograr una alta eficiencia de transferencia. Sin embargo, los sistemas catódicos modernos suelen presentar formulaciones avanzadas sin metales pesados. Esto facilita el tratamiento de aguas residuales y reduce la toxicidad ambiental en comparación con los químicos anódicos más antiguos que contienen metales pesados.


