
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-07-31 Origen:Sitio


La transición a un sistema de acabado de superficies industrial mejorado requiere una importante inversión de capital. Las instalaciones toman esta decisión crítica para lograr tiempos de curado significativamente más rápidos. También necesitan desesperadamente un mayor rendimiento y una superficie radicalmente reducida. Las demandas de producción exigen continuamente programas de producción más rápidos. El secado térmico tradicional requiere largos periodos de enfriamiento y grandes espacios físicos. Estas configuraciones heredadas desperdician valiosos bienes inmuebles de fabricación. Por el contrario, los sistemas ultravioleta modernos curan las capas químicas aplicadas casi instantáneamente.
Sin embargo, lograr un acabado consistente requiere una sincronización precisa de la máquina. Debe alinear perfectamente los módulos de preparación, aplicación y curado en todo el recorrido. Esta guía completa describe los componentes arquitectónicos de un sistema de acabado completo. Descubrirá modelos de integración específicos de la industria adaptados a diversos sustratos industriales. También detallamos criterios objetivos para evaluar minuciosamente a los proveedores de equipos. Si sigue estos pasos, podrá seleccionar con confianza la maquinaria que se ajuste exactamente a sus necesidades de producción.
Arquitectura modular: una línea de recubrimiento UV funcional no es solo una lámpara de curado; requiere estaciones sincronizadas de eliminación de polvo, aplicación (rodillo o rociador) y nivelación.
Rendimiento versus calidad: la velocidad de la línea debe coincidir matemáticamente con la reactividad del fotoiniciador y la intensidad de la lámpara para evitar un curado insuficiente o deformación del sustrato.
Opciones de integración: decidir entre la integración en línea y el procesamiento por lotes fuera de línea dicta el espacio requerido y el nivel de automatización.
Debida diligencia de proveedores: la preselección debe priorizar a los fabricantes que ofrecen pruebas de referencia con sus sustratos específicos y recubrimientos patentados.
Los fabricantes suelen enfrentarse a graves obstáculos durante la fase de secado. Las líneas térmicas tradicionales a base de solvente o agua tardan horas en secarse por completo. Las piezas deben viajar a través de largos hornos de convección. Luego, se colocan en amplias rejillas de enfriamiento antes de manipularlos. Este período de espera interrumpe los flujos continuos de fabricación. Los productos químicos ultravioleta resuelven este problema por completo. Se basan en reacciones fotoquímicas rápidas en lugar de evaporación de calor. El fluido se reticula casi instantáneamente al exponerse a luz de alta intensidad. Su equipo puede apilar, empaquetar o mecanizar inmediatamente las piezas terminadas. Esto elimina los inventarios masivos de trabajos en progreso que se encuentran en la fábrica.
El espacio es un activo premium en cualquier instalación de fabricación. Los hornos de secado térmico se extienden fácilmente por decenas de metros. Monopolizan valiosos bienes inmuebles dentro de su planta. Actualizar su equipo recupera este espacio desperdiciado inmediatamente. Una estación de curado moderna ocupa una fracción de ese espacio. Puede condensar un túnel de secado de treinta metros en un módulo compacto de tres metros. Puede reutilizar este espacio recuperado para líneas de montaje adicionales. También permite aumentar la capacidad de almacenamiento de materia prima.
Invertir en equipos ultravioleta requiere un mayor gasto de capital inicial. Los productos químicos fotorreactivos especializados también cuestan más por galón que las pinturas tradicionales. Sin embargo, podrá compensar rápidamente estos gastos iniciales mediante la eficiencia operativa. Estos modernos sistemas reducen drásticamente el consumo diario de energía. Elimina las enormes facturas de gas o electricidad necesarias para calentar los hornos de convección. Además, las formulaciones ultravioleta contienen prácticamente cero compuestos orgánicos volátiles. Esto reduce significativamente sus costos de cumplimiento ambiental y gastos de filtración de escape. Finalmente, el curado instantáneo minimiza las tasas de rechazo. La pintura húmeda atrae fácilmente el polvo en suspensión. Tiempos de mojado más cortos significan menos contaminación de la superficie y menos piezas desechadas.
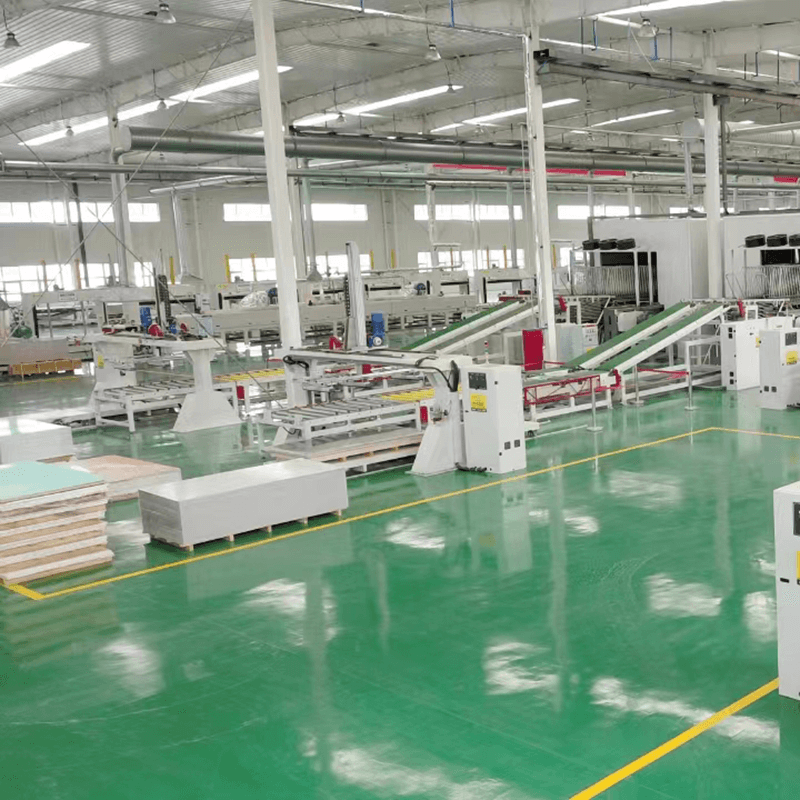
La implementación de una completa de recubrimiento UV línea implica varios módulos distintos. Cada sección debe comunicarse perfectamente para producir un acabado de alta calidad.
La preparación de la superficie sigue siendo absolutamente innegociable para una adhesión química adecuada. Si queda polvo en el sustrato, el fluido aplicado no se adherirá. Esto provoca delaminación y defectos visuales inaceptables. Las instalaciones deben evaluar diferentes mecanismos de limpieza basados en perfiles estáticos del sustrato. Los rodillos del cepillo barren físicamente los residuos grandes de la superficie del material. Las cuchillas de aire ionizado rompen la carga estática que retiene las finas partículas de polvo. A continuación, los sistemas de vacío de alta velocidad extraen las partículas en suspensión del área de producción. Debe secuenciar estas herramientas correctamente antes de aplicar cualquier producto químico.
La selección del aplicador correcto depende completamente de la geometría de su producto. Los estándares de la industria reconocen dos técnicas de aplicación principales.
Cuadro comparativo de métodos de aplicación
Método de aplicación | Sustratos ideales | Eficiencia de transferencia | Requisitos clave del equipo |
|---|---|---|---|
Aplicación de rodillo | Paneles planos, suelos, vidrio, puertas planas. | Hasta 95% (Bajo desperdicio) | Rascadores de precisión, rodillos aplicadores de goma. |
Aplicación por aspersión | Piezas 3D, puertas de armarios perfiladas, plásticos para automóviles. | 40% - 60% (Residuos moderados) | Brazos alternativos, cabezas robóticas, recuperación de exceso de rociado |
Las configuraciones de rodillos funcionan mejor para paneles perfectamente planos, como pisos de madera. Ofrecen una eficiencia de transferencia increíblemente alta. Producen casi cero residuos químicos. Por el contrario, las configuraciones de pulverización manejan piezas tridimensionales complejas fácilmente. Debe utilizar métodos de pulverización para puertas de armarios perfiladas o plásticos de automóviles. Sin embargo, la pulverización requiere sistemas avanzados de recuperación del exceso de pulverización para minimizar la costosa pérdida de productos químicos.
Un error común supone que los productos químicos ultravioleta no requieren tiempo de nivelación. Esto es totalmente falso. Después de la aplicación, el líquido viscoso necesita tiempo para fluir uniformemente. Sin una zona de nivelación, verá marcas de rodillo visibles o manchas de rociado. Los operadores calculan la longitud requerida del túnel en función de la velocidad de producción y la viscosidad química. Muchos sistemas utilizan calor infrarrojo suave dentro del túnel de nivelación. El calor reduce temporalmente la viscosidad del fluido. Esto permite que la tensión superficial aplane el acabado antes del endurecimiento final.
El módulo final endurece físicamente la capa aplicada. Las instalaciones deben elegir entre lámparas de arco tradicionales y matrices de LED modernas. Las lámparas de arco emiten un amplio espectro de luz. Generan una importante cantidad de calor infrarrojo junto con la energía ultravioleta. Este calor ayuda a curar profundamente las capas finales industriales gruesas. Sin embargo, las altas temperaturas pueden deformar fácilmente los materiales sensibles. Los sistemas LED ofrecen una longitud de onda estrecha y altamente enfocada. Emiten casi cero calor infrarrojo. Esto protege los plásticos delicados y evita que la madera de pino se desgasifique. Los LED cuestan más inicialmente pero ofrecen un consumo de energía drásticamente reducido.
Diferentes materiales requieren estrategias de procesamiento completamente diferentes. Una línea de recubrimiento UV personalizada garantiza una adhesión adecuada y una calidad estética en diversos sustratos.
La madera es un material naturalmente poroso e inconsistente. Absorbe fluidos de manera desigual a través de su estructura de grano. La gestión de estos sustratos porosos requiere un enfoque de procesamiento de múltiples estaciones. Una única ejecución continua normalmente incorpora varios pasos secuenciales. Primero, una capa espesa de sellador llena la veta abierta. El sistema endurece instantáneamente este sellador. A continuación, los módulos de lijado automatizados desbastan ligeramente la superficie sellada. Esto proporciona un perfil mecánico para la siguiente capa. Finalmente, el módulo de acabado aplica el brillo protector final. La combinación de estos pasos en un flujo continuo maximiza la eficiencia de la producción de muebles.
La aplicación de acabados al metal presenta desafíos de ingeniería únicos. Los objetivos principales incluyen lograr las máximas propiedades anticorrosión y una resistencia extrema al rayado. Las superficies metálicas reflejan el intenso calor generado por las tradicionales lámparas de arco de mercurio. Los metales de calibre fino se deformarán gravemente bajo radiación de alta intensidad. Gestionar esta carga térmica es fundamental para el éxito. Los ingenieros suelen especificar rodillos de agua enfriada debajo de la cinta transportadora. Estos rodillos actúan como disipadores de calor. Eliminan el exceso de temperatura de la pieza metálica durante la intensa fase de endurecimiento.
La industria cosmética exige acabados estéticos impecables en los pequeños envases de plástico. Estos artículos representan productos básicos de alto volumen y bajo margen. Los fabricantes suelen utilizar la integración directa en línea para estos productos. El sistema imprime los gráficos del contenedor e inmediatamente aplica una capa protectora transparente. Garantizar la protección contra rayones sigue siendo la máxima prioridad para los envases de consumo. Sin embargo, los plásticos poseen umbrales de deformación térmica muy bajos. Se derretirán fácilmente bajo lámparas de arco estándar. Las instalaciones deben implementar matrices de LED que funcionen en frío para mantener tolerancias físicas estrictas en formas geométricas complejas.
Decidir cómo colocar el equipo en su fábrica impacta fundamentalmente sus operaciones diarias. Debe elegir entre flujos de trabajo de producción conectados o separados.
El procesamiento en línea conecta su equipo de fabricación principal directamente con el equipo de acabado. El producto fluye continuamente sin intervención humana.
Ventajas operativas: este método proporciona una transición perfecta desde la fabricación directamente al acabado. Reduce drásticamente los costos de manipulación manual de materiales. Reduce el riesgo de que se caigan o dañen piezas durante el transporte.
Riesgos de Implementación: Una sola parada en el módulo de acabado paraliza toda la planta de fabricación. Si la pistola pulverizadora se atasca, la prensa que la precede debe detenerse inmediatamente. Esta estrategia requiere una sincronización de controlador lógico programable (PLC) muy avanzada.
Una línea de recubrimiento fuera de línea funciona independientemente de su maquinaria de fabricación principal. Los trabajadores trasladan manualmente los productos por lotes al área de acabado.
Ventajas operativas: las configuraciones independientes ofrecen una flexibilidad de producción inigualable. Puede procesar lotes distintos de múltiples fuentes de producción diferentes en una sola máquina. También facilita mucho la programación del mantenimiento. Una parada por mantenimiento aquí no detiene el resto de su fábrica.
Riesgos de implementación: este enfoque requiere mano de obra dedicada para cargar y descargar el transportador. También exige un mayor espacio para almacenar contenedores de inventario de trabajos en progreso.
Nunca debe comprar bienes de capital basándose únicamente en las especificaciones del folleto. Exija siempre una prueba piloto realizada por el proveedor antes de firmar cualquier contrato. Los proveedores deben utilizar sus materias primas específicas durante la demostración. También deben utilizar sus formulaciones químicas patentadas. Esta prueba empírica verifica con precisión el espesor final en milésimas de pulgada. Demuestra que el acabado se adhiere correctamente a su sustrato exacto.
Los fabricantes suelen exagerar las velocidades operativas máximas en sus materiales de marketing. Debe exigir datos de ingeniería verificables sobre los límites de velocidad. El fluido requiere una cantidad específica de energía luminosa para entrecruzarse correctamente. Medimos esta energía en julios por centímetro cuadrado. Si hace funcionar el transportador demasiado rápido, la dosis de energía cae por debajo del requisito mínimo del fabricante de productos químicos. La superficie permanecerá pegajosa y no pasará las pruebas de rendimiento en el campo.
Revise cuidadosamente la estrategia del proveedor para el control ambiental. Las lámparas de arco de mercurio tradicionales generan gas ozono nocivo durante su funcionamiento. El diseño de la máquina debe incluir ventiladores de extracción robustos para eliminar este ozono de forma segura. También debe evaluar sus sistemas de gestión térmica. Comprueba si utilizan rodillos enfriados o refrigeración por aire forzado. El control adecuado de la temperatura evita que las piezas sensibles se quemen o deformen.
El tiempo de inactividad de los equipos arruina los programas de producción y destruye los márgenes de beneficio. Debe evaluar la disponibilidad nacional de piezas de repuesto críticas. Asegúrese de que el proveedor tenga lámparas de repuesto, reflectores y rodillos aplicadores de goma cerca. Revise minuciosamente los acuerdos de nivel de servicio propuestos. Garantice que ofrecen soporte técnico rápido y tiempos rápidos de envío de técnicos. Un sólido soporte posventa es tan importante como la calidad inicial de la maquinaria.
Invertir en un sistema de acabado de alta velocidad es un paso transformador para cualquier fabricante industrial. Elimina graves cuellos de botella en la producción y al mismo tiempo reduce radicalmente el espacio requerido en sus instalaciones. Sin embargo, el éxito depende enteramente de una ingeniería estructural adecuada. Los módulos de preparación, aplicación, nivelación y endurecimiento deben trabajar de forma cohesiva. Deben diseñarse específicamente para su sustrato y formulación química únicos.
Comience su recorrido de adquisiciones documentando exhaustivamente sus requisitos de producción exactos. Enumere la velocidad objetivo de su transportador, las dimensiones máximas de las piezas y las sustancias químicas preferidas. Utilice estos datos específicos para seleccionar posibles proveedores de equipos. Finalmente, solicite una prueba de concepto completa a los fabricantes preseleccionados. Verifique los resultados empíricamente antes de finalizar su inversión de capital.
R: Una máquina de curado es una unidad única que aplica luz ultravioleta. Una línea de recubrimiento completa incluye el manejo automatizado de materiales, la limpieza del polvo, el aplicador físico de recubrimiento (rodillo/pulverizador), las zonas de nivelación y la unidad de curado que funciona en secuencia sincronizada.
R: Generalmente, ningún aplicador hace ambas cosas de manera eficiente. Las líneas de recubrimiento con rodillos son estrictamente para sustratos planos, mientras que las líneas de recubrimiento por aspersión con brazos robóticos o alternativos son necesarias para piezas perfiladas o 3D.
R: La velocidad de la línea está dictada por la variable más lenta: el tiempo necesario para que el recubrimiento se nivele y el tiempo de exposición a los rayos UV necesario para reticular completamente la química específica de su recubrimiento. Esto debe comprobarse empíricamente.
R: Los LED UV ofrecen una menor transferencia de calor (crucial para plásticos/madera de pino) y una vida útil más larga de la bombilla, pero las lámparas de arco tradicionales a menudo proporcionan un mejor curado de la superficie (longitudes de onda UVC) para capas finales industriales duras. La elección depende enteramente de la formulación de su recubrimiento.


