
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-17 Origen:Sitio


Elegir entre una totalmente automática y una semiautomática línea de recubrimiento electroforético no es una elección entre equipos modernos y obsoletos. Es una decisión sobre qué tan consistentemente fluyen las piezas, cuánto cambia la mezcla de productos, cómo intervienen los operadores y dónde un equipo de producción necesita flexibilidad. Ambos conceptos pueden incluir tanques, pretratamiento, electrodeposición, enjuague por ultrafiltración, curado y transportadores. La diferencia es el grado en que la carga, la transferencia, el tiempo, el seguimiento y la descarga se coordinan automáticamente. El mejor ajuste sigue el patrón de producción real, no una suposición general de que una mayor automatización siempre produce un mejor caso de negocio.
Las líneas completamente automáticas suelen ser adecuadas para trabajos repetibles y de gran volumen donde el enrutamiento fijo y la sincronización controlada respaldan resultados consistentes.
Las líneas semiautomáticas pueden adaptarse a cargas variables, volúmenes medios, inversiones por etapas y operaciones que se benefician del manejo manual planificado.
La automatización debe evaluarse en la carga de piezas, la transferencia, el control del baño, la inspección, el manejo de materiales, el mantenimiento y la trazabilidad, no solo en función de si hay un PLC instalado.
La calidad del recubrimiento requerida proviene de un control de proceso validado; la automatización ayuda a repetirlo, pero no puede corregir una preparación inadecuada de las piezas o un diseño de línea desequilibrado.
La primera pregunta es cómo funciona realmente la fábrica. Una familia de productos con geometría colgante similar, demanda estable, turnos predecibles y ensamblaje posterior continuo es un fuerte candidato para una automatización extensiva. Una empresa que procesa muchos tamaños, pedidos de bajo volumen, lotes de prototipos o accesorios que cambian con frecuencia puede necesitar un modelo operativo que permita a las personas realizar ajustes controlados sin detener todo un sistema vinculado.
Enumere la combinación de piezas esperada, los tamaños de lote máximo y mínimo, el patrón de turno diario, el tiempo objetivo, los pesos de las piezas, el trabajo en proceso permitido y el punto donde se toman las decisiones de inspección. Incluya los productos futuros esperados en lugar de solo el artículo de lanzamiento. Una línea optimizada para un soporte grande puede volverse restrictiva cuando el siguiente pedido tiene marcos largos, gabinetes profundos o piezas que necesitan un espacio de bastidor diferente.
El proceso de recubrimiento en sí también impone tiempos. El tiempo de permanencia del pretratamiento, la inmersión en el baño, el enjuague, el tiempo de goteo y la duración del curado deben ser establecidos por el sistema químico seleccionado y validados en la pieza. Un transportador más rápido no puede acortar cada etapa proporcionalmente. Un diseño de producción debe identificar el cuello de botella y decidir si son necesarias zonas de amortiguamiento, estaciones de trabajo paralelas o una estrategia de carga diferente.
Una línea completamente automática comúnmente utiliza transferencia programada y movimiento del transportador para transportar cargas estándar a través de etapas definidas. Dependiendo del alcance del sistema, puede coordinar asistencia de carga, pretratamiento, transferencia de tanques, control de energía, secuenciación de enjuague, recorrido del horno, descarga, alarmas y datos de proceso. Los operadores siguen siendo importantes: preparan accesorios, gestionan el suministro de materiales, verifican piezas, responden a excepciones, realizan mantenimiento y revisan datos de calidad. La automatización cambia las tareas; no elimina la responsabilidad.
Su principal beneficio es la repetibilidad. Una ruta programada puede aplicar el mismo tiempo de inmersión, ritmo de transferencia y secuencia de tratamiento a cada carga válida. El control central puede facilitar el registro de las condiciones operativas y el reconocimiento de desviaciones. Esto es útil cuando una variación en el tiempo de permanencia, la posición de la rejilla o la velocidad del transportador causaría una diferencia visible en el recubrimiento.
La contrapartida es que cada elemento conectado se vuelve más importante. Un sensor, variador, unidad de transferencia o enclavamiento que no esté disponible puede detener una mayor parte del proceso que una tarea manual local. El cambio también requiere disciplina. Los bastidores nuevos, las dimensiones de piezas modificadas, los diferentes requisitos de curado y los controles de calidad revisados deben evaluarse en la lógica de control y validarse físicamente, no simplemente agregarse a un programa de producción.
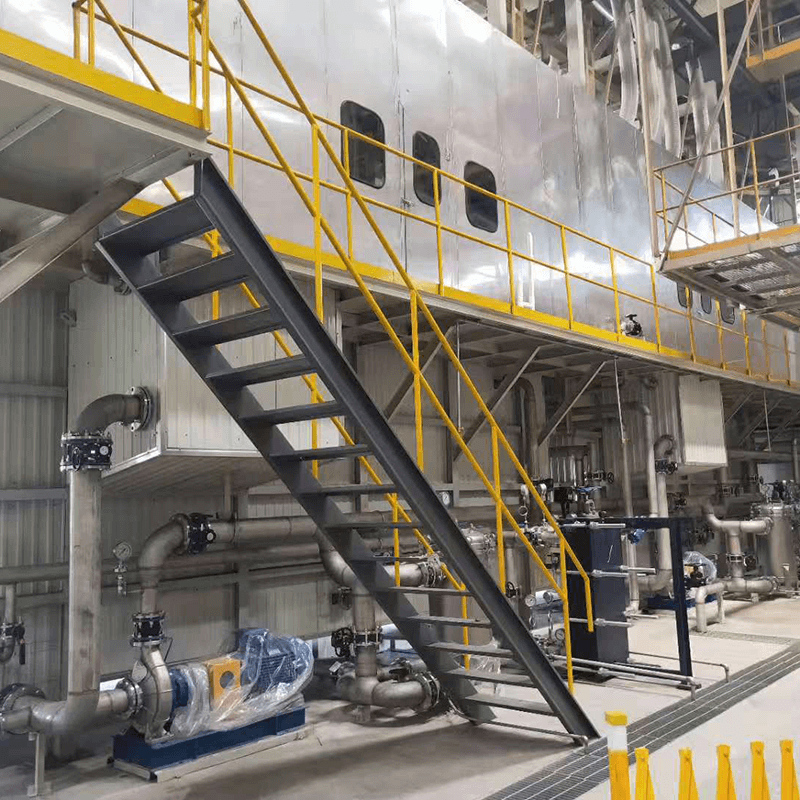
Una configuración semiautomática conserva el control automático de las etapas críticas seleccionadas mientras utiliza la actividad manual planificada para carga, transferencias, inspección o descarga. Puede tener sentido para programas de volumen medio, partes diversas e instalaciones que necesitan ampliar la capacidad por etapas. La participación manual puede permitir a los trabajadores ajustar accesorios, evaluar geometrías de piezas inusuales y gestionar lotes pequeños sin forzar cada tarea a un ciclo fijo.
Esta flexibilidad no debe convertirse en un procesamiento improvisado. El método operativo aún debe definir el tipo de estante, el patrón de carga, las verificaciones de conexión a tierra, el tiempo de permanencia, la secuencia de transferencia, la observación del enjuague y los criterios de inspección. Si un operador elige un ángulo de suspensión diferente para cada lote, la variación resultante puede ser más dañina que el ahorro de mano de obra que se pretendía lograr con el diseño semiautomático.
Una línea semiautomática bien diseñada también hace visible la mano de obra. Calcule quién cargará, descargará, inspeccionará, manejará el retrabajo, repondrá los consumibles y realizará controles de rutina en cada turno. No compare únicamente los costos de los equipos; compare el flujo de trabajo operativo completo, incluida la capacitación y el acceso seguro alrededor de los tanques, transportadores y equipos de curado.
factor de decisión | Configuración completamente automática | Configuración semiautomática |
|---|---|---|
Mejor patrón de producción | Flujo continuo o de gran volumen repetible | Mezcla variable, volumen medio o crecimiento por fases. |
Transferencia y sincronización | Programado y altamente repetible | Parcialmente programado, con acciones manuales definidas. |
Cambio | Requiere disciplina de ingeniería y validación del sistema. | A menudo es más adaptable, pero aún necesita un trabajo estandarizado. |
Perfil laboral | Menos tareas de transferencia repetitivas; Mayor necesidad de habilidades de monitoreo y mantenimiento. | Más mano de obra de manipulación e inspección; útil para procesamiento por lotes flexible |
Alcance inicial | Mayor complejidad de integración, controles, protección y puesta en servicio | Alcance inicial potencialmente menor, dependiendo de las etapas del proceso retenidas |
Efecto de tiempo de inactividad | Una falla central puede afectar una sección conectada más grande | Algunas tareas locales pueden ser recuperables, aunque se debe controlar la variación manual. |
La tabla es una ayuda para la toma de decisiones, no un cálculo de capacidad. Una línea completamente automática puede tener un tamaño insuficiente si el tiempo de residencia del tanque o la capacidad de curado son el cuello de botella. Una línea semiautomática puede ser muy productiva cuando el manejo y la programación de los estantes están bien diseñados. El rendimiento debe calcularse a partir de la etapa del proceso validada más lenta y la cantidad permitida de cargas en esa etapa, luego compararse con las ventanas de carga, descarga y mantenimiento.
Una línea automática de e-coat se beneficia de buenos datos, pero los datos deberían servir para tomar una decisión. Los registros útiles incluyen el estado del transportador, excepciones de tiempo de permanencia, tendencia de salida del rectificador, tendencia de la temperatura del baño, condiciones de enjuague, verificación de la temperatura del horno, historial de alarmas y resultados de inspección vinculados a la carga. Recopilar cientos de señales sin un plan de respuesta no mejora la calidad del recubrimiento.
El diseño debe hacer que los datos sean procesables. Los operadores necesitan acceso seguro a contactos, boquillas, filtros, puntos de muestreo y paneles. El personal de mantenimiento necesita espacio para inspeccionar las transmisiones de los transportadores y los equipos de servicio sin pasar por alto las medidas de seguridad. Los equipos de calidad necesitan un lugar definido para inspeccionar las piezas después del curado, incluidas las características difíciles que pueden no ser visibles en un transportador en movimiento. Una línea diseñada únicamente en torno a un flujo directo de material puede crear cuellos de botella ocultos en el mantenimiento y la inspección.
BONITA MACHINERY describe opciones totalmente automatizadas, semiautomáticas y manuales para su línea de electroforesis automotriz . Eso hace que la etapa inicial de especificación sea especialmente importante: identificar qué decisiones debe tomar el sistema de controles automáticamente y qué juicios deben permanecer en manos de operadores capacitados.
Un error es equiparar la reducción de mano de obra con la reducción de costos totales. La automatización puede reducir el manejo repetitivo, pero agrega arquitectura de control, planificación de repuestos, programación y habilidades de diagnóstico. La comparación financiera debe incluir la utilización esperada, la exposición al tiempo de inactividad, los servicios públicos, la pérdida de calidad, el manejo de retrabajo y el mantenimiento planificado, no solo el precio de compra.
Otro error es tratar todas las ofertas "semiautomáticas" como comparables. Una línea puede automatizar el pretratamiento y el transporte pero utilizar la carga manual; otro puede requerir movimiento manual entre tanques principales. Solicite un mapa de proceso que muestre cada transferencia, el rol responsable, la tolerancia de tiempo y lo que evita que una carga se omita o procese dos veces.
Finalmente, evite comprar basándose en un pronóstico sin respaldo. Si el volumen crecerá gradualmente, determine si la línea puede agregar soportes, bastidores, controles, capacidad de curado o espacio de amortiguación más adelante. La expansión es más fácil cuando las rutas de servicios públicos, el diseño y la arquitectura de control dejan las interfaces planificadas en lugar de requerir una reconstrucción importante.
Antes de solicitar una propuesta, documente las piezas, los pesos de la carga, el objetivo de producción, los turnos operativos, los requisitos de calidad, la combinación futura, el área de piso disponible, los servicios públicos, el método de manejo del sitio y el nivel deseado de trazabilidad. Identifique dónde son aceptables las decisiones manuales y dónde es esencial una sincronización automática repetible. Pregunte por la base del rendimiento propuesto y los tiempos de permanencia supuestos en cada etapa del proceso. Revisar el acceso para mantenimiento y limpieza antes de aprobar el diseño.
BONITA MACHINERY es un fabricante y proveedor de sistemas de líneas de producción de recubrimientos, con información de productos que incluye configuraciones modulares y opciones de transportadores. La decisión entre equipos automáticos y semiautomáticos aún debe basarse en un mapa de procesos revisado y una prueba de producción representativa, en lugar de solo una etiqueta de automatización.
Cada línea necesita un plan para la carga que no puede seguir la ruta normal. Puede llegar un bastidor con una pieza faltante, una inspección puede identificar una soldadura cuestionable o una alarma de control puede interrumpir una transferencia. En un sistema completamente automático, la lógica de control y las instrucciones del operador deben establecer si la carga se retiene, se desvía, se reelabora o se desecha, y quién puede autorizar un reinicio. En un sistema semiautomático, las mismas decisiones deberían expresarse en un trabajo estandarizado en lugar de dejarse al criterio personal.
Este plan de excepción protege tanto el rendimiento como la calidad. Sin él, un operador puede pasar por alto un control para mantener la línea en movimiento, o un lote valioso puede retenerse más tiempo del necesario porque nadie sabe cuál es el siguiente paso. Revise cómo se registrará y aislará un contacto de tierra fallido, una alarma de baño, una interrupción del transportador o una desviación del horno. El nivel de automatización más útil hace que la producción normal sea repetible y la producción anormal visible, al tiempo que deja a las personas capacitadas suficiente información y autoridad para responder de forma segura.
Durante las conversaciones con los proveedores, incluya un escenario de excepción en el plan de aceptación. Confirme cómo se reconocen las alarmas, qué información permanece asociada con una carga retenida y cómo el equipo evita el reingreso accidental sin revisión. Estos detalles no hacen que una línea sea más lenta; toman decisiones de calidad repetibles cuando la producción está bajo presión.
Considere quién realizará este trabajo en cada turno. La configuración de la línea debe admitir un acceso seguro al área de carga retenida, instrucciones claras en la interfaz de control y una forma sencilla de comunicar el estado a calidad y mantenimiento. La automatización es más fuerte cuando reduce la ambigüedad en lugar de ocultarla dentro de una secuencia compleja.
Una línea de recubrimiento electroforético completamente automática suele ser más convincente cuando un trabajo estable y de gran volumen recompensa la sincronización repetible y el flujo de material conectado. Un diseño semiautomático puede ser la mejor herramienta de producción cuando la variabilidad, el crecimiento por etapas o el manejo manual controlado crean más valor que el enrutamiento rígido. La respuesta correcta proviene del cuello de botella del proceso, la combinación de piezas, el modelo de dotación de personal y la capacidad de mantenimiento. BONITA MACHINERY puede admitir conceptos de línea configurables; una especificación completa debe hacer explícita cada tarea automatizada y humana antes de seleccionar el equipo.
No necesariamente. Mejora la repetibilidad y el flujo continuo cuando el trabajo es estable, pero el rendimiento aún está limitado por los tiempos validados de tratamiento, enjuague y curado, así como por el manejo de la carga.
Sí, cuando se estandarizan las configuraciones de procesos críticos y las acciones manuales. Se deben controlar los estantes, la puesta a tierra, el espaciamiento de cargas, el tiempo y la inspección, en lugar de dejarlos a la práctica informal.
Priorice los pasos en los que el tiempo, la seguridad, la repetibilidad de la transferencia o la trazabilidad tengan el mayor efecto en la calidad. La respuesta difiere según la combinación de piezas y el flujo de trabajo existente en la fábrica.
No. Los operadores y el personal de mantenimiento siguen siendo responsables de los accesorios, el flujo de materiales, la inspección, los consumibles, la respuesta de alarmas, el mantenimiento preventivo y la verificación de procesos.
Reserve espacio e interfaces para posibles expansiones y verifique si los tanques, transportadores, hornos, controles y servicios públicos se pueden ampliar sin crear un nuevo cuello de botella.


