
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-05 Origen:Sitio


Pasar de la pulverización manual a la producción automatizada representa un cambio operativo importante para cualquier fabricante. Las instalaciones enfrentan una intensa presión para entregar productos impecables a velocidades más rápidas. Este giro operativo requiere un gasto de capital significativo y un cambio completo de mentalidad. Debe pasar de la resolución de problemas localizada a la integración de todo el sistema.
Una implementación exitosa no se define con la compra de un solo brazo robótico. La compra de hardware por sí sola rara vez soluciona los problemas de producción subyacentes. El verdadero éxito requiere la perfecta sincronización del suministro de fluidos, el manejo de materiales y los controles ambientales. Cada subsistema debe comunicarse sin problemas para mantener los ritmos de producción. Si falla un componente, toda la línea se detiene.
Desglosaremos los componentes exactos de un sistema automatizado llave en mano. Aprenderá cómo identificar criterios de evaluación críticos para sus instalaciones. También describimos las estrictas realidades de implementación necesarias para lograr retornos verificables de su inversión. Al comprender estos elementos, podrá diseñar un sistema listo para la escalabilidad a largo plazo.
Una línea de pintura automatizada consta de cuatro etapas no negociables: pretratamiento de la superficie, aplicación controlada, curado/secado y manipulación sistémica del material.
La actualización a la automatización resuelve principalmente los cuellos de botella en el rendimiento, la baja eficiencia de transferencia y las altas tasas de retrabajo asociadas con la variabilidad manual.
Las líneas de pintura automotriz requieren integraciones especializadas de alto nivel (por ejemplo, colectores de cambio rápido de color y salas blancas de acabado Clase A) en comparación con las líneas de recubrimiento industriales generales.
El verdadero retorno de la inversión depende de indicadores clave de rendimiento medibles: rendimiento en el primer paso, mejoras en la eficiencia de la transferencia y reducción de los costos de mitigación de COV.
La implementación conlleva riesgos básicos, específicamente en relación con el espacio ocupado por las instalaciones, la integración del software PLC y la mejora de las habilidades de los operadores.
Una completa Línea de Pintura requiere múltiples subsistemas sincronizados. Trabajan juntos para transformar sustratos en bruto en productos terminados. Evaluar una configuración automatizada significa comprender cómo cada etapa distinta influye en la siguiente. Exploremos estas etapas no negociables.
La adhesión del sustrato depende completamente de la preparación adecuada de la superficie. Los sistemas industriales utilizan etapas de lavado automatizadas, túneles de fosfatación o unidades de granallado cerradas. Estas etapas eliminan aceites, incrustaciones y partículas. La automatización elimina por completo los riesgos de exposición humana a sustancias químicas. También garantiza una tensión superficial constante en cada pieza. Un tratamiento previo adecuado previene la delaminación y fallas posteriores del recubrimiento.
Mejores prácticas: Siempre pruebe la calidad del agua y los niveles de titulación química diariamente. Los baños químicos inconsistentes arruinan la adhesión antes de que la pintura toque la pieza.
Los entornos de aplicación dictan la calidad del acabado. Las cabinas de pintura modernas utilizan diseños de flujo de aire de tiro descendente o cruzado. Estos recintos capturan el exceso de rociado dañino y protegen a los operadores. También gestionan el flujo de aire interno para evitar turbulencias alrededor de los atomizadores. Las cabinas avanzadas mantienen estrictos parámetros de temperatura y humedad. Controlar estas variables garantiza que la viscosidad del fluido permanezca estable durante la aplicación.
La etapa de solicitud sirve como el corazón del sistema. Esta fase integra salas de mezcla de pintura, bombas dosificadoras y robots de pintura multieje. Los robots utilizan varios atomizadores según la aplicación. Las opciones incluyen campanas sin aire, asistidas por aire o electrostáticas. Los sistemas electrostáticos cargan las partículas de pintura. Los sustratos reciben un terreno opuesto. Esta atracción magnética atrae la pintura directamente sobre la pieza.
Los recubrimientos recién aplicados requieren ambientes de curado controlados. Los hornos utilizan tecnologías de convección, infrarrojos (IR) o ultravioleta (UV). Estas zonas de secado evaporan los disolventes de forma segura. Entrecruzan los polímeros del recubrimiento para crear una cubierta duradera. Los ingenieros deben diseñar los perfiles de calefacción con cuidado. Acelerar este proceso induce un choque térmico, estallidos de solventes o ampollas.
Las piezas deben moverse sin problemas entre las zonas de tratamiento. Este transporte físico se realiza mediante transportadores aéreos o de suelo. Los sistemas de supervisión, control y adquisición de datos (SCADA) coordinan todo el ballet. Los paneles de control central sincronizan las velocidades del transportador, el seguimiento de piezas y los tiempos de los ciclos robóticos. Los controladores lógicos programables (PLC) manejan la gestión de recetas para cambios rápidos de producción.
Etapa del sistema | Función primaria | Tecnologías integradas típicas |
|---|---|---|
Pretratamiento | Limpiar y preparar el sustrato para la adhesión. | Baños de fosfatación, granallas, lavados alcalinos |
Cabina de pintura | Controlar el entorno y capturar el exceso de pulverización. | Flujo de aire descendente, filtración HEPA, control de clima |
Solicitud | Atomizar y aplicar fluido con precisión | Robots multiejes, bombas dosificadoras, campanas electrostáticas |
Curación | Evaporar disolventes y endurecer el revestimiento. | Zonas IR, hornos de convección, lámparas UV. |
Control (PLC) | Sincronizar todo el ritmo de producción | Interfaces SCADA, variadores de frecuencia, sensores |
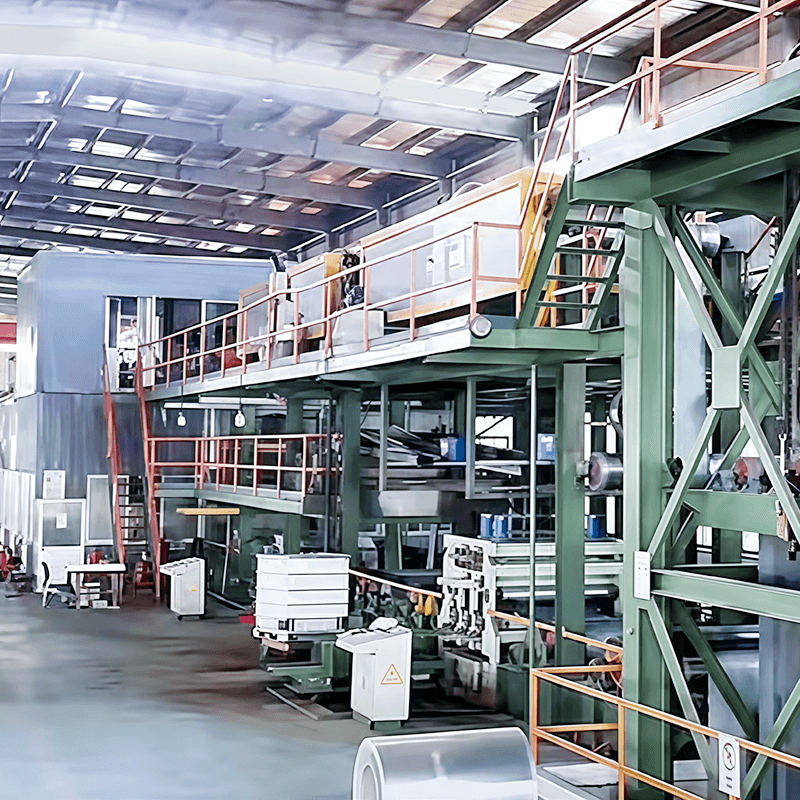
Decidir automatizar requiere auditorías internas honestas. Las instalaciones deben identificar con exactitud los puntos débiles de la producción. Lanzar robots a un problema indefinido desperdicia capital y crea nuevos cuellos de botella. Debe evaluar sus limitaciones de forma lógica.
Los gerentes deben identificar la restricción de producción actual antes de solicitar ofertas a los proveedores. Identifique qué factor específico limita su producción diaria.
Velocidad (rendimiento): ¿El equipo de pulverización manual no logra mantenerse al día con las líneas de montaje?
Desperdicio de material (eficiencia): ¿Está gastando un presupuesto excesivo en pintura desperdiciada debido a una mala eficiencia de transferencia?
Calidad (retrabajo): ¿Tienen dificultades los operadores para mantener un espesor constante en milésimas de pulgada, lo que genera altas tasas de retrabajo?
La automatización se dirige a estos fallos exactos. Los robots no se cansan y aplican volúmenes exactos de líquido en cada ciclo.
La automatización produce la recuperación más rápida en entornos de gran volumen. Utilizar piezas idénticas miles de veces maximiza la eficiencia robótica. Sin embargo, muchas instalaciones modernas operan en entornos de bajo volumen y alta mezcla. Estas carreras altamente personalizadas plantean distintos desafíos. Las instalaciones que gestionan tiradas de lotes bajos deben evaluar el software de programación fuera de línea. La programación fuera de línea permite a los ingenieros escribir nuevas rutas de robots de forma virtual. Esto mantiene la línea física en funcionamiento, minimizando drásticamente el tiempo de inactividad por cambio.
Cada vez es más difícil contratar y retener pulverizadores manuales cualificados. La rotación de operadores genera enormes costos ocultos. Los nuevos empleados requieren una capacitación exhaustiva para lograr una calidad de acabado aceptable. Además, la fumigación manual expone a los humanos a compuestos orgánicos volátiles (COV) peligrosos. Los crecientes requisitos de cumplimiento de salud y seguridad obligan a las empresas a repensar las operaciones manuales. La automatización elimina a los humanos de entornos peligrosos. Al mismo tiempo, reduce los costos de equipos de protección personal y los riesgos de responsabilidad.
Todas las líneas automatizadas comparten principios básicos, pero la escala y la precisión varían enormemente. Las líneas industriales generales difieren mucho de una Línea de Pintura Automotriz . Debe hacer coincidir las especificaciones del equipo con los requisitos exactos de su industria.
Las líneas industriales priorizan una sólida protección contra la corrosión. Ofrecen una estética estandarizada para maquinaria pesada, acero estructural o bienes de consumo duraderos. La calidad del acabado es importante, pero el brillo extremo rara vez es el objetivo principal. Estos sistemas se centran en gran medida en la durabilidad y el alto rendimiento. Por lo general, utilizan colectores de cambio de color simples. Los entornos industriales a menudo aceptan inclusiones superficiales menores siempre que el recubrimiento cumpla con las especificaciones de espesor.
Las aplicaciones automotrices existen en un nivel completamente diferente. Estas líneas exigen estrictos controles ambientales para lograr acabados impecables Clase A. El exterior de cada vehículo debe reflejar la luz perfectamente, sin piel de naranja ni inclusiones de polvo.
Una configuración automotriz requiere trayectorias robóticas muy avanzadas. Los robots utilizan atomizadores de campana electrostáticos que giran a miles de RPM. Las cabinas de pintura utilizan filtración HEPA de calidad para salas blancas. Los sistemas de válvulas de purga rápida son obligatorios. Estas válvulas limpian las líneas y cambian de color en segundos para minimizar el desperdicio de pintura entre diferentes chasis de vehículos en el mismo transportador.
La compra de un sistema rígido sofoca el crecimiento futuro. Evaluar si la arquitectura de un proveedor permite la expansión modular. ¿Se puede añadir fácilmente un segundo robot de capa base más adelante? ¿Se puede ampliar el horno de curado si aumentan las velocidades de la línea? Los diseños modulares evitan que necesite un rediseño completo de la línea en cinco años. Genere flexibilidad en el plano de planta inicial.
Característica de especificación | Enfoque industrial general | Enfoque automotriz |
|---|---|---|
Requisito de finalización | Resistencia a la corrosión, color uniforme. | Clase A impecable, alto brillo, cero defectos |
Estándar de filtración | Tiro cruzado o tiro descendente estándar | HEPA de calidad para salas blancas, control climático estricto |
Elección del atomizador | Pistolas pulverizadoras convencionales asistidas por aire | Campanas rotativas electrostáticas de alta velocidad |
Velocidad de cambio de color | Moderado (se esperan ejecuciones por lotes) | Bloques de purga rápida (cambios de chasis a chasis) |
Invertir en una línea de revestimiento completa exige un escrutinio financiero riguroso. Los tomadores de decisiones deben mirar más allá de las etiquetas de precios iniciales. En su lugar, evalúe las métricas de desempeño específicas que impulsan la rentabilidad a largo plazo. Los verdaderos retornos se manifiestan a través de la capitalización de los ahorros diarios.
La eficiencia de transferencia mide la cantidad de pintura que realmente cae en la pieza versus la que sale volando hacia los filtros de escape. La pulverización manual básica a menudo produce una eficiencia deprimente del 30 al 40 %. Las aplicaciones electrostáticas automatizadas alcanzan habitualmente entre un 85 y un 90 % de eficiencia. Este salto masivo reduce drásticamente el consumo de líquidos. Modele los ahorros de costos exactos en materia prima durante 12 a 36 meses. Menos rociado excesivo también significa menos reemplazos de filtros y menores costos de eliminación.
First-Pass Yield rastrea el porcentaje de piezas que terminan la línea sin defectos. Las líneas manuales sufren de espesores, corridas y hundimientos inconsistentes. Las piezas defectuosas requieren costosos pulidos, lijados y repintados. La automatización ofrece películas exactas en cada ciclo. La implementación de la robótica debería correlacionarse directamente con una reducción de dos dígitos en las tasas de defectos. Un FPY más alto aumenta inmediatamente la capacidad general de la fábrica.
Los hornos en funcionamiento y los enormes extractores de aire consumen una inmensa cantidad de electricidad. Evalúe de cerca la eficiencia de los hornos de curado modernos. Busque cabinas que utilicen variadores de frecuencia (VFD) en motores de escape. Los sistemas modernos adaptan el uso de energía automáticamente según la velocidad de la línea y la densidad de piezas. Si el transportador permanece vacío durante diez minutos, el sistema debería reducir el flujo de aire para ahorrar energía.
Nunca acepte los cálculos del "mejor escenario" de un proveedor al pie de la letra. Rara vez existen condiciones perfectas en la producción viva. Exigir a los proveedores que modelen los períodos de recuperación utilizando la eficiencia operativa promedio (OEE). Asegúrese de que sus modelos tengan en cuenta las paradas de mantenimiento de rutina. También deben tener en cuenta tiempos de cambio de color realistas y recuperaciones de fallas menores. Una evaluación escéptica evita dolorosas sorpresas financieras posteriores a la instalación.
Error común: no incluir el costo de la generación de aire comprimido en las estimaciones de servicios públicos. Los atomizadores robóticos requieren grandes volúmenes de aire limpio y seco para funcionar correctamente.
Incluso el hardware más avanzado falla si su implementación carece de disciplina. La implementación de un diseño automatizado interrumpe las operaciones actuales. Anticipar estos riesgos de implementación separa a los integradores exitosos de las instalaciones con dificultades.
Los sistemas automatizados consumen una cantidad importante de espacio. Debe evaluar las realidades estructurales antes de firmar contratos. Evalúe las alturas de los techos para los bucles del transportador aéreo. Verifique las especificaciones del piso de carga para asegurarse de que puedan soportar brazos robóticos pesados. También debe asignar una superficie sustancial para vallas de seguridad obligatorias y puertas de acceso entrelazadas. Nunca comprimas el diseño demasiado. Los técnicos necesitan espacio físico para realizar el mantenimiento de rutina de forma segura.
Un hermoso hardware mecánico sigue siendo inútil sin una integración perfecta del PLC. Las fábricas modernas dependen de los datos. Debe evaluar el riesgo de fallas de comunicación entre plataformas existentes. Sus sistemas heredados de planificación de recursos empresariales (ERP) deben comunicarse con el nuevo software SCADA. Si el programa de producción descarta una orden de trabajo, la línea de pintura debe reconocer la receta requerida al instante. Los malos apretones de manos del software provocan interrupciones fantasmales interminables.
La transición a la automatización total requiere un enfoque de instalación por fases. No se puede arrancar la línea antigua e instalar la nueva en un fin de semana. Planifique cuidadosamente la interrupción operativa esperada. Los fabricantes deben crear importantes reservas de inventario antes de derribar las cabinas manuales. Discuta las fases de puesta en marcha con su integrador. Las compilaciones físicas toman semanas, pero la depuración del software y la enseñanza de la ruta del robot a menudo toman mucho más tiempo.
Fase 1: Preparación del sitio y baja de servicios (eléctricos, aire, agua).
Fase 2: Instalación mecánica de casetas, hornos y transportadores.
Fase 3: Montaje del robot y tuberías de suministro de fluidos.
Fase 4: Pruebas de E/S, programación de PLC y ciclos de funcionamiento en seco.
Fase 5: Pruebas en húmedo, enseñanza de ruta y aprobación final.
La automatización reducirá su dependencia de los pulverizadores manuales. Sin embargo, aumenta sus necesidades laborales. La nueva línea requiere técnicos de nivel superior. Su personal necesita capacidad en programación de robots y refinamiento de rutas. Deben comprender la mecánica de fluidos compleja para solucionar problemas de bombas dosificadoras. El mantenimiento preventivo pasa de una simple limpieza a un servodiagnóstico avanzado. Debe invertir mucho en mejorar las habilidades de sus mejores trabajadores de piso para manejar esta nueva tecnología.
Decidir automatizar requiere una evaluación exhaustiva de su línea base de producción actual. Los tomadores de decisiones deben auditar sus métricas exactas de desperdicio, porcentajes de retrabajo y cuellos de botella en el rendimiento antes de solicitar ofertas de proveedores. Conocer sus números lo protege de comprar funciones innecesarias. También proporciona una base clara para medir el éxito futuro.
Evaluar una línea automatizada significa mirar mucho más allá de la brillante robótica. Debes verificar la confiabilidad de todo el ecosistema llave en mano. Los baños químicos de pretratamiento, el flujo de aire de la cabina y los perfiles del horno de curado son tan importantes como la precisión robótica. Si un subsistema tiene un rendimiento inferior, toda la inversión se ve afectada.
Su próximo paso requiere acción. Inicie hoy una auditoría integral de sus instalaciones. Documente su espacio, capacidad de servicios públicos y objetivos de producción exactos. Luego, contrate a los integradores preseleccionados y exija una prueba de concepto verificable. Solicite una prueba parcial utilizando sus sustratos y fluidos exactos para demostrar que su tecnología funciona en el mundo real.
R: Los plazos realistas varían según la complejidad del sistema. Normalmente, la ingeniería y la fabricación requieren de 3 a 6 meses. Después de la fabricación, la instalación en el sitio y la puesta en servicio agregan otras 4 a 8 semanas. Las implementaciones graduales y la enseñanza de rutas robóticas complejas pueden ampliar este cronograma. Siempre almacene su inventario para sobrevivir a este tiempo de inactividad de transición.
R: Sí, pero la modernización suele resultar más compleja que la construcción nueva. Las cabinas manuales frecuentemente carecen de las dimensiones necesarias y del soporte estructural del piso para robots pesados. Además, los requisitos de flujo de aire automatizado y el estricto cumplimiento de seguridad, incluidas las regulaciones de zonificación ATEX, generalmente exigen modificaciones importantes. Suele resultar más económico sustituir la cabina.
R: El mantenimiento requiere estrictas rutinas diarias, semanales y mensuales. Las tareas diarias incluyen limpiar las puntas de los atomizadores y revisar los baños químicos. Las rutinas semanales implican un lavado profundo de las líneas de fluido y la inspección de los filtros de la cabina. Los cronogramas mensuales se centran en diagnósticos preventivos de software, lubricación de juntas robóticas y calibración de bombas dosificadoras de fluidos para garantizar una precisión continua.


