
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-10 Origen:Sitio


El enjuague a menudo se describe como un paso de limpieza, pero en una línea de recubrimiento electroforético es una etapa de control de calidad y gestión de materiales. Una pieza de trabajo que sale del tanque de deposición lleva en su superficie una película nueva más líquido, exceso de sólidos de pintura y componentes disueltos. Si ese remanente se maneja mal, una capa lisa puede volverse veteada, contaminada o difícil de curar de manera consistente. Una secuencia de enjuague diseñada adecuadamente protege la película recién depositada, devuelve la pintura recuperable al sistema, limita la contaminación entre etapas y prepara la pieza para el horno. Su desempeño debe evaluarse como parte de todo el proceso de recubrimiento, no como una utilidad secundaria.
Los enjuagues posteriores a la electrorevestimiento eliminan el material de recubrimiento suelto sin alterar la película depositada cuando el medio de enjuague y la secuencia se controlan adecuadamente.
Las etapas de enjuague por ultrafiltración comúnmente usan permeado UF, que es compatible con el baño y favorece la recuperación de pintura.
El enjuague final con agua desionizada apunta a la contaminación soluble residual antes del curado; no reemplaza la función de recuperación de etapas anteriores de UF.
El arrastre, la calidad del enjuague, el estado de la boquilla, el drenaje y la recirculación afectan tanto la apariencia como la estabilidad operativa.
Durante la galvanoplastia, los sólidos de la pintura forman una película sobre la parte conductora. Cuando la pieza sale, no todo el líquido de la superficie pertenece al recubrimiento final. Una capa móvil de líquido del baño y exceso de sólidos permanece en las caras, bordes, huecos y puntos de suspensión expuestos. La gravedad comienza a empujar ese líquido hacia abajo inmediatamente. Sin un enjuague controlado, el escurrimiento puede secarse o curarse como una marca visible, dejar una película excesiva localizada o transportar pintura innecesariamente a zonas aguas abajo.
La película recién depositada también es más vulnerable que la película curada. Un lavado fuerte, contaminado o mal dirigido puede alterarlo. El sistema de enjuague debe limpiar de forma selectiva: eliminar lo que esté encima de la película deseada manteniendo intacta la capa depositada. Esa distinción explica por qué las primeras etapas de enjuague normalmente no se tratan como un lavado de piezas ordinario.
La secuencia completa del proceso también incluye enjuagues previos después del tratamiento de limpieza y conversión. Esos enjuagues de pretratamiento evitan que la suciedad o los residuos químicos lleguen al baño de e-coat. Los enjuagues posteriores a la electrorevestimiento tienen un propósito diferente: controlan el arrastre de pintura y la limpieza de la superficie después de la deposición. Ambos son importantes, pero confundir sus funciones puede llevar a tomar malas decisiones en la solución de problemas.
La ultrafiltración separa una porción del líquido del baño de recubrimiento a través de membranas. El permeado resultante está en gran medida libre de sólidos de pintura y al mismo tiempo permanece químicamente relacionado con el baño. En un enjuague posterior a la electrorevestimiento, eso lo convierte en un medio útil para eliminar el material de revestimiento adherido de manera suelta sin introducir una condición de enjuague abrupta e incompatible.
El primer enjuague UF comúnmente se organiza como una etapa de pulverización, inmersión o una combinación seleccionada para la geometría de la pieza. El aerosol puede eliminar rápidamente los restos de superficie en caras abiertas. La inmersión proporciona un intercambio más suave en cavidades, pliegues y otras características donde la cobertura de pulverización es limitada. El material recuperable retirado se puede dirigir nuevamente hacia el sistema de baño de acuerdo con el diseño del proceso de la línea. Es por eso que un enjuague de ultrafiltración contribuye tanto a la apariencia de la película como a la economía de la pintura.
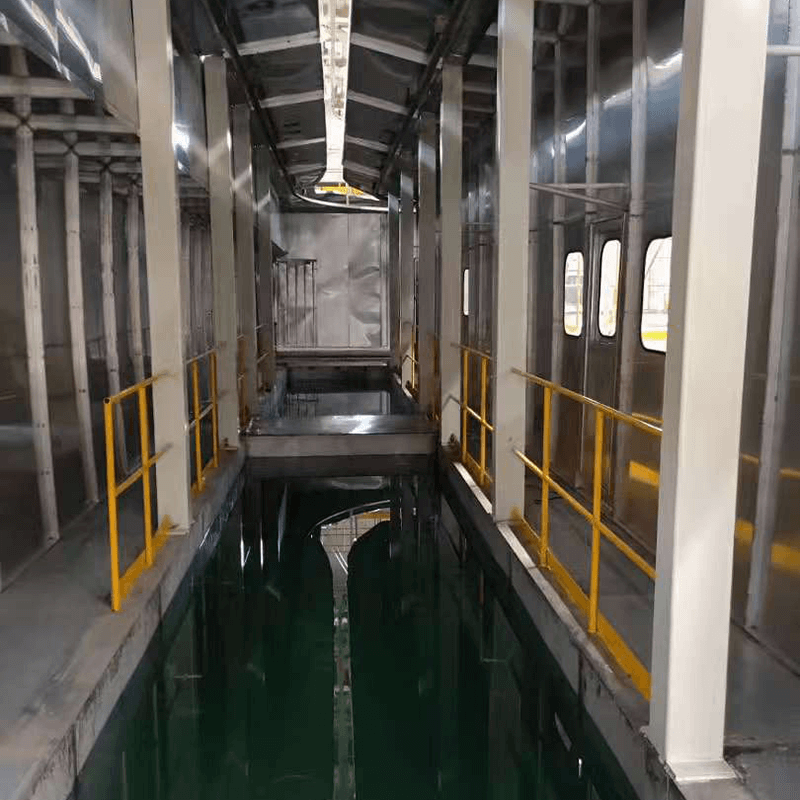
Una línea de electroforesis automotriz ofrecida por BONITA MACHINERY enumera la electroforesis, el enjuague y el secado entre las etapas del proceso automatizado de la línea. Para cualquier proyecto real, la cantidad de enjuagues, el tiempo de permanencia del transportador y la ruta de retorno deben especificarse según la química del proveedor de pintura y la forma de la pieza de trabajo en lugar de copiarse de otra instalación.
El número exacto de tanques y pulverizadores varía, pero la lógica de una secuencia sólida es consistente. Primero elimine la mayor parte del remanente recuperable con un medio compatible. Luego continuar la dilución y el intercambio en etapas controladas. Finalmente eliminar los residuos solubles antes del horno con agua de enjuague final suficientemente limpia.
Función de enjuague | Lo que se supone controlar | Qué comprobar durante la operación |
|---|---|---|
Pulverización o inmersión inicial en UF | Exceso de pintura en la superficie de la pieza y escurrimiento inmediato. | Cobertura de pulverización, patrón de flujo, ruta de retorno y si las piezas complejas drenan libremente |
Enjuague UF posterior | Mayor dilución mientras se protege la película fresca. | Disponibilidad de permeado, limpieza, circulación e inmersión constante de las piezas. |
Enjuague final con agua desionizada | Residuos solubles que podrían quedar antes del curado. | Calidad del agua, tendencia de la conductividad, limpieza de las boquillas y prevención de zonas estancadas. |
Zona de drenaje antes del horno. | Restos de líquido y marcas de agua. | Orientación de la pieza, tiempo de permanencia, rutas de goteo y flujo de aire que no altera la película |
Las etapas funcionan mejor como cascada que como tanques aislados. Si la primera etapa se contamina demasiado, su capacidad para eliminar limpiamente el exceso de pintura disminuye. Si la calidad del enjuague final disminuye, pueden quedar residuos disueltos después de que el agua se evapore. Si el drenaje es inadecuado, incluso una buena secuencia de enjuague puede dejar marcas donde el líquido se acumula y corre durante la transición al curado.
El arrastre es el líquido de proceso transportado por una pieza de una etapa a la siguiente. Se ve afectado por el área de superficie, la geometría de la pieza, la velocidad de extracción, el tiempo de permanencia, el ángulo de trasiego y el buen drenaje de las cavidades. Un alto arrastre aumenta la pérdida de pintura del baño y contamina las etapas de enjuague más rápidamente. También puede hacer que las señales operativas simples sean engañosas: puede parecer que un tanque de enjuague tiene suficiente flujo y al mismo tiempo recibir más material de recubrimiento del que el circuito de recuperación puede manejar.
Comience con la pieza de trabajo. Un canal horizontal puede transportar un gran volumen de líquido; una pequeña abertura de drenaje puede retardar el vaciado; Las piezas empaquetadas muy juntas pueden crear puentes de líquido entre ellas. Ajustar el ángulo de la rejilla o agregar una función de drenaje adecuada puede reducir el arrastre de manera más efectiva que aumentar el flujo de enjuague. El objetivo no es hacer que la pieza gotee menos a cualquier precio, sino que su humectación y drenaje sean repetibles.
Luego revise el hardware. Las boquillas de aspersión necesitan una cobertura uniforme y no deben estar parcialmente bloqueadas, desalineadas o produciendo un chorro demasiado agresivo sobre una película suave. Las bombas, filtros, válvulas y tuberías de retorno necesitan capacidad suficiente para mantener el patrón de enjuague especificado. El desbordamiento del tanque y el agua de reposición deben gestionarse de manera que la contaminación no se desplace río abajo y se acumule. Estos son controles de rutina, pero se vuelven especialmente importantes cuando cambian la tasa de producción, el tamaño de las piezas o los sólidos de la pintura.
Muchos defectos de la película curada tienen varias causas posibles, por lo que la ubicación del defecto y el historial del proceso son importantes. Una raya que desciende de un saliente puede sugerir drenaje o flujo de enjuague. Un pequeño cráter puede indicar contaminación de una etapa anterior, del aire comprimido, de la manipulación o del medio ambiente. Un área opaca dentro de una cavidad puede implicar un intercambio de enjuague insuficiente, pero también puede reflejar un tratamiento previo deficiente o la condición de deposición original. Cambiar primero la química del baño puede ocultar el patrón sin resolverlo.
Utilice una secuencia sencilla de resolución de problemas. Compare una pieza conforme y una pieza no conforme del mismo turno. Registre la posición de la rejilla, la orientación, el comportamiento de extracción, los ajustes de la etapa de enjuague y las condiciones de curado. Inspeccione el problema antes y después de hornear cuando sea práctico. Verificar la calidad del agua de enjuague final y el estado físico de boquillas y filtros. Si el defecto sigue ligado a una característica específica, inspeccione el drenaje y el acceso en lugar de tratarlo como un problema químico que afecta a toda la línea.
Este enfoque también apoya el control preventivo. El muestreo de la conductividad del enjuague final, la observación de la cobertura de aspersión, la verificación del estado de la membrana y el filtro de acuerdo con el plan del equipo y el registro de tendencias anormales de arrastre brindan a los operadores una alerta temprana. La frecuencia exacta de muestreo debe ser establecida por el proveedor del recubrimiento, el volumen de producción y el plan de validación del proceso.
Cuando hable de una línea de recubrimiento electroforético, proporcione al proveedor del equipo piezas representativas e identifique las características que retienen líquido: cajas cerradas, canales, huecos profundos, bridas horizontales y superposiciones soldadas. Confirme el sistema de pintura previsto y el estándar de superficie final requerido. Pregunte cómo se adapta el diseño a la generación de permeado UF, la recirculación de enjuague, la filtración, la limpieza del tanque, el drenaje y la calidad final del agua DI.
También es útil definir cómo se mantendrá la línea durante los cambios y períodos de baja producción. Las zonas estancadas, los filtros no monitoreados y las bombas inactivas pueden afectar el próximo arranque. Es más fácil mantener estable un diseño que permite la inspección, el lavado y el acceso a las boquillas que uno que trata el equipo de enjuague como una tubería oculta.
La gama de líneas de recubrimiento electroforético de BONITA MACHINERY está diseñada para flujos de trabajo de acabado de metales configurables. La configuración de enjuague correcta depende de la química del recubrimiento elegido, el diseño de la pieza, el objetivo de recuperación, la tasa de producción y las condiciones del agua del sitio.
Las primeras cargas después de una parada, servicio de filtro, procedimiento de membrana, ajuste del baño o período de inactividad prolongado merecen una revisión planificada. Confirme que la circulación haya vuelto a la normalidad, que los niveles y flujos de enjuague sean estables, que las boquillas estén funcionando según lo previsto y que el recorrido de la pieza esté despejado. Observe las piezas representativas durante el drenaje y después del curado antes de publicar el programa de producción completo. Un reinicio es un momento en el que puede revelarse aire, contaminación asentada, arrastre inusual o una posición perdida de la válvula.
Esto no tiene por qué convertirse en un largo ritual de inspección en cada parada. El enfoque correcto es una verificación documentada basada en riesgos que se ajuste al equipo y al plan de producción. Una breve verificación visual más lecturas definidas del proceso pueden ser suficientes después de una pausa de rutina, mientras que puede ser necesaria una revisión más profunda después de la limpieza de la membrana o una intervención en el baño. Al definir esos niveles de antemano, los equipos evitan demoras innecesarias y la tentación de reiniciar sin confirmar las etapas que protegen la calidad de la película.
Además, verifique la relación entre la geometría de la pieza y el rendimiento del enjuague durante estas comprobaciones. Un panel de prueba pequeño puede parecer limpio, mientras que un canal profundo, un elemento roscado o una superposición soldada retienen líquido. Incluya una parte difícil representativa en la inspección de reinicio, especialmente después de un cambio en las rejillas, la tasa de producción, la química de la pintura o la configuración de enjuague. Esto le da al equipo un indicador temprano y práctico antes de que la línea vuelva a su producción máxima.
Mantenga las observaciones comparables. Utilice la misma orientación de bastidor, ubicación de inspección y criterios de aceptación que se utilizaron durante la validación del proceso. Si una verificación de reinicio produce un resultado inusual, conserve el registro de piezas y procesos antes de realizar ajustes amplios. Esto hace que sea más fácil distinguir una condición de inicio temporal de un cambio real en el rendimiento del enjuague.
El enjuague convierte una película depositada en una pieza de trabajo limpia y lista para curar, al tiempo que recupera material que no debe perderse. En una línea de recubrimiento electroforético, las etapas de UF, el enjuague DI final, el drenaje controlado y la recirculación limpia tienen funciones separadas pero conectadas. Se obtienen resultados estables al tratar el remanente y la calidad del enjuague como variables de proceso medibles, no como consideraciones posteriores. BONITA MACHINERY puede integrar el enjuague dentro de un flujo de trabajo de recubrimiento automatizado, pero el detalle debe validarse utilizando las piezas reales, el sistema de pintura y los requisitos de gestión del agua.
El permeado UF puede eliminar el exceso de material de recubrimiento sin dejar de ser compatible con el baño de pintura. Esto ayuda a proteger la película nueva y permite gestionar el material recuperable en el circuito del proceso.
Normalmente no. El agua DI es valiosa para la limpieza final de residuos solubles, mientras que los primeros enjuagues UF están diseñados para la estabilización de películas compatibles y la recuperación de pintura.
El arrastre es un líquido que se transporta de un tanque al siguiente en la pieza de trabajo. Está influenciado por la forma, las estanterías, la retirada, el drenaje y la carga de producción.
Sí. El escurrimiento incontrolado, las etapas de enjuague contaminadas, la cobertura desigual de la pulverización y el drenaje deficiente pueden dejar depósitos localizados o marcas de flujo que se vuelven visibles después del horneado.
No existe una única medida universal. La calidad del agua de enjuague final, las tendencias de conductividad, la cobertura del flujo, el estado del filtro y la inspección visual de las piezas representativas deben considerarse juntas dentro del plan de proceso validado.


