
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-03 Origen:Sitio


Los espacios profundos, las uniones traslapadas, los interiores de los tubos y las uniones soldadas suelen ser los lugares donde es más difícil hacer confiable la protección contra la corrosión. Un patrón de rociado debe ver una superficie para cubrirlo bien; Una línea de recubrimiento electroforético funciona según un principio diferente. La parte conductora sumergida se convierte en un electrodo, de modo que las partículas cargadas del recubrimiento se mueven a través del baño bajo un campo eléctrico. Esto hace posible construir películas en muchas superficies de difícil acceso, pero no hace que todas las geometrías sean igualmente fáciles. Una buena cobertura depende del diseño de la pieza, la ruta eléctrica, la condición del baño, el trasiego y la secuencia de enjuague que funcionan en conjunto.
El recubrimiento electrónico llega a superficies conductoras ocultas porque la deposición es impulsada por un campo eléctrico en un baño de inmersión, no sólo por el acceso directo por pulverización.
La película depositada se vuelve cada vez más resistiva, lo que ayuda a redirigir la deposición hacia áreas menos recubiertas, pero también puede exponer un acceso eléctrico débil en cavidades muy profundas.
Es posible que aún sea necesario realizar cambios en la posición del bastidor, el drenaje, la ubicación del ánodo, el perfil de voltaje o la pieza misma en los huecos estrechos y protegidos y en los traslapes mal ventilados.
La calidad de la costura de soldadura comienza antes del recubrimiento: las salpicaduras de soldadura, el aceite, los óxidos, la solución atrapada y las grietas afiladas pueden interrumpir una película protectora.
Un proceso electroforético comienza después de la limpieza y el pretratamiento, cuando la pieza de trabajo ingresa a un baño de recubrimiento a base de agua. La corriente continua establece la condición eléctrica para que las partículas cargadas de resina y pigmento viajen hacia el sustrato conductor. A medida que las partículas se depositan, la capa comienza a aislar el área ya recubierta. Entonces, la corriente tiene menos capacidad de continuar a través de esa superficie, por lo que la deposición tiende a continuar donde la película es más delgada o está ausente. Este comportamiento autolimitante es una de las principales razones por las que una película e-coat puede ser más uniforme en una pieza compleja que una aplicación en línea de visión.
La palabra útil es "tiende". El poder de proyección no es una promesa de que todas las superficies ocultas reciban la misma estructura de película. La intensidad del campo eléctrico cambia con la distancia, el tamaño de la abertura, la obstrucción, la posición del ánodo y el camino disponible a través del baño. Un bolsillo rectangular profundo con una boca estrecha presenta un desafío diferente al de un canal ancho, un tubo cerrado o una junta de regazo. Las piezas también viajan juntas a través del tanque, por lo que un panel grande adyacente o un bastidor muy apretado pueden afectar el campo local disponible para una característica más pequeña.
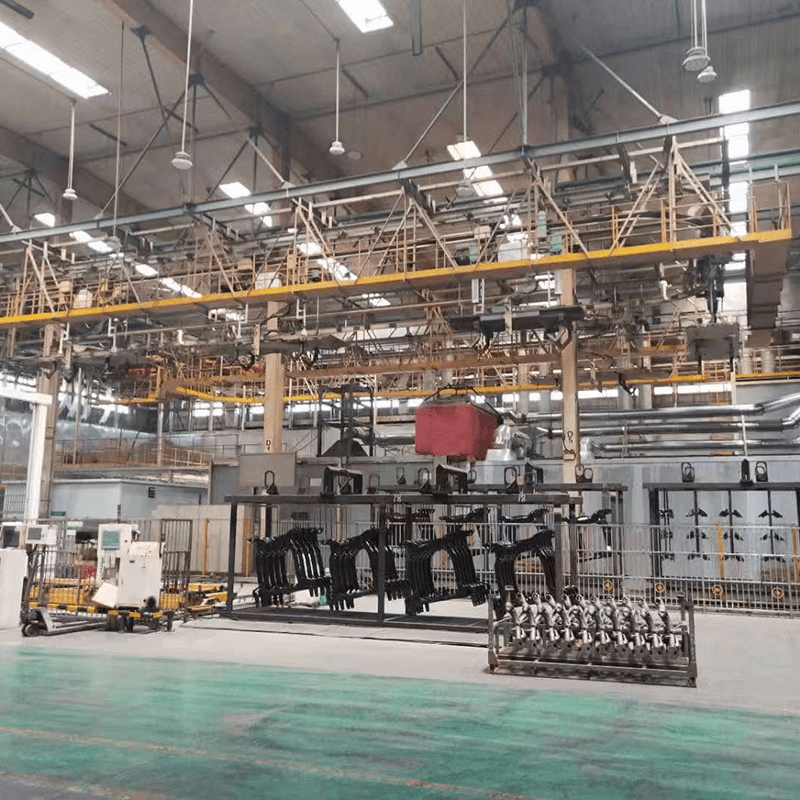
Por lo tanto, para programas que involucran componentes automotrices, herrajes metálicos y maquinaria pesada, un sistema debe evaluarse como un proceso completo. BONITA MACHINERY presenta sus soluciones de línea de recubrimiento electroforético para estas aplicaciones de acabado de metales; la configuración final aún debe adaptarse a la pieza de trabajo y a las condiciones de producción reales.
Al inicio de la deposición, el líquido del baño debe llegar al hueco, desplazar el aire y formar un camino eléctricamente continuo hacia la superficie. Si una cavidad está parcialmente sellada, una bolsa de aire puede bloquear el contacto con el líquido. Si drena mal, los químicos de pretratamiento o el agua de enjuague pueden permanecer en la característica y luego contaminar la etapa de recubrimiento o el proceso de curado. Por lo tanto, la orientación en el estante es un control de cobertura, no simplemente una elección de manejo.
Una vez llena la cavidad, el campo debe extenderse lo suficiente hacia ella. Los bordes exteriores generalmente ven un campo más fuerte y comienzan a formar la película primero. Un aumento de voltaje gradual y controlado le da al interior más oportunidades de participar antes de que las superficies accesibles se vuelvan demasiado resistivas. Un comienzo agresivo puede construir la película exterior rápidamente y hacer poco por una pared interna remota. El perfil eléctrico correcto depende de la química de la pintura, la geometría de la pieza, la disposición del tanque y la ventana de proceso validada por el proveedor; no debe configurarse a partir de un valor de voltaje genérico.
A medida que la superficie exterior gana espesor de película, aumenta su resistencia eléctrica. Esto reduce la deposición adicional allí y puede favorecer las áreas que han recibido menos recubrimiento. Por este motivo, para piezas metálicas empotradas se suele optar por una línea de recubrimiento electroforético. Sin embargo, el efecto no puede superar un camino de líquido ausente, una cavidad completamente protegida o un ánodo que simplemente está demasiado alejado de una superficie interior profunda.
El objetivo práctico no es simplemente "voltaje máximo". Es un equilibrio estable entre el aumento de voltaje, el tiempo de deposición, la conductividad del baño, el control de sólidos, la temperatura, la circulación y la geometría eléctrica de la carga. Aumentar el voltaje indiscriminadamente puede hacer que el exterior se construya más rápido y puede empeorar la apariencia o crear fallas en la película. Una pieza de prueba, un examen de la sección cortada y una verificación del desempeño frente a la corrosión son más útiles que confiar únicamente en la apariencia visual del exterior.
Las costuras de soldadura conllevan un conjunto diferente de riesgos. Una costura continua y accesible puede recibir bien el e-coat, pero rara vez es tan suave o uniforme como el metal base adyacente. Las salpicaduras, los residuos de quemaduras, el polvo de esmerilado, las incrustaciones de soldadura, el aceite de manipulación y los bordes afilados pueden interferir con el pretratamiento o crear irregularidades locales en la película. Una soldadura por solape también puede crear una grieta similar a un capilar que acumula el líquido del proceso. Si el líquido no se puede enjuagar y drenar, una operación de recubrimiento puede ocultar, en lugar de resolver, el riesgo de corrosión subyacente.
Antes de encargar una pieza, revise el diseño de la soldadura teniendo en cuenta la secuencia de recubrimiento. Las soldaduras continuas donde se requiere sellado, las transiciones redondeadas cuando sea posible, las aberturas de drenaje y ventilación accesibles y un método de limpieza definido mejoran la procesabilidad. Las uniones discontinuas o los espacios intencionales pueden ser apropiados para la fabricación o el drenaje en algunos productos, pero deben evaluarse frente al entorno de corrosión porque una superposición no sellada puede retener la humedad en servicio.
El tratamiento previo es igualmente importante. El E-coat no puede adherirse de manera confiable a través de aceite, óxido suelto o residuos. La limpieza, el enjuague, el tratamiento de conversión cuando se especifique y el enjuague final deben diseñarse para las mismas regiones difíciles a las que debe llegar el baño de recubrimiento. Si una costura no está limpia y humedecida antes de la electrodeposición, la película final no creará una barrera confiable simplemente porque parece cubierta después del horneado.
El efecto jaula de Faraday se utiliza a menudo para describir una deposición deficiente en esquinas interiores, cajas estrechas y formas cerradas. El mecanismo general es simple: las líneas de campo favorecen los caminos accesibles, y la formación temprana de la película en el exterior aumenta la resistencia antes de que una zona interior haya sido revestida adecuadamente. La acción correctiva depende de la causa.
Condición observada | Posible pregunta sobre el proceso | Respuesta útil para evaluar. |
|---|---|---|
Área desnuda o delgada en el fondo de un bolsillo | ¿El recorrido eléctrico es demasiado largo o la apertura del bolsillo está demasiado restringida? | Revise la orientación de la pieza, la geometría del ánodo, la rampa de voltaje y si se garantiza un ánodo auxiliar. |
Cobertura inconsistente solo en algunas rejillas | ¿Las piezas se protegen entre sí o cuelgan de manera diferente? | Estandarice el espacio entre bastidores, el contacto a tierra, el patrón de carga y la orientación. |
Alteración de la película local cerca de una superposición de soldadura | ¿Se escapa gas o química atrapada durante el curado? | Verifique el diseño de soldadura, el acceso de limpieza, el drenaje de enjuague y la ventilación antes de cambiar la configuración eléctrica. |
Construcción exterior pesada con cobertura interior débil. | ¿El voltaje aumenta demasiado rápido para la geometría de la pieza? | Valide un perfil de potencia más suave y compare los resultados de la película seccionada, no solo el brillo exterior. |
Los ánodos auxiliares pueden acortar el camino eléctrico hacia una superficie interior que de otro modo sería remota. Son una decisión de diseño de líneas y herramientas, no un complemento universal. Deben protegerse, mantenerse y posicionarse de manera que mejoren la cobertura sin crear nueva falta de uniformidad. Las plantillas para piezas específicas también pueden ser la mejor respuesta: inclinar una cavidad abierta para que escape el aire y drene el líquido puede ser más importante que agregar complejidad eléctrica.
Una línea de e-coat trata la rejilla, el gancho, el punto de contacto y la pieza de trabajo como parte de un circuito eléctrico. Un contacto corroído o cubierto de pintura puede aumentar la resistencia y crear una deposición inconsistente. La ubicación del contacto también deja un área pequeña que puede necesitar ocultarse, enmascararse o aceptarse de otro modo en la especificación de la pieza. Para un conjunto soldado, confirme que la ruta eléctrica llegue a todas las secciones conductoras previstas; Los insertos aislados, las juntas sueltas y los selladores no conductores cambian lo que se puede recubrir.
La densidad de carga merece la misma atención. Empacar demasiadas piezas grandes juntas puede cambiar la circulación, atrapar aire y dar sombra a las aberturas del campo. Un patrón de bastidor que maximice las piezas por transportador puede reducir la certeza de cobertura en los huecos. El mejor plan de carga equilibra el rendimiento con la capacidad de limpiar, sumergir, recubrir, enjuagar, drenar y curar cada superficie crítica de manera repetitiva.
Esta es la razón por la que una revisión del proceso debería utilizar partes representativas del peor de los casos en lugar de paneles simples. Incluya el hueco más profundo, el tubo más ajustado, el conjunto soldado más pesado y la carga de producción mínima y máxima. Inspeccione las superficies interiores después del curado y registre qué orientación de bastidor y configuración eléctrica se utilizaron. Esto produce un punto de partida repetible para planes de control y procedimientos de cambio.
Antes de especificar una línea de recubrimiento electroforético, proporcione al equipo del equipo dibujos o muestras que muestren la profundidad del hueco, las dimensiones de la abertura, los volúmenes cerrados, el tipo de costura, los orificios de drenaje, la exposición a la corrosión objetivo y cualquier área sin recubrimiento. Pregunte cómo la disposición de ánodos, la ruta del transportador, el diseño de las rejillas, la circulación del baño y las etapas de enjuague de ultrafiltración propuestas abordan esas características. Solicite un plan de prueba que incluya comprobaciones del espesor de la película en ubicaciones interiores y un método claro para evaluar la costura después del tratamiento previo y el curado.
También es sensato separar una declaración de recubrimiento de una declaración de producto terminado. La línea se puede configurar para inmersión, control de potencia, enjuague y curado constantes, pero el resultado de la corrosión también depende de la condición del sustrato, el sistema de pintura, el diseño de la pieza y los parámetros operativos validados. Para un programa de gran volumen, una ejecución piloto con piezas deliberadamente difíciles es un mejor insumo de compra que una promesa genérica de cobertura completa.
La validación debe seguir el riesgo real de falla más que la conveniencia. Las caras exteriores son fáciles de inspeccionar y a menudo lucen satisfactorias incluso cuando un retorno estrecho, una superposición de soldadura o un bolsillo interno tienen una película limitada. Elija ubicaciones definidas de medición y sección antes de que comience la prueba. Si las pruebas de corrosión son parte del requisito del producto, acuerde de antemano cómo se preparan las muestras, dónde se evalúa el espesor del recubrimiento y cómo se interpretará la ubicación de la falla. Esto evita la situación en la que un equipo aprueba un exterior brillante mientras que otro encuentra más tarde una característica desprotegida.
Repita la prueba en condiciones normales y difíciles: una carga típica, la carga máxima esperada y la disposición con mayor probabilidad de atrapar aire o restringir el acceso. Si el proceso cambia (nuevo diseño de soldadura, sustrato diferente, rejilla modificada, química de la pintura alterada o velocidad del transportador modificada), trate la verificación de cobertura como un desencadenante de revalidación. Esa disciplina evita que un entorno de lanzamiento exitoso se convierta en una suposición sin fundamento.
Una línea de recubrimiento electroforético puede cubrir huecos y costuras de soldadura de manera más efectiva que los métodos de línea de visión porque la deposición eléctrica continúa a través de superficies conductoras sumergidas. El resultado es más fuerte cuando el diseño admite el llenado, el acceso a la corriente, el enjuague y el drenaje. Tratar la geometría difícil como un problema de diseño de piezas conjuntas y control de procesos evita costosos cambios tardíos. BONITA MACHINERY puede configurar módulos de línea de recubrimiento para diferentes tipos de carga, mientras que los compradores deben validar la cobertura en sus propias cavidades más profundas y en los conjuntos soldados más exigentes antes de fijar las especificaciones de producción.
Puede recubrir interiores de tubos conductores accesibles cuando el baño puede entrar, el aire puede escapar y la ruta eléctrica es suficiente. Los tubos muy largos o estrechos pueden requerir una orientación específica de la pieza, un diseño de ánodo o una revisión de la geometría.
No. Un aumento de voltaje mayor o más rápido puede aumentar la deposición exterior antes de que el interior reciba la película adecuada. Un perfil de potencia controlado y validado suele ser más útil que simplemente aumentar el punto de ajuste.
Las áreas soldadas pueden retener salpicaduras, óxido, aceite, humedad o residuos, y las superposiciones pueden atrapar el líquido del proceso. La limpieza, el acceso al pretratamiento, el diseño de la costura, el drenaje y las condiciones de curado afectan la protección final.
Describe el blindaje eléctrico que reduce la deposición en áreas empotradas o cerradas. Se gestiona considerando en conjunto la geometría, la posición del ánodo, la orientación del bastidor, el control del baño y el perfil de voltaje.
No. Un ánodo auxiliar sólo es útil cuando la ruta eléctrica normal no proporciona suficiente cobertura. Debería seguir una prueba y una revisión del diseño de la línea, porque agrega consideraciones de mantenimiento y control.


