
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-07-18 Origen:Sitio


La transición a un proceso de recubrimiento electroforético representa un gasto de capital altamente estratégico. Los fabricantes buscan esta actualización impulsados por la necesidad crítica de una resistencia superior a la corrosión y una consistencia de alto volumen. Los métodos de acabado tradicionales a menudo resultan insuficientes cuando se amplían las operaciones. Si bien el recubrimiento electrónico actúa como el estándar de oro para geometrías complejas, la adopción de esta tecnología exige una validación rigurosa. Debe evaluar el volumen de producción, el espacio ocupado por las instalaciones y los estrictos requisitos de cumplimiento específicos de la industria antes de tomar una decisión.
Este artículo desglosa exactamente qué sectores dependen en gran medida de esta tecnología en la actualidad. Evaluaremos el caso de negocio principal para su adopción y resaltaremos las realidades de implementación que enfrentan los gerentes de planta. Los ingenieros de adquisiciones también aprenderán estrategias prácticas para obtener el sistema adecuado. Continúe leyendo para determinar si la actualización de sus operaciones de acabado se alinea perfectamente con las demandas de producción de su fábrica.
Los sectores automotriz y de maquinaria pesada siguen siendo los principales adoptantes de la línea de electroforesis automotriz , impulsados por estrictos requisitos de prueba de niebla salina y geometrías de piezas complejas.
La justificación de una línea de recubrimiento electroforético requiere evaluar criterios de éxito específicos: volúmenes mínimos de producción, densidad de piezas y la necesidad de un espesor de película uniforme en las áreas empotradas.
La integración de una nueva línea de recubrimiento implica importantes consideraciones sobre las instalaciones, incluido el tratamiento de aguas residuales (sistemas de ósmosis inversa), la huella del horno de curado y el diseño de estanterías automatizadas.
La elección entre recubrimiento electrónico y recubrimiento en polvo depende en gran medida de la preparación para la automatización, los mandatos de cumplimiento ambiental y la economía básica de la unidad.
Los gerentes de fábrica a menudo luchan contra las limitaciones de los sistemas tradicionales de pulverización de líquidos. Las aplicaciones por aspersión frecuentemente resultan en una cobertura superficial desigual y espesores inconsistentes. El alto desperdicio de exceso de pulverización erosiona en gran medida los márgenes de ganancias con el tiempo. Además, las piezas complejas desencadenan inevitablemente el efecto jaula de Faraday. Este fenómeno electromagnético evita que las partículas de pintura pulverizadas penetren en las esquinas internas y en los huecos profundos. En última instancia, estas cavidades sin pintar se convierten en puntos de partida vulnerables para la oxidación agresiva.
Para justificar una actualización tecnológica, se deben evaluar criterios de éxito específicos. La eficiencia de las transferencias es un factor principal. Un proceso electroforético logra una asombrosa tasa de utilización de la química de la pintura del 95%. Los sistemas de ultrafiltración de circuito cerrado recuperan continuamente el exceso de pintura de las etapas de enjuague. Reciclan este valioso material de nuevo en el tanque de inmersión principal. Usted reduce drásticamente los desechos químicos y reduce las tarifas de eliminación ambiental simultáneamente.
La complejidad geométrica presenta otro factor decisivo para la adopción. Los procesos de inmersión permiten recubrir cavidades internas y zonas rehundidas con absoluta uniformidad. Las partículas de pintura migran uniformemente hacia la superficie del metal bajo una corriente eléctrica. Una vez que la película depositada alcanza un espesor específico, aísla la pieza de forma natural. Luego, la corriente eléctrica se desplaza hacia las zonas no recubiertas. Este comportamiento autolimitante garantiza una integridad estructural consistente en miles de unidades idénticas.
Finalmente, debe sopesar los costos unitarios con los gastos de capital. Los costos iniciales de equipo para tanques de inmersión, rectificadores y hornos parecen altos. Sin embargo, la economía operativa cambia drásticamente a escala. Los costos químicos por pieza disminuyen debido a la recuperación por ultrafiltración. Los costos de mano de obra disminuyen porque se automatiza completamente el proceso de inmersión. Las fábricas que producen miles de componentes diariamente recuperan su inversión de capital inicial notablemente rápido.
La industria automotriz depende en gran medida de esta tecnología para garantizar la seguridad de los pasajeros y la longevidad del vehículo. Los fabricantes procesan componentes de bajos, chasis, soportes de motor y carrocerías completas de vehículos a través de enormes sistemas automatizados. Una línea de electroforesis automotriz sirve como capa de imprimación fundamental antes de que los brazos robóticos apliquen capas decorativas. Esta imprimación depositada eléctricamente garantiza que los vehículos pasen fácilmente rigurosas pruebas de intemperie con niebla salina. Los fabricantes de automóviles ofrecen con confianza garantías anticorrosión de 10 años o más porque esta imprimación protege integralmente las estructuras internas ocultas del marco.
Los fabricantes de tractores, excavadoras y accesorios industriales se enfrentan a entornos operativos brutales. Estas máquinas soportan condiciones climáticas extremas al aire libre, exposición química y abuso físico constante. Los ingenieros se centran en gran medida en evaluar la durabilidad del recubrimiento para estas aplicaciones. Los recubrimientos epóxicos de alta durabilidad proporcionan la resistencia fundamental necesaria. La resina epoxi horneada resiste impactos severos y evita que las astillas de roca expongan el acero desnudo. Los implementos agrícolas expuestos a fertilizantes ácidos dependen de esta densa barrera química para evitar una rápida degradación estructural.
El sector de los electrodomésticos requiere tanto protección contra la corrosión como una estética visual impecable. Las instalaciones procesan habitualmente carcasas de compresores de aire acondicionado, tambores de lavadoras e intercambiadores de calor exteriores. La evaluación en este sector enfatiza la suavidad estética y la cobertura completa de los bordes. Los componentes de la lavadora permanecen constantemente en ambientes muy húmedos y ricos en detergentes. El proceso electroforético garantiza que no queden expuestos bordes metálicos afilados antes del montaje final. El acabado suave resultante también permite a los fabricantes de electrodomésticos aplicar capas decorativas más finas, ahorrando importantes costos de material.
La fabricación de precisión exige tolerancias estrictas que los sistemas de pintura tradicionales arruinan fácilmente. Las empresas que producen bastidores de servidores, conmutadores, sujetadores estructurales y hardware arquitectónico utilizan ampliamente el recubrimiento electrónico. Aquí, la dimensión de evaluación crítica implica mantener un espesor de película delgado y altamente controlado. Los acabados E-coat suelen medir entre 15 y 30 micras. Esta capa microfina no interfiere con tolerancias mecánicas estrictas. Puede recubrir exitosamente pernos y tuercas roscados sin causar que el ensamblaje se atasque ni requerir operaciones secundarias de roscado.
La siguiente tabla resume las demandas específicas que impulsan la adopción en estos distintos sectores manufactureros.
Sector industrial | Ejemplos de componentes primarios | Impulsor clave del rendimiento |
|---|---|---|
Automotriz y Nivel 1 | Chasis, carrocerías de vehículos, soportes de motor | Máxima resistencia a la niebla salina y protección de la cavidad interna. |
Maquinaria Pesada | Brazos de excavadora, bastidores de tractores | Resistencia al impacto y tolerancia a productos químicos agrícolas. |
Electrodomésticos y climatización | Compresores, Tambores de Lavado, Intercambiadores de Calor | Suavidad estética y cobertura de bordes consistente. |
Hardware y electricidad | Sujetadores, Racks De Servidores, Conmutadores | Espesor de película delgada para preservar tolerancias mecánicas estrictas. |
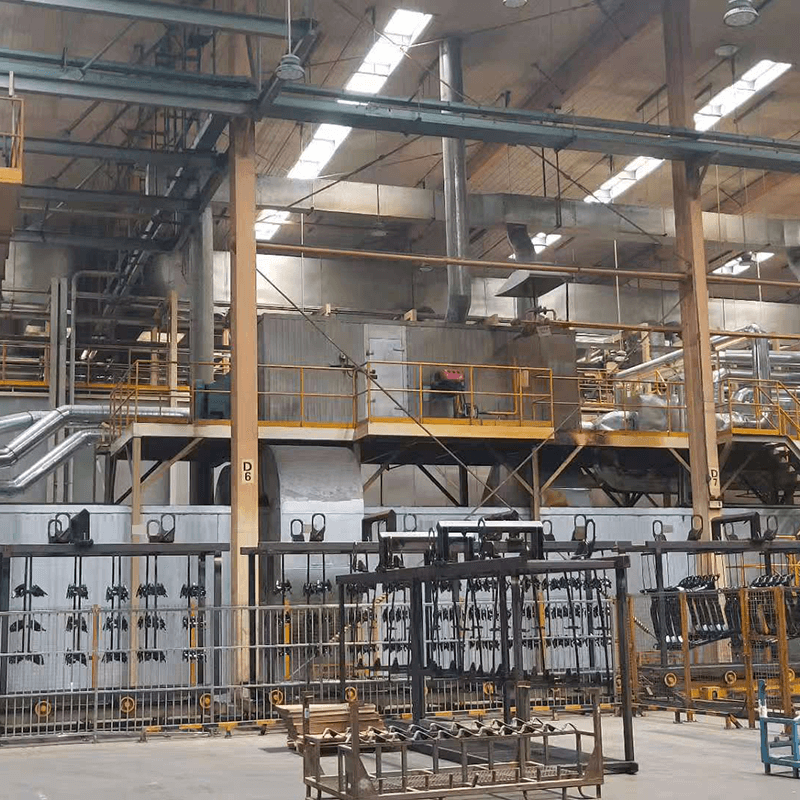
Los gerentes de planta a menudo debaten entre instalar un sistema de inmersión húmeda o una aplicación de polvo seco. Debe evitar etiquetar un método como objetivamente mejor que el otro. En su lugar, asigne cuidadosamente cada solución a sus escenarios operativos específicos. Ambas tecnologías ofrecen una durabilidad excepcional, pero sirven para entornos de producción completamente diferentes.
Debe elegir una línea de recubrimiento electroforético cuando maneja tiradas de producción de gran volumen. Si sus piezas presentan geometrías complejas que requieren una cobertura interna completa, la inmersión no tiene comparación. Las fábricas que exigen una uniformidad absoluta del espesor y procesos de inmersión altamente automatizados se benefician enormemente de esto. La naturaleza autoaislante de la química húmeda garantiza que nunca se aplique demasiada pintura accidentalmente a superficies planas exteriores al intentar llegar a las esquinas internas.
Por el contrario, deberías elegir un sistema de polvo para tiradas de menor volumen. Las instalaciones que requieren cambios de color frecuentes prefieren las cabinas de polvo porque la limpieza de las pistolas de polvo lleva apenas unos minutos. Las aplicaciones en polvo logran fácilmente espesores de milésimas de pulgada necesarios para una protección UV extrema en muebles de exterior. Además, si su instalación carece de permisos de tratamiento químico líquido, el polvo seco presenta menos obstáculos regulatorios con respecto a las aguas residuales.
Muchas instalaciones de fabricación de primer nivel implementan un enfoque híbrido. Implementan una imprimación e-coat seguida inmediatamente por una capa final en polvo. Esta combinación consigue la máxima durabilidad. La imprimación por inmersión sella perfectamente el metal contra la oxidación. La capa final en polvo proporciona resistencia a los rayos UV y colores personalizados vibrantes. Esta estrategia de doble capa domina los mercados de camiones pesados y equipos premium para exteriores.
Factor de evaluación | Inmersión electroforética | Aplicación de polvo seco |
|---|---|---|
Volumen de producción | Extremadamente alto (continuo) | Bajo a medio (lotes flexibles) |
Velocidad de cambio de color | Muy lento/altamente ineficiente | Rápido / Altamente Eficiente |
Cobertura Interna | Excelente (cubre todas las áreas mojadas) | Pobre (sujeto a la jaula de Faraday) |
Espesor de la película | Fino y Uniforme (15-30 micras) | Grueso y Variable (50-150 micras) |
Actualizar su planta implica innegables puntos de fricción. Reconocer estos obstáculos prepara a su equipo para una implementación exitosa. No se puede simplemente dejar este equipo en una fábrica vacía sin una planificación previa exhaustiva.
Primero, evalúe rigurosamente el espacio que ocupan sus instalaciones. Estos sistemas requieren un espacio lineal masivo. Una instalación adecuada incluye túneles de pretratamiento químico de múltiples etapas, inmensos tanques de inmersión, extensas zonas de drenaje y largos hornos de curado. Las piezas deben pasar por el desengrasado, el enjuague con agua, el acondicionamiento con fosfato y el baño principal de pintura. Cada etapa requiere una asignación de huella dedicada. Los hornos de curado también deben ser lo suficientemente largos como para llevar las piezas densas de acero a 350 °F durante veinte minutos seguidos.
Las exigencias ambientales y de cumplimiento presentan el siguiente gran obstáculo. El proceso depende en gran medida del agua ultrapura. Debe instalar sistemas de agua industriales de ósmosis inversa (RO) para evitar la contaminación del baño. El agua municipal contiene minerales que interrumpen el proceso de deposición eléctrica. Además, necesita una infraestructura sólida de tratamiento de aguas residuales. Las agencias locales de protección ambiental exigen permisos estrictos para descargar agua de enjuague. Si bien la química moderna utiliza formulaciones con bajo contenido de VOC, aún se pueden controlar los metales pesados desde las etapas de pretratamiento.
Las herramientas y las estanterías requieren una ingeniería precisa. No se pueden colgar piezas utilizando ganchos de alambre estándar. Los ingenieros deben diseñar bastidores personalizados que garanticen un contacto eléctrico excelente. Los bastidores deben presentar las piezas en ángulos específicos para evitar que se formen bolsas de aire en las cavidades durante la inmersión. Además, el ángulo debe facilitar el drenaje rápido del líquido. La acumulación de líquido de arrastre desperdicia productos químicos costosos de la pintura y provoca un curado desigual en el horno.
Mejores prácticas para la implementación:
Involucre temprano a sus proveedores de servicios públicos locales para verificar la capacidad de la red eléctrica disponible para los rectificadores.
Diseñe su transportador aéreo para manejar un aumento de capacidad futuro del 20 %.
Implemente sistemas de dosificación automatizados para mantener la química del baño perfectamente equilibrada.
Errores comunes a evitar:
Subestimar el refuerzo estructural del piso necesario para contener miles de galones de líquido.
No probar digitalmente los ángulos de drenaje de las piezas antes de fabricar costosas rejillas de titanio.
Ignorar los controles de temperatura ambiente requeridos alrededor del baño de pintura principal.
Seleccionar la maquinaria adecuada requiere un enfoque metódico. Necesita equipos adaptados exactamente a sus expectativas de rendimiento. Un sistema mal dimensionado obstaculiza toda su fábrica o desperdicia enormes cantidades de energía básica.
Comience con una evaluación integral de las necesidades. Defina meticulosamente su volumen de producción actual y proyectado en partes por hora. Su integrador de sistemas necesita estas cifras exactas para dimensionar correctamente el rectificador eléctrico. La superficie total sumergida en un momento dado dicta el amperaje requerido. Las dimensiones del tanque deben acomodar cómodamente su componente individual más grande y, al mismo tiempo, permitir suficiente espacio para las bombas de agitación de fluidos.
A continuación, determine su nivel de automatización ideal. Esto define la arquitectura física de su nueva línea de recubrimiento . Generalmente se puede elegir entre polipastos programables y transportadores monorraíl continuos. Los polipastos programables funcionan bien para el procesamiento por lotes y tiempos de permanencia flexibles. Bajan las rejillas verticalmente hacia los tanques. Los monorraíles continuos se adaptan a la producción de alto volumen y con parámetros fijos. Las piezas viajan constantemente por una pista descendente hacia el baño y suben por el otro lado.
Finalmente, realice evaluaciones rigurosas de proveedores. Nunca compre un sistema basándose únicamente en un dibujo esquemático.
Exija pruebas piloto. Pídale al proveedor que cubra un lote de sus piezas más complejas en sus instalaciones de laboratorio.
Verifique la experiencia específica del proveedor. Un integrador experto en sujetadores pequeños puede tener dificultades para diseñar un sistema para bastidores de tractores enormes.
Audite el soporte del mercado de repuestos local. Asegúrese de almacenar repuestos críticos, como membranas de ultrafiltración y módulos rectificadores, a nivel nacional.
Revise la interfaz de su software. El panel de control debe ofrecer diagnósticos intuitivos para los operadores de la fábrica.
Una configuración de recubrimiento electroforético no es una solución universal para todos los desafíos de fabricación. Sigue siendo una solución altamente específica y de alto retorno de la inversión diseñada para distintos entornos. Las industrias que requieren una resistencia a la corrosión sin concesiones, un control absoluto del espesor y un volumen automatizado dependen de él a diario. Cuando se adapta adecuadamente a las demandas de producción, la tecnología prácticamente elimina el error humano del proceso de acabado.
Su siguiente paso implica recopilar datos procesables de su propio piso. Audite sus tasas actuales de rechazo de recubrimientos y calcule la mano de obra dedicada a los retoques manuales. Identifique sus componentes más complejos y propensos a oxidarse. Consulte con un integrador de sistemas experimentado para ejecutar un análisis integral de costos del ciclo de vida de esas piezas específicas. Comprender estos números determinará claramente si la transición a un proceso de inmersión elevará la rentabilidad de su fábrica.
R: El retorno de la inversión normalmente requiere una producción de alto rendimiento, a menudo miles de piezas por turno. Debes compensar los constantes costes de energía y mantenimiento. Mantener el baño de pintura continuamente agitado, filtrado y con temperatura controlada las 24 horas del día, los 7 días de la semana, consume una cantidad significativa de energía, independientemente de la velocidad de producción. El alto volumen distribuye eficientemente estos gastos operativos fijos entre muchas unidades.
R: Si bien es técnicamente posible, los cambios de color en un solo tanque de inmersión siguen siendo extremadamente ineficientes. Debes drenar, enjuagar a fondo y rellenar tanques grandes. Este proceso es muy costoso y provoca un tiempo de inactividad masivo en la producción. En consecuencia, los fabricantes lo utilizan casi exclusivamente para aplicaciones de un solo color. Los acabados con imprimación negra o gris dominan la industria.
R: Un sistema de inmersión extrae energía eléctrica continua para bombas de circulación, enfriadores y rectificadores de corriente continua. Sin embargo, esta carga eléctrica se compensa en gran medida en otros lugares. El proceso requiere una reposición de aire de escape y un acondicionamiento de HVAC significativamente menores en comparación con las cabinas de pintura de gran volumen. La eficiencia energética general de las instalaciones mejora drásticamente a escala.


