
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-03 Origen:Sitio


La transición de un acabado subcontratado a una operación interna requiere un compromiso enorme. No se pueden simplemente comprar máquinas independientes y esperar que se sincronicen perfectamente. El éxito exige avanzar hacia un sistema sincronizado y totalmente integrado. Una verdadera configuración de acabado industrial elimina los frustrantes cuellos de botella de producción. Garantiza un espesor de milésimas de pulgada altamente repetible en cada lote. Además, cumple fácilmente con estrictos estándares de cumplimiento ambiental. Debe alinear sus objetivos de producción directamente con las capacidades de su equipo.
Antes de evaluar a los fabricantes, debe comprender los componentes exactos necesarios. Los compradores requieren un conocimiento profundo de las unidades mecánicas, eléctricas y térmicas involucradas. En esta guía, desglosamos lo que hace que un sistema altamente eficiente funcione. Aprenderá las funciones específicas del pretratamiento, aplicación, curado y transporte. También cubrimos cómo puede evitar cuellos de botella críticos durante la implementación.
Una línea de recubrimiento en polvo totalmente integrada requiere cuatro zonas principales: pretratamiento, aplicación, curado y manejo de materiales.
Las configuraciones de pretratamiento (p. ej., lavado de 3 etapas frente a 5 etapas) dictan directamente la resistencia a la corrosión y la viabilidad de la garantía del producto terminado.
La selección del equipo de aplicación de polvo depende de la eficiencia de transferencia requerida, la frecuencia de cambio de color y las capacidades de recuperación (reclamación) de polvo.
La evaluación de una línea de recubrimiento requiere equilibrar las limitaciones del espacio físico de las instalaciones y la disponibilidad de los servicios públicos (gas/electricidad).
Debemos definir la configuración no como una colección de máquinas individuales. Actúa como un flujo de trabajo continuo y unificado. Los ingenieros diseñan todo este flujo de trabajo en torno al "sobre de pieza". Este sobre representa el tamaño físico y el peso máximos de su producto recubierto. Cada módulo debe adaptarse a estas dimensiones exactas sin problemas.
Una línea de recubrimiento en polvo a escala adecuada se basa en cuatro pilares distintos. Estos pilares trabajan juntos a la perfección para producir un acabado impecable.
Preparación de superficies (química y procesamiento mecánico)
Aplicación de polvo y recuperación de materiales
Curado térmico y enfriamiento
Automatización de sistemas y transporte
La implementación conlleva riesgos específicos. Subdimensionar incluso un módulo acelera automáticamente el rendimiento de toda la línea. Por ejemplo, un horno ligeramente más pequeño le obligará a reducir la velocidad del transportador. Esto sucede independientemente de qué tan rápido rocíen sus pistolas de aplicación. Debes equilibrar cada zona perfectamente.
El consenso de la industria destaca una realidad asombrosa con respecto a la calidad del acabado. Un pretratamiento inadecuado causa casi el 80% de todas las fallas en los recubrimientos en polvo. La delaminación y la corrosión debajo de la película se originan aquí mismo. Debes construir una base sólida antes de que el polvo toque el metal.
Las lavadoras industriales modernas utilizan procesos químicos de varias etapas. Preparan el sustrato crudo para una máxima adhesión del polvo.
Lavado y enjuague alcalino: esta etapa inicial elimina los aceites pesados. Elimina incrustaciones láser, compuestos de dibujo y restos de fabricación.
Recubrimiento de conversión de fosfato o circonio: esto crea una microtextura necesaria en el metal. La adhesión del polvo requiere este perfil de superficie cristalino o nanocerámico específico.
Sellador y enjuague RO: El agua de ósmosis inversa (RO) garantiza que no queden residuos químicos. Las sales del agua dura provocan ampollas, por lo que las piezas deben estar perfectamente limpias.
El horno de secado actúa como un puente térmico crítico. Conecta la fase de pretratamiento húmedo con la etapa de aplicación de polvo seco. Este horno de alta velocidad evapora rápidamente el agua superficial restante. Previene la formación de óxido repentino en acero recién lavado. También elimina los defectos de humedad atrapados en las costuras estancas.
Los compradores deben sopesar la métrica de evaluación de huella versus eficacia. Un sistema compacto de 3 etapas funciona bien para piezas interiores estándar. Sin embargo, un sistema robusto de 5 a 7 etapas proporciona una protección superior. Necesitará un sistema más grande para ambientes exteriores hostiles o acabados arquitectónicos estrictos que cumplan con la AAMA.
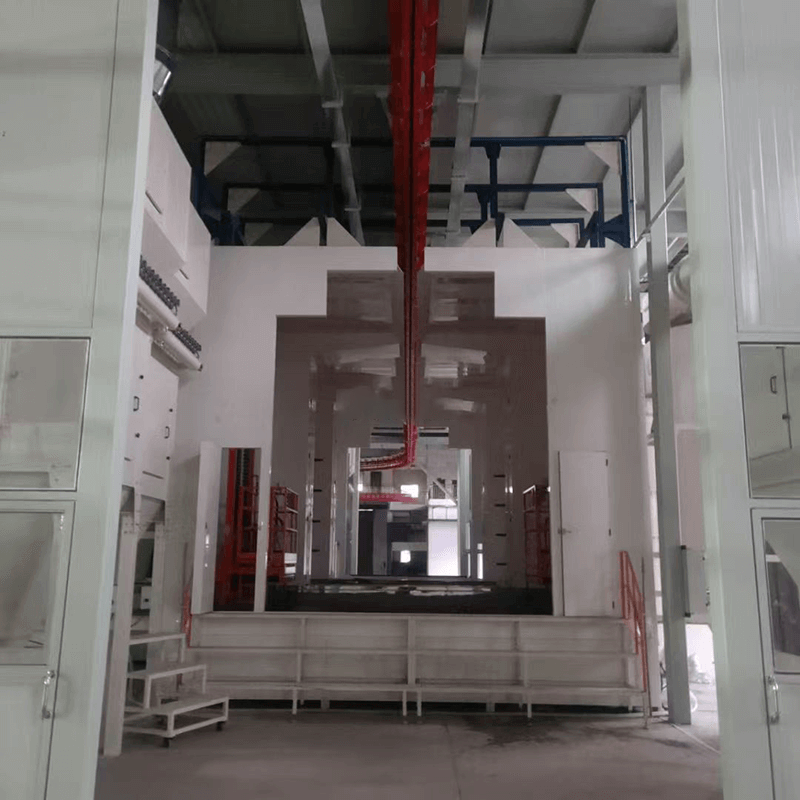
La calidad visual depende en gran medida de esta fase operativa. Las métricas de desperdicio de material y la consistencia del acabado se determinan dentro de la zona de aplicación.
Las cabinas tienen un doble propósito. Contienen exceso de rociado peligroso y mantienen velocidades de flujo de aire seguras. El diseño adecuado garantiza el estricto cumplimiento de las normas de seguridad de NFPA y OSHA. Debe mantener velocidades faciales específicas para evitar que el polvo se escape hacia las instalaciones.
La selección del material para la cabina del stand juega un papel importante en la eficiencia.
Característica | Cabinas de acero inoxidable | Cabinas de polipropileno |
|---|---|---|
Reacción material | Atrae y retiene el polvo en las paredes. | Repele el polvo de manera efectiva |
Velocidad de cambio de color | Más lento, requiere una limpieza profunda con escobilla de goma | Más rápido, permite purgas neumáticas rápidas |
Iluminación | Refleja bien la luz, pero puede causar deslumbramiento. | Proporciona condiciones de iluminación brillante y difusa. |
La selección de la tecnología electrostática adecuada depende en gran medida de la geometría de su pieza. La carga corona utiliza un electrodo de alto voltaje para ionizar partículas de polvo. Funciona de maravilla para paneles planos. Sin embargo, las armas Corona luchan con el efecto jaula de Faraday, donde la pólvora se niega a entrar en curvas cerradas. La carga Tribo se basa en la fricción dentro del cañón del arma. No crea ningún campo electromagnético, lo que lo hace ideal para huecos profundos y geometrías complejas.
Los administradores de las instalaciones también deben equilibrar las estaciones de retoque manuales con los reciprocadores automáticos. Los motores de armas robóticos automatizados proporcionan una precisión increíble. Garantizan una formación de película perfectamente uniforme y al mismo tiempo reducen los requisitos de mano de obra diaria.
La evaluación de la eficiencia de la recuperación impacta directamente en su consumo de material a largo plazo. Los sistemas de recuperación tipo cartucho funcionan bien para operaciones de un solo color. Sin embargo, los sistemas de recuperación ciclónicos dominan las modernas líneas multicolores. Los ciclones permiten cambios rápidos de color. Separan eficazmente el polvo utilizable de los residuos ultrafinos. Recuperar hasta el 95 % del exceso de pulverización reduce drásticamente la compra de materiales consumibles.
El curado dicta las propiedades mecánicas finales del polvo. El proceso de reticulación ocurre dentro de estas cámaras calentadas. El calor transforma el polvo seco y polvoriento en una capa sólida y duradera.
Los hornos de convección a gas representan el estándar de la industria. Manejan perfectamente geometrías complejas. La convección se basa en la circulación constante de aire caliente ambiental alrededor de la pieza. Sin embargo, los hornos de convección requieren un espacio enorme para lograr tiempos de curado adecuados.
Los impulsores de infrarrojos (IR) ofrecen una alternativa específica. IR se basa en tecnología de línea de visión directa. Gelifica rápidamente el polvo antes de que la pieza entre en la cámara de convección principal. Esto evita que el polvo se salga volando. También reduce la huella total necesaria del sistema del horno.
Los ingenieros calculan el 'tiempo a temperatura' durante la fase de diseño. Debes dimensionar el horno para acomodar la masa de la parte más pesada. También hay que tener en cuenta la pesada cadena transportadora de acero. La temperatura del aire ambiente por sí sola no cura el polvo. El sustrato metálico real debe alcanzar la temperatura requerida. La integración de estas unidades térmicas calculadas dentro de su línea de recubrimiento más amplia garantiza una calidad de acabado uniforme en cada lote.
Finalmente, evalúe las realidades de sus servicios públicos locales. Compare la disponibilidad de gas natural con las tarifas eléctricas industriales. Esto ayuda a determinar el método de calefacción más viable para su ubicación.
El transporte sirve como columna vertebral estructural de todo el flujo de trabajo. Dicta la velocidad de su línea. También controla el rendimiento general de su producción.
Transportadores de orugas cerrados: sirven como estándar para piezas de peso medio. El tubo cerrado protege la cadena en movimiento del exceso de pulverización de polvo y de la contaminación química agresiva.
Transportadores de vigas en I: Los necesita para cargas de fabricación de alta capacidad y trabajo pesado. Soportan enormes piezas estructurales de acero y grandes equipos agrícolas.
Sistemas Power-and-Free: ofrecen manejo lógico avanzado. Permiten que las piezas se almacenen en búfer, cambien de pista o se detengan dentro de las zonas de curado. Lo logran sin detener toda la línea de producción.
También debes revisar consideraciones estructurales. Las configuraciones montadas en el piso funcionan bien en edificios arrendados. Las configuraciones apoyadas en el techo mantienen el suelo completamente despejado. Sin embargo, los sistemas montados en el techo requieren una evaluación rigurosa de la capacidad de carga estructural del techo de su instalación.
Los compradores de empresas necesitan un marco de decisión estricto. Debe secuenciar sus decisiones de compra de manera lógica para evitar equipos que no coincidan.
Establezca estas métricas de referencia antes de enviar solicitudes de cotización de proveedores:
Sobre máximo de pieza (Largo x Ancho x Alto) y peso total colgante.
Rendimiento objetivo medido en partes por hora o por turno.
Metros cuadrados de instalación disponibles y altura máxima de techo.
Frecuencia prevista de cambio de color por turno.
Busque la confiabilidad del proveedor por encima de todo. Busque verdaderos integradores de sistemas. Deben realizar auditorías rigurosas de las instalaciones antes de cotizar. Proporcionan garantías claras de rendimiento. Evite proveedores que simplemente venden componentes de catálogo aislados sin considerar el sistema holístico.
Construir un sistema de recubrimiento en polvo confiable requiere una cuidadosa alineación de múltiples disciplinas. Debe equilibrar la química del pretratamiento, la aplicación electrostática precisa, el curado térmico y un transporte robusto. Evite a toda costa la compra fragmentada. La integración adecuada entre los componentes garantiza que los enclavamientos de seguridad funcionen correctamente. Mantiene las velocidades de línea sincronizadas y los controles ambientales estrictos.
Comience su viaje con un análisis detallado de la envolvente parcial. Lleve a cabo una auditoría exhaustiva de los servicios públicos de las instalaciones. Reúna sus datos de capacidad eléctrica y de gas. Sólo entonces debería solicitar ofertas de integradores de sistemas acreditados.
R: Los requisitos de espacio dependen completamente de la velocidad de su línea y del tamaño de la pieza. Una instalación continua puede requerir entre 3000 y más de 10 000 pies cuadrados. Los tiempos de curado en horno dictan gran parte de esta huella. La longitud de la zona de enfriamiento también agrega una distancia significativa. Debe medir cuidadosamente el plano de planta disponible antes de comprometerse con un diseño.
R: Los sistemas por lotes requieren la transferencia manual de piezas entre cabinas y hornos independientes. Esto implica un intenso trabajo manual y produce menores volúmenes de producción. Las líneas automatizadas utilizan un transportador aéreo continuo que une todas las etapas. Manejan la producción de gran volumen fácilmente. También reducen drásticamente el tiempo de manipulación manual por pieza.
R: La conversión presenta duras realidades. A veces es posible reutilizar los transportadores existentes y ciertas etapas de lavado. Sin embargo, deberá sustituir completamente las cabinas de aplicación y los sistemas de recuperación. Los hornos de curado también requieren reemplazo, ya que el polvo requiere temperaturas de curado significativamente más altas que la pintura líquida.
R: Los sistemas de "rociado a desecho" pierden entre el 30% y el 50% del polvo rociado. La implementación de un sistema de recuperación ciclónica recaptura ese material perdido. La reutilización del exceso de rociado minimiza directamente el desperdicio. Reduce drásticamente sus compras de material consumible. Esto hace que todo el proceso de acabado sea altamente eficiente durante los dos primeros años de funcionamiento.


