
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-11 Origen:Sitio


La transición de la pintura manual por lotes a un sistema automatizado representa una decisión de ingeniería de alto riesgo. Cualquier pequeño error de cálculo durante esta fase de planificación crea directamente graves cuellos de botella en la producción. Simplemente no puede permitirse el lujo de tratar esta integración de instalaciones a la ligera. Los sistemas mal diseñados inevitablemente aumentan el uso de servicios públicos y generan tasas de retrabajo excesivamente altas. Además, no tener en cuenta normas medioambientales estrictas provoca graves incumplimientos. Estas violaciones regulatorias pueden detener su fabricación por completo. Los administradores de instalaciones a menudo subestiman cuán profundamente el diseño espacial y la química de los procesos afectan la eficiencia operativa a largo plazo. Esta guía completa desglosa los criterios de evaluación críticos necesarios para el éxito sostenido de la producción. Exploraremos cuidadosamente los requisitos estructurales que los fabricantes deben analizar antes de comprometerse con un proyecto final. Aprenderá a evaluar correctamente las restricciones de diseño específicas. Finalmente, proporcionamos un marco estratégico para ayudarlo a seleccionar un socio de integración de equipos altamente calificado.
El diseño dicta el rendimiento: las limitaciones de espacio y las dimensiones de las piezas determinan el estilo del transportador y el flujo del sistema.
El pretratamiento no es negociable: la durabilidad del recubrimiento a largo plazo depende completamente del lavado paso a paso y de la integración de la preparación química.
El cumplimiento da forma al diseño: las regulaciones locales sobre COV y los estándares de seguridad dictan tecnologías de ventilación, extracción y curado.
Evalúe el TCO, no solo el CapEx inicial: el consumo de energía (especialmente en hornos de curado) y el tiempo de inactividad por mantenimiento definen el costo real del sistema.
Para construir un sistema de acabado sólido, primero debe definir objetivos de producción claros. Los ingenieros no pueden diseñar secuencias de enrutamiento eficientes sin establecer parámetros exactos. Debe definir criterios básicos de éxito antes de contactar a cualquier proveedor de equipos.
Calcular el tiempo de ciclo requerido evita subdimensionar el equipo. Esto se determina dividiendo las horas de producción disponibles por la demanda del cliente. Establezca su punto de referencia calculando cuidadosamente las siguientes métricas:
Dimensiones máximas de las piezas: mida los elementos más largos, anchos y altos que planea procesar. Esto crea su envolvente de diseño espacial.
Capacidades máximas de peso: identifique el conjunto de componentes más pesado. Esto dicta el tamaño del acero estructural y las capacidades de carga del transportador.
Volumen de producción diario: Cuantificar el número exacto de unidades requeridas por turno.
Estas tres métricas forman sus criterios de referencia. Ellos dictan cada elección de ingeniería posterior en el futuro.
Debe evaluar objetivamente el espacio de su fábrica. Las limitaciones de espacio a menudo obligan a realizar configuraciones de diseño creativas. Los diseños en línea recta ofrecen la lógica de flujo de materiales más simple. Sin embargo, requieren un espacio enorme e ininterrumpido. Las configuraciones en forma de U conservan eficazmente la huella lateral. También permiten a los operadores cargar y descargar componentes exactamente en la misma zona. Los diseños de elevación de varios niveles maximizan el espacio vertical del almacén. Elevan los hornos de curado por encima de forma segura. Este posicionamiento estratégico evita cuellos de botella frustrantes en la planta de producción principal. Siempre verifique las alturas de los techos existentes y las capacidades de carga de las losas del piso antes de finalizar el diseño.
Los diferentes materiales exigen procesos de acabado distintos. El acero requiere protocolos agresivos de prevención de la oxidación. El aluminio necesita un grabado ácido especializado para garantizar una adhesión adecuada de la pintura. Los plásticos exigen perfiles delicados de curado a baja temperatura para evitar deformaciones. Debes definir claramente tu mezcla de sustrato desde el primer día. El procesamiento simultáneo de múltiples tipos de materiales dicta en gran medida la complejidad del sistema.
Cada acabado exitoso depende de una preparación secuencial y una aplicación precisa. No se puede aislar una etapa del proceso de la siguiente. Cada zona impacta directamente el desempeño del siguiente paso.
No puede saltarse una meticulosa preparación de la superficie. Los sistemas de lavado de varias etapas sirven como base absoluta para la adhesión del recubrimiento. El control de calidad comienza estrictamente aquí. Una secuencia química eficaz implica varias etapas de preparación cruciales. Primero, la limpieza alcalina elimina los aceites de la superficie mediante saponificación química. A continuación, el enjuague con agua dulce detiene cualquier arrastre de químicos cáusticos. Después de esto, los operadores aplican recubrimientos de conversión de fosfato o circonio avanzado. El circonio crea una capa fuertemente unida a temperatura ambiente. Finalmente, los selladores especializados aseguran la máxima resistencia a la corrosión. La integración perfecta de estas etapas dentro de su línea de recubrimiento garantiza una durabilidad del acabado a largo plazo.
La elección entre pintura líquida y en polvo depende en gran medida de sus requisitos de acabado. Liquid proporciona acabados superiores Clase A de alto brillo. El polvo ofrece una inmensa durabilidad mecánica y resistencia a las astillas. El polvo también permite la recuperación continua del exceso de pulverización. Comparemos objetivamente estos métodos de aplicación.
Cuadro comparativo de tecnologías de recubrimiento
Métrica de evaluación | Sistemas de pintura líquida | Aplicación de polvo |
|---|---|---|
Calidad de acabado | Excelente para superficies ultralisas y de alto brillo. | Construcción gruesa y muy duradera, resistente a astillas. |
Recuperación de Materiales | Ninguno. El exceso de pulverización se convierte en un residuo peligroso. | Alto. Hasta un 95 % recuperable mediante filtros ciclónicos. |
Impacto ambiental | Requiere estrategias intensivas de mitigación de COV. | Cero emisiones de VOC, entorno más seguro para el operador. |
Flexibilidad del sustrato | Funciona fácilmente en plásticos y madera sensibles al calor. | Adecuado principalmente para componentes metálicos conductores. |
Debemos evaluar los hornos de curado en función de la eficiencia térmica y la velocidad de la línea. Los hornos infrarrojos (IR) proporcionan un rápido calentamiento de la superficie. Destacan en el curado directo con línea de visión para geometrías simples. Los hornos de convección hacen circular el aire caliente de manera uniforme por recintos grandes. Se adaptan perfectamente a geometrías de piezas complejas. Los sistemas de curado ultravioleta (UV) ofrecen capacidades de secado instantáneo. Se adaptan excepcionalmente bien a los plásticos sensibles al calor. La velocidad objetivo de su transportador dicta directamente las longitudes requeridas del horno.
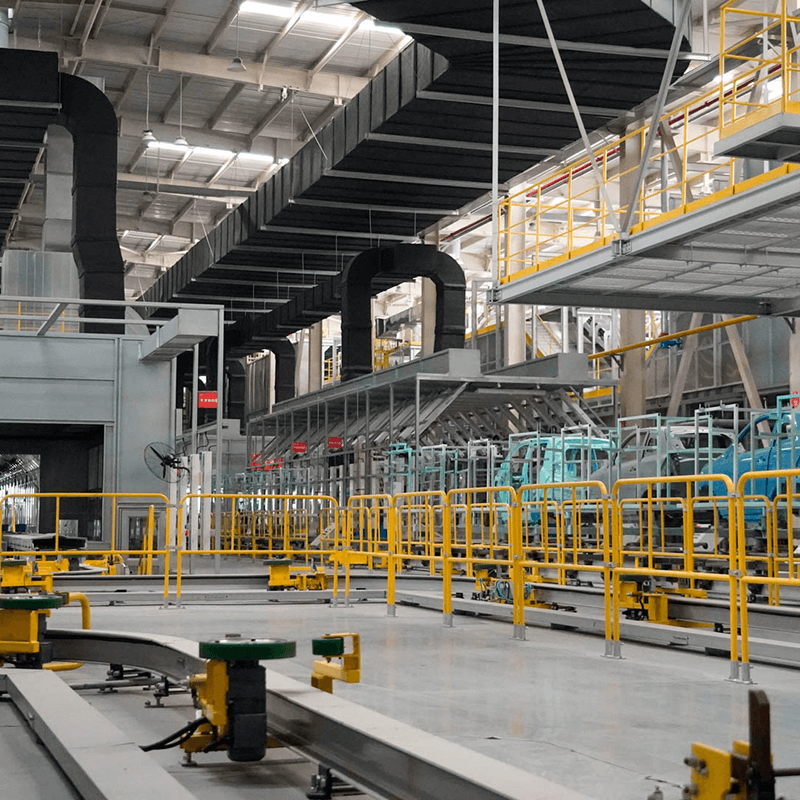
Mover piezas suavemente a través de zonas de aplicación requiere un manejo robusto de materiales. Debe adaptar la tecnología del transportador a su cadencia operativa.
Seleccionar el sistema de manipulación de materiales adecuado garantiza un enrutamiento perfecto. Los monorraíles elevados estándar proporcionan un movimiento continuo y de velocidad fija. Manejan piezas ligeras y uniformes de forma fácil y fiable. Los transportadores Power-and-Free ofrecen una flexibilidad de enrutamiento inigualable. Utilizan transportadores independientes que viajan sobre orugas inferiores sin motor. Unos perros mecánicos unidos a una cadena de transmisión superior impulsan estos transportadores. Este diseño permite a los transportistas detenerse, cambiar de vía o amortiguar de forma segura. Previene acumulaciones catastróficas de producción. Los transportadores de remolque de suelo soportan de forma segura cargas excesivamente pesadas. Funcionan mejor para la fabricación masiva de maquinaria industrial.
La actualización de cabinas de pintura manuales a robóticas de ejes múltiples garantiza una consistencia total de la película. Los brazos automatizados optimizan significativamente el rendimiento de la pintura. Utilizan atomizadores rotativos para entregar volúmenes de fluido precisos. Eliminan el error humano durante secuencias de aplicación complejas. Naturalmente, esta transición requiere una programación de software sofisticada. Sin embargo, la integración robótica reduce drásticamente el desperdicio de materia prima.
La fabricación en gran volumen exige una precisión medioambiental extrema. Las configuraciones industriales estándar carecen de este control riguroso. Una línea de pintura automotriz requiere una zonificación estructural avanzada. Los ingenieros de las instalaciones deben instalar bloques automatizados que cambian de color en brazos robóticos. Estas líneas de purga rápidamente entre diferentes lotes de vehículos. Además, las aplicaciones automotrices operan estrictamente dentro de entornos de corriente descendente con clima controlado. Estos sofisticados gabinetes controlan estrictamente los parámetros de humedad y temperatura. El control completo del polvo se convierte en una preocupación de ingeniería primordial en estas configuraciones. Debe implementar una filtración HEPA de múltiples etapas para lograr una superficie libre de defectos.
No se pueden operar equipos de acabado sin un estricto cumplimiento normativo. Los municipios locales monitorean de cerca las emisiones industriales y el manejo de productos químicos. La ingeniería proactiva evita costosas paradas de producción.
Las configuraciones a base de solventes de líneas de pintura emiten compuestos orgánicos volátiles (COV) dañinos. Debe gestionar estas emisiones peligrosas de manera agresiva. Los oxidantes térmicos regenerativos (RTO) destruyen eficazmente los contaminantes transportados por el aire. Estas unidades incineran los gases de escape a temperaturas extremas antes de liberarlos a la atmósfera. Los sistemas avanzados de filtración en seco capturan partículas finas dentro del recinto del rociador. Ignorar estas cruciales regulaciones de mitigación conlleva severas sanciones legales.
Las etapas de lavado de pretratamiento generan continuamente escurrimientos químicos significativos. Las instalaciones deben manejar estas aguas residuales industriales de manera responsable. Las instalaciones modernas implementan cada vez más tecnologías de Descarga Líquida Cero (ZLD). ZLD elimina por completo la liberación de efluentes tóxicos. Los evaporadores condensan residuos químicos sólidos para su eliminación segura y seca. Al mismo tiempo, el sistema recupera agua limpia para su reutilización inmediata en el proceso. Este enfoque de circuito cerrado simplifica significativamente la obtención de permisos ambientales locales.
La mitigación de incendios sigue siendo obligatoria en todas las instalaciones de acabado. Debe cumplir estrictamente con las normas de seguridad NFPA o ATEX. Una ventilación adecuada de la cabina evita la peligrosa acumulación de vapor cerca de los operadores. La conexión a tierra segura de todos los equipos de aplicación elimina las chispas estáticas perdidas. Los administradores de las instalaciones deben instalar sistemas químicos especializados de extinción de incendios. Estas medidas protegen toda su planta de eventos de ignición catastróficos.
Los integradores de instalaciones a menudo pasan por alto los desafíos estructurales y operativos durante la fase de planificación. Debe anticipar estos obstáculos con antelación para garantizar un tiempo de funcionamiento operativo continuo.
El funcionamiento de hornos de curado a alta temperatura consume diariamente enormes recursos de servicios públicos. Los extractores de aire a gran escala consumen continuamente una cantidad sustancial de energía eléctrica. Debe analizar cuidadosamente estas demandas de servicios públicos a largo plazo antes de finalizar el dimensionamiento del equipo. La implantación de sistemas de recuperación de energía aire-aire mitiga este gran consumo. Los intercambiadores de calor capturan eficazmente el calor de escape desperdiciado. Redirigen esta energía térmica para precalentar el aire fresco entrante. Esta estrategia optimiza significativamente la eficiencia operativa durante la vida útil del equipo.
La modernización de maquinaria masiva presenta serios obstáculos logísticos. No es fácil detener los procesos de montaje existentes durante la construcción. Las instalaciones por fases minimizan eficazmente las interrupciones operativas. Los planificadores deben programar trabajos estructurales pesados durante los turnos libres de fin de semana. La instalación de acero estructural elevado a menudo requiere reforzar las armaduras del techo existentes. Debe coordinar estas modificaciones de ingeniería civil mucho antes de la entrega del equipo.
Los ingenieros deben diseñar cada zona para un mantenimiento rápido y sencillo. Si los filtros de escape siguen siendo muy inaccesibles, los trabajadores simplemente los descuidarán. Asegúrese de que los diseñadores incluyan bancos de filtros a nivel del suelo y de fácil acceso. Especifique boquillas rociadoras limpiables y de desconexión rápida para el túnel de pretratamiento. Garantice un acceso seguro a la pasarela a los accionamientos elevados del transportador y a los quemadores del horno. Dar prioridad a la accesibilidad para el mantenimiento garantiza directamente un tiempo de actividad continuo y confiable del sistema.
Elegir el socio de integración adecuado garantiza el éxito a largo plazo. Debe examinar minuciosamente a los proveedores basándose en capacidades de ingeniería comprobadas.
Exija modelado espacial 3D personalizado a cada posible proveedor. Nunca acepte soluciones genéricas, disponibles en el mercado y de ajuste forzado. Los fabricantes de élite utilizan el escaneo de nubes de puntos para mapear con precisión sus instalaciones existentes. Visualizar el diseño en tres dimensiones evita graves conflictos espaciales durante la instalación. Garantiza la autorización adecuada para el personal de mantenimiento.
Dar prioridad a los integradores que ofrecen instalaciones integrales de pruebas de laboratorio. Deberían probar sus piezas específicas directamente. Deben validar las fórmulas químicas propuestas en sus sustratos reales. La realización de pruebas de adherencia cruzada y niebla salina valida el proceso. La creación de prototipos de resultados físicos antes de la construcción real garantiza la viabilidad mecánica.
Evalúe a los proveedores estrictamente según sus compromisos posteriores a la instalación. Las sólidas fases de puesta en servicio identifican inmediatamente los primeros fallos mecánicos. Insista en programas integrales de capacitación de operadores para garantizar transferencias fluidas en las instalaciones. La rápida disponibilidad garantizada de repuestos evita paradas mecánicas prolongadas. Revise meticulosamente sus acuerdos de nivel de servicio antes de firmar cualquier contrato de adquisición.
Diseñar un sistema de acabado altamente confiable requiere equilibrar las limitaciones espaciales con objetivos de rendimiento rigurosos. Debe integrar a la perfección una química compleja de pretratamiento para garantizar una durabilidad duradera. El estricto cumplimiento ambiental y los códigos de seguridad estructural dan forma a la arquitectura final del equipo. Aconsejamos a todas las partes interesadas que realicen auditorías integrales de las instalaciones de inmediato. Documente cuidadosamente las dimensiones exactas del sustrato y las métricas de peso. Detalla claramente tus expectativas de rendimiento diario. Recopile estos datos técnicos meticulosamente antes de emitir cualquier solicitud formal de propuestas a posibles fabricantes de equipos.
R: Los plazos de entrega típicos oscilan entre seis y doce meses. Las aprobaciones iniciales de ingeniería y el modelado espacial requieren varias semanas. La fabricación de equipos personalizados lleva de tres a cinco meses. La instalación in situ y la puesta en servicio mecánica final exigen otras cuatro a ocho semanas. Las complejas instalaciones automatizadas a menudo amplían aún más este cronograma.
R: Generalmente lo desaconsejamos. Los sistemas líquidos y en polvo requieren entornos de aplicación muy diferentes. Combinarlos introduce graves riesgos de contaminación cruzada. El polvo en el aire arruina fácilmente los acabados de pintura húmeda. Las limitaciones prácticas de ingeniería favorecen fuertemente la construcción de sistemas dedicados paralelos para cada método de recubrimiento específico.
R: Los transportadores Power-and-Free ofrecen el mejor rendimiento para aplicaciones pesadas. Los techos de vigas en I estándar se mueven continuamente, lo que imposibilita la acumulación de piezas. Los sistemas Power-and-Free permiten que los transportadores individuales se separe de la cadena de transmisión principal. Esto permite enrutamiento variable, procesamiento de múltiples velocidades y puesta en escena segura de componentes excepcionalmente pesados.


