
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-07-19 Origen:Sitio


Actualizar o instalar una nueva línea de recubrimiento electroforético representa una importante inversión de capital. A menudo actúa como un cuello de botella crítico en todo el proceso de fabricación. Un sistema que no coincide provoca fallas en cascada. Se enfrentará a un desperdicio excesivo de productos químicos, altos gastos de energía y capas de película inconsistentes. Estos problemas destruyen rápidamente el retorno de su inversión.
Esta guía proporciona un marco basado en evidencia para evaluar equipos. Le ayudamos a comparar especificaciones técnicas de forma eficaz. Aprenderá cómo mitigar los riesgos de implementación antes de comprometerse con un proveedor. Al centrarse en las métricas principales, puede asegurarse de que el equipo elegido cumpla con estrictos estándares de calidad. Romperemos las limitaciones de producción, las tecnologías centrales y la lógica de automatización. Comprenderá exactamente cómo alinear las capacidades del hardware con sus objetivos operativos específicos.
El tamaño del tanque y el diseño deben alinearse con los volúmenes máximos de producción y las dimensiones máximas de las piezas, no solo con el rendimiento promedio.
La eficiencia del sistema depende de la calidad de las unidades de ultrafiltración (UF) y ósmosis inversa (RO) para maximizar la recuperación de pintura y minimizar las aguas residuales.
La integración de la automatización es fundamental; una línea de electroforesis automotriz requiere un manejo de materiales y una lógica PLC diferentes a los de una línea de lotes industrial general.
La validación del proveedor debe depender de los protocolos de pruebas de aceptación de fábrica (FAT), el modelado de costos operativos (OpEx) a largo plazo y los SLA de soporte posterior a la instalación.
No se puede diseñar un sistema eficiente basándose en conjeturas. Los compradores deben definir restricciones estrictas de producción al principio de la fase de planificación. Esto garantiza que la huella física respalde su producción de fabricación real.
Calcular velocidades de línea precisas requiere mirar más allá de los objetivos de producción anual. Debes determinar el takt time. El tiempo takt dicta el tiempo máximo permitido para producir una unidad. Con base en esta métrica, puede calcular las densidades de rack necesarias. Si procesa 500 piezas por hora, la velocidad de su línea y los tiempos de inmersión deben sincronizarse perfectamente. Una línea lenta crea retrasos en la producción. Una línea rápida corre el riesgo de un recubrimiento incompleto y una mala adherencia.
Los sustratos complejos afectan directamente el tamaño de su equipo. Debe evaluar cuidadosamente la geometría de la pieza. Los huecos profundos y las cavidades internas requieren una ubicación estratégica del ánodo. También exigen rectificadores del tamaño adecuado para garantizar un espesor de película uniforme. Una mala planificación provoca puentes, donde la pintura se acumula en las esquinas. También puede provocar puntos desnudos dentro de las secciones huecas. Además, el peso de la pieza dicta el soporte estructural. Los componentes agrícolas pesados requieren polipastos reforzados y paredes de tanque más gruesas en comparación con los soportes pequeños.
El espacio actúa como una restricción rígida. Debe evaluar los diseños verticales versus horizontales según las dimensiones de su edificio. Considere estos factores críticos de diseño:
Espacios libres superiores: Asegure suficiente espacio vertical para levantar polipastos y secciones de descenso.
Capacidades de carga en el piso: Los tanques de proceso húmedo tienen capacidad para miles de galones. Su base de hormigón debe soportar esta enorme carga estática.
Huellas auxiliares: los enfriadores, los hornos de curado y las unidades de tratamiento de residuos requieren un espacio sustancial dedicado.
Acceso de mantenimiento: Deje pasillos despejados alrededor de los tanques para inspecciones de bombas y cambios de filtros.
Los volúmenes de producción rara vez se mantienen estables. Debe incorporar capacidad modular en su diseño inicial. Los hornos de curado expandibles ahorran dinero en el futuro. Los tanques de gran tamaño le permiten aumentar el tamaño de las rejillas en el futuro. Este enfoque modular se adapta a futuros aumentos de producción sin exigir una reconstrucción completa del sistema.
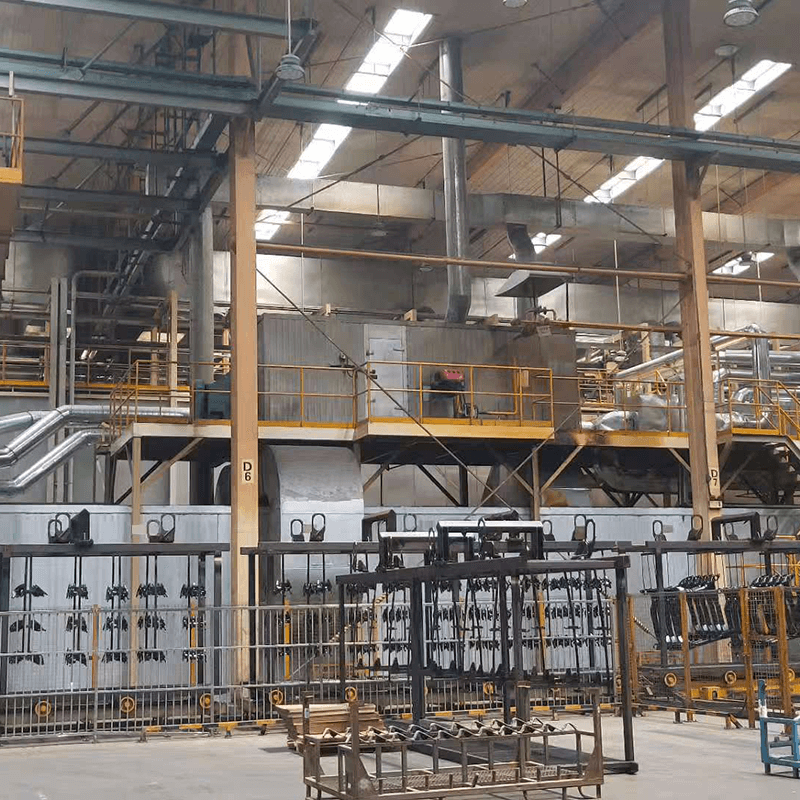
El hardware interno dicta la calidad del acabado. Debes escudriñar los sistemas eléctricos y de dinámica de fluidos. Los componentes de mala calidad provocan frecuentes retrabajos y un alto consumo de productos químicos.
Los rectificadores sirven como el corazón del proceso. Suministran la corriente continua necesaria para la deposición de pintura. Debe exigir rectificadores altamente controlables y de baja ondulación. Un factor de repercusión inferior al 5% no es negociable. La alta ondulación provoca una aplicación de voltaje inconsistente. Esta inconsistencia conduce a defectos superficiales graves, como poros o texturas de "piel de naranja". Los rectificadores modernos deberían aumentar el voltaje gradualmente. Esta entrada controlada evita sobretensiones cuando entran piezas grandes al baño.
Los sistemas eficientes dependen en gran medida de la ultrafiltración. Las membranas UF separan los sólidos de la pintura del agua y los disolventes. Debes valorar la permeabilidad y vida útil de estas membranas. Los sistemas UF de alto rendimiento recuperan más del 98 % de la pintura no depositada. Devuelven este valioso material al baño principal. Esta recuperación de circuito cerrado reduce directamente sus gastos en productos químicos. También reduce drásticamente el volumen de lodos peligrosos que requieren eliminación.
Los compradores deben elegir entre sistemas de ánodo tubular y plano. Cada diseño ofrece características distintas para diferentes geometrías de piezas.
Característica | Ánodos tubulares | Ánodos planos |
|---|---|---|
Circulation | Excelente dinámica de fluidos interna | Propenso a puntos muertos |
Mantenimiento | Fácil de quitar y reemplazar individualmente | Requiere levantar placas pesadas |
Campo eléctrico | Cobertura consistente de 360 grados | Direccional, a menudo desigual en piezas complejas |
Mejor aplicación | Geometrías complejas, chasis de automóviles. | Paneles planos y sencillos |
Los ánodos tubulares ofrecen un rendimiento superior para geometrías complejas. Proporcionan una mejor circulación y campos eléctricos más consistentes. También hacen que el mantenimiento de rutina sea mucho más seguro y rápido.
Los sólidos de la pintura se asentarán si el líquido permanece quieto. La agitación adecuada previene la contaminación del baño y defectos en la superficie. Debe revisar cuidadosamente el tamaño de la bomba. Asegúrese de que el proveedor coloque las boquillas eductoras estratégicamente a lo largo del fondo del tanque. Estas boquillas crean un efecto de onda ondulada. El fluido debe circular continuamente a través de filtros de bolsas de alta capacidad. Esta filtración elimina la suciedad, las virutas de metal y las escamas de pintura curada antes de que se adhieran a sus productos.
Las operaciones manuales introducen errores humanos. Los fabricantes modernos dependen de la automatización para garantizar la repetibilidad. Debe seleccionar el manejo de materiales y la lógica de software adaptada a su industria específica.
Debe decidir entre sistemas de elevación programables y transportadores aéreos continuos. Los polipastos programables funcionan perfectamente para tiempos de lote variables. Manejan piezas pesadas y de gran tamaño con eficacia. Puede cambiar fácilmente los tiempos de inmersión para diferentes familias de productos. Por el contrario, los transportadores aéreos continuos sirven mejor para la producción de gran volumen. Si produce miles de piezas idénticas diariamente, una línea continua mantiene un ritmo constante e ininterrumpido.
Los fabricantes de automóviles se enfrentan a los requisitos de calidad más estrictos a nivel mundial. Una línea de electroforesis automotriz requiere una integración avanzada de SCADA (Control de supervisión y adquisición de datos). Necesita capacidades de transferencia robótica para un posicionamiento preciso de las piezas. Es obligatorio un registro de datos estricto. El sistema debe registrar el voltaje, la temperatura y el tiempo de cada carrocería del vehículo. Esta trazabilidad garantiza el cumplimiento de las normas automotrices internacionales. Si se produce un defecto meses después, podrá rastrear las condiciones exactas de procesamiento de ese lote específico.
La interfaz del software dicta la facilidad con la que los operadores manejan el equipo. Evalúe minuciosamente el controlador lógico programable (PLC) y la interfaz hombre-máquina (HMI). El sistema debe ofrecer seguimiento en tiempo real. Los operadores necesitan visibilidad instantánea de la temperatura del baño, los niveles de pH, la conductividad y el voltaje.
Mejores prácticas: asegúrese de que el software incluya alarmas automáticas. Si el pH del baño se sale de las especificaciones, el sistema debería activar una advertencia antes de que las piezas entren al tanque.
Error común: confiar en software propietario de código cerrado. Exija siempre códigos PLC de arquitectura abierta. Esto permite a sus ingenieros internos solucionar problemas menores sin pagar costosas tarifas de servicio al proveedor.
La maquinaria pesada consume enormes cantidades de energía y agua. Los compradores deben evaluar la huella ambiental del equipo. Los sistemas eficientes protegen sus márgenes operativos y garantizan el cumplimiento normativo.
Los hornos de curado son los que consumen la mayor cantidad de energía de toda la instalación. Debes examinar su eficiencia térmica. Busque paneles aislantes gruesos y de alta densidad para evitar la pérdida de calor. Insistir en sistemas de recuperación de calor. Estos sistemas capturan el calor del escape y lo redirigen para precalentar el aire entrante. Además, evalúe la carga eléctrica de sus enfriadores y rectificadores. La actualización a variadores de frecuencia (VFD) en bombas grandes reduce significativamente el consumo eléctrico durante las horas no pico.
La escasez de agua y los costos de eliminación impulsan las decisiones de ingeniería modernas. Debes analizar la eficiencia de las etapas de post-enjuague. Las piezas transportan productos químicos de arrastre desde el baño principal. Las líneas efectivas utilizan enjuagues en cascada a contracorriente. El agua dulce ingresa a la etapa final y fluye hacia el tanque principal. Además, la integración de sistemas de ósmosis inversa (RO) minimiza el consumo de agua dulce. Las unidades de ósmosis inversa filtran el agua de la ciudad y eliminan las impurezas. Esta agua pura evita manchas en el acabado final.
Las normas medioambientales imponen límites estrictos a las descargas de metales pesados. Asegúrese de que el nuevo equipo sea compatible con los sistemas de efluentes de su planta existente. Si su planta actual no puede manejar el nuevo volumen, evalúe los costos de expansión con anticipación. Es posible que necesite agregar unidades dedicadas de precipitación y filtración. Estas unidades neutralizan ácidos, precipitan metales y comprimen lodos. Una integración adecuada garantiza el cumplimiento de las normativas medioambientales locales sin tener que afrontar costosas multas.
Comprar el equipo representa sólo el primer paso. La instalación y la puesta en marcha conllevan riesgos enormes. Debe evaluar la capacidad del proveedor para ejecutar el proyecto a tiempo.
El tiempo de inactividad de las instalaciones cuesta dinero. Debe establecer objetivos claros y vinculantes con su proveedor. Divida el proyecto en fases: preparación del sitio, instalación mecánica, integración eléctrica y pruebas en húmedo. Asigne plazos específicos a cada fase. Responsabilizar al proveedor por los retrasos. Asegúrese de que sus instalaciones estén listas para la entrega. Los pisos reforzados y los descensos de servicios públicos deben completarse antes de que lleguen los camiones.
Nunca acepte equipos sin pruebas rigurosas. Exija pruebas de aceptación de fábrica (FAT) transparentes antes de que el proveedor envíe algo. Durante FAT, pase sus piezas reales a través de los mecanismos secos. Verifique las velocidades del polipasto y la lógica de automatización. Una vez instalado, realice pruebas de aceptación del sitio (SAT). Moje los tanques, cargue los productos químicos y ejecute las piezas de producción. Verifique las velocidades de producción y la calidad del recubrimiento con las especificaciones del contrato original. No firmes la liberación de pago final hasta que el SAT pase por completo.
La puesta en marcha inicial plantea graves riesgos para la estabilidad del baño. La contaminación ocurre fácilmente cuando se introducen nuevos tanques y tuberías de metal en productos químicos sensibles. Abordar este riesgo tempranamente. Pregunte al proveedor qué apoyo en la gestión de productos químicos ofrece. Los proveedores confiables mantienen a un ingeniero químico en el sitio durante los primeros 30 a 90 días. Supervisan las tasas de rotación del baño, ajustan los niveles de disolvente y capacitan a su personal sobre las pruebas de titulación diarias.
Vaya más allá de las garantías mecánicas estándar. Necesita un acuerdo de nivel de servicio (SLA) integral. Evaluar la disponibilidad de sus piezas. ¿Dónde almacenan bombas y rectificadores de repuesto? Evalúe sus capacidades de resolución remota de problemas. ¿Pueden sus ingenieros iniciar sesión en su PLC de forma segura para diagnosticar fallas? Finalmente, exija tiempos de respuesta garantizados. Si la línea de recubrimiento se detiene por completo, necesitará un experto en el sitio dentro de las 24 horas.
Elegir el sistema electroforético adecuado requiere equilibrar el capital inicial con la eficiencia operativa a largo plazo. Debes priorizar las necesidades de automatización y el estricto cumplimiento medioambiental. Cada componente, desde el rectificador hasta el horno de curado, afecta la calidad del acabado final.
Los compradores deben mapear sus requisitos técnicos precisos antes de hablar con los equipos de ventas. Exija modelos transparentes de consumo de energía y recursos a todos los proveedores preseleccionados. Priorice a los proveedores que demuestren marcos de integración probados y protocolos de prueba sólidos.
Consulte con sus equipos de ingeniería internos de inmediato. Realice una auditoría exhaustiva del sitio para medir las cargas sobre el piso y los espacios libres superiores. Finalice su hoja de especificaciones técnicas (RFQ) para asegurarse de que los proveedores coticen exactamente lo que requiere su instalación.
R: Concéntrese en las métricas de eficiencia en comparación con sus sistemas heredados. Calcule la reducción de residuos químicos que se logra mediante los modernos sistemas de recuperación de UF. Tenga en cuenta los menores costes laborales derivados del manejo automatizado de materiales. Mida la disminución de las tasas de rechazo y retrabajo gracias al control preciso del voltaje. Finalmente, agregue el ahorro de energía mensual obtenido de los hornos de recuperación de calor y las bombas VFD.
R: Dependiendo de la complejidad y la escala, el plazo desde la aprobación del diseño hasta la puesta en servicio suele oscilar entre 4 y 8 meses. La preparación de las instalaciones a menudo actúa como el principal obstáculo. Asegúrese de que se completen las bajadas de concreto, drenaje y electricidad mientras se fabrica el equipo.
R: Sí, pero requiere modificaciones importantes. Debe rediseñar el plano de planta para acomodar los grandes tanques de procesamiento húmedo. El piso debe estar reforzado estructuralmente para soportar cargas masivas de peso líquido. También necesitará instalar sistemas de tratamiento de aguas residuales dedicados a la escorrentía química.
R: El agua RO es esencial para las etapas finales posteriores al enjuague. El agua del grifo estándar contiene minerales que provocan manchas y fugas químicas durante el proceso de horneado. Los sistemas de ósmosis inversa proporcionan agua pura, lo que garantiza un acabado superficial impecable y al mismo tiempo mantiene el cumplimiento medioambiental de circuito cerrado.


