
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-31 Origen:Sitio


El resultado estable de una línea de recubrimiento electroforético es el resultado de un cuidado disciplinado del proceso, no solo de una reparación de emergencia. La línea combina química húmeda, equipos eléctricos, filtración, bombas, bastidores, transportadores, etapas de enjuague y curado térmico. Una pequeña falla en una sección puede convertirse en un defecto de recubrimiento mucho más adelante en la ruta, haciendo que la causa original sea difícil de reconocer. Por lo tanto, el mantenimiento preventivo debe combinar la inspección mecánica con la verificación rutinaria del estado del baño, el rendimiento del enjuague, la entrega de energía, la manipulación de piezas y el funcionamiento del horno. El objetivo es encontrar derivas antes de que se conviertan en desechos, reelaboraciones, entregas perdidas o una parada costosa.
Un plan de mantenimiento útil separa las comprobaciones operativas diarias de las tareas preventivas periódicas y las intervenciones basadas en el estado.
La circulación del baño, la filtración, los equipos de UF, los rectificadores, los ánodos, las rejillas, las boquillas de enjuague, los transportadores y los equipos de curado afectan la consistencia del recubrimiento.
Los registros de mantenimiento deben conectar los hallazgos con los síntomas del proceso, como defectos, cambios de rendimiento, alarmas o uso de energía.
El acceso seguro, los procedimientos de bloqueo, la orientación del proveedor de pintura y el manual del equipo deben regir las instrucciones e intervalos exactos de trabajo.
El programa de mantenimiento debe comenzar con un mapa de procesos. Enumere todas las etapas que pueden afectar la pieza: carga y trasiego, pretratamiento, enjuagues con agua, electrodeposición, enjuagues de ultrafiltración, zonas de drenaje, curado en horno, enfriamiento, descarga e inspección. Para cada etapa, identifique qué debe permanecer estable, cómo se verificará, quién es el propietario del cheque y qué sucede cuando el resultado está fuera del límite validado.
Este formato distingue la operación de rutina del mantenimiento. Un operador puede registrar una tendencia normal del baño o del horno durante cada turno; un técnico de mantenimiento puede inspeccionar el sello de una bomba, el accionamiento del transportador o la conexión eléctrica en un intervalo planificado; un especialista puede limpiar o dar servicio al equipo de UF de acuerdo con su condición y las instrucciones del proveedor. Las tres actividades respaldan la confiabilidad, pero requieren diferentes habilidades y documentación.
Evite el enfoque "ejecutar hasta que falle" para componentes ocultos. Una boquilla parcialmente bloqueada, un contacto a tierra deteriorado, un sensor de deriva o un filtro acercándose a su condición de reemplazo pueden no detener la línea inmediatamente. En cambio, puede aparecer como un uso gradualmente mayor de pintura, un defecto localizado de la película, una cobertura inconsistente o un aumento del trabajo repetido. La detección temprana es menos perturbadora que una falla durante una ejecución de producción.
El baño e-coat es un medio de proceso, no sólo un tanque de líquido. Su condición de funcionamiento se rige por los requisitos del proveedor de pintura y el plan de proceso validado. Las categorías de control típicas pueden incluir temperatura, sólidos, pH, conductividad, indicadores de contaminación y comportamiento de circulación, pero los límites y métodos de prueba aprobados nunca deben adivinarse a partir de un artículo genérico. Lo que importa es que el equipo utilice un método controlado, reaccione a las tendencias y registre cualquier ajuste.
La circulación mantiene el baño mezclado y ayuda a mantener condiciones constantes alrededor de las piezas sumergidas. Inspeccionar bombas, coladores, filtros, válvulas, sellos, indicaciones de flujo y vías de retorno según el plano del equipo. Busque fugas, ruidos anormales, vibraciones, flujo reducido o cambios de presión inesperados. Una bomba puede continuar funcionando mientras suministra circulación insuficiente, por lo que no es suficiente confiar únicamente en un indicador de motor encendido.
La filtración protege la superficie acabada de aglomerados y partículas extrañas. Un cambio de filtro debe registrarse con la condición observada, no simplemente marcada. Si un filtro se carga inusualmente rápido, la respuesta correcta es investigar la fuente: piezas entrantes, manipulación de pintura, limpieza del tanque, contaminación aguas arriba o una alteración del proceso. Reemplazar los filtros sin rastrear el motivo puede permitir que regrese la misma contaminación.
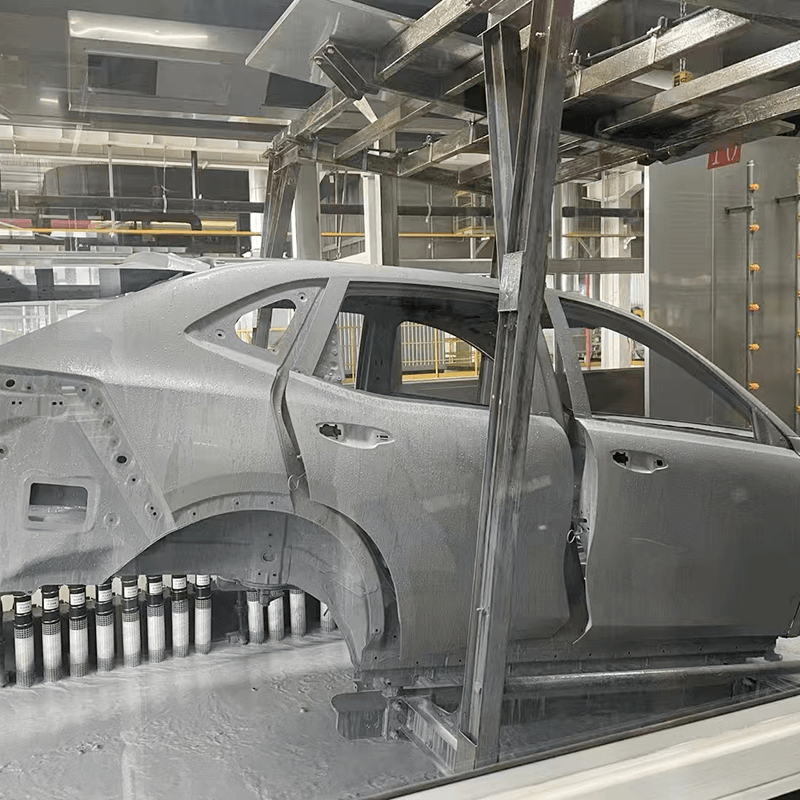
La ultrafiltración favorece el enjuague compatible y la recuperación de pintura después de la deposición. Sus necesidades de mantenimiento están directamente ligadas al sistema de pintura seleccionado y a la documentación del equipo UF. Revise el rendimiento de la membrana, el comportamiento de la presión, la calidad del permeado, las conexiones, las rutinas de limpieza y cualquier historial de alarmas según lo requiera el plan validado. Nunca utilice un método de limpieza o un producto químico no aprobado, ya que puede dañar las membranas o afectar el comportamiento del recubrimiento posterior.
Los sistemas de enjuague requieren atención a algo más que el suministro de agua. Inspeccione los patrones de pulverización, boquillas, filtros, bombas, niveles de tanques, rutas de desbordamiento, tuberías de retorno y rutas de drenaje de las piezas. Una boquilla parcialmente bloqueada puede crear una zona de defecto distinta; una boquilla dañada puede alterar una película recién depositada; un enjuague final mal realizado puede dejar residuos antes del curado. Mantenga registros de los controles de la calidad del agua y del arrastre anormal para que los cambios en la apariencia de la superficie puedan conectarse a una señal de proceso real.
Un proceso automatizado como la línea de electroforesis automotriz de BONITA MACHINERY se beneficia de un diseño de mantenimiento que hace que los componentes de UF, enjuague y bomba sean accesibles. El acceso es una característica de confiabilidad: si un equipo no puede inspeccionar o limpiar un componente sin alterar equipos no relacionados, es más probable que se retrase la atención de rutina.
La deposición eléctrica depende de una entrega de energía estable y un contacto confiable de las piezas. Las comprobaciones del rectificador deben ser realizadas por personal calificado según los procedimientos de seguridad aplicables. Revise las tendencias de salida, los registros de alarmas, las condiciones de enfriamiento, las conexiones y cualquier signo de sobrecalentamiento o funcionamiento anormal. Las pruebas eléctricas exactas, los intervalos y los valores de aceptación pertenecen a la documentación del equipo y al programa de mantenimiento eléctrico de la instalación.
Los ánodos y las células anódicas también necesitan una observación planificada. Su condición afecta el campo eléctrico y el equilibrio del baño, por lo que se deben investigar fugas, incrustaciones, daños o comportamiento anormal antes de que se vea afectada la uniformidad del recubrimiento. No convierta el mantenimiento del ánodo en una ocurrencia tardía simplemente porque las piezas todavía parecen aceptables en las superficies expuestas.
Los bastidores, ganchos y puntos de conexión a tierra merecen la misma disciplina. Retire el recubrimiento acumulado donde comprometa el contacto eléctrico, inspeccione los accesorios para detectar distorsiones o daños y verifique que la ubicación del contacto siga siendo repetible. Un mal contacto con la rejilla puede crear una película delgada o faltante que parece un problema del baño. Estandarice la renovación de racks y registre qué accesorios están en servicio, especialmente para piezas con huecos profundos o requisitos de cobertura ajustados.
La confiabilidad del transportador afecta el tiempo de permanencia, el espacio de carga, el manejo seguro y la transición entre las etapas húmedas y calientes. Inspeccione los puntos de lubricación, componentes de transmisión, tensión, alineación, portadores, protectores y sensores de acuerdo con los requisitos del fabricante. Un problema de transferencia intermitente puede alterar el tiempo de inmersión o hacer que una carga permanezca inesperadamente en una zona de enjuague o drenaje; el síntoma de recubrimiento puede aparecer mucho más abajo.
El equipo de manipulación también debe preservar la orientación de las piezas. Una pieza que se inclina de manera diferente después de que se desgasta un gancho puede retener el agua de enjuague en una cavidad, transportar exceso de líquido al horno o mostrar una cobertura inconsistente. Trate la orientación de los bastidores y el espacio de carga como configuraciones de proceso controladas, especialmente después de trabajos de mantenimiento o un cambio de accesorios.
Se debe verificar que el equipo de curado cumpla con las condiciones requeridas por el sistema de recubrimiento seleccionado. Supervise el comportamiento del control de temperatura del horno, el flujo de aire, el estado del escape, los sellos de las puertas, los sensores y el movimiento del transportador. Un punto de ajuste mostrado no es por sí solo una prueba de que cada pieza alcance la condición de curado deseada. Establezca un método de verificación apropiado para el proceso, documente el resultado e investigue los cambios en la dureza, adhesión, apariencia o uso de energía de la película junto con los datos del horno.
Categoría de frecuencia | Propósito típico | Ejemplos de actividad planificada |
|---|---|---|
Cada turno o diariamente | Detecte la deriva visible antes de producir más piezas afectadas | Observe las fugas, el estado de las alarmas, la cobertura de pulverización, los contactos de las rejillas, las tendencias de los baños y enjuagues y el comportamiento anormal del transportador. |
Rutina semanal o programada | Preservar la preparación mecánica y de proceso. | Inspeccione filtros y coladores, boquillas, comportamiento de la bomba, condición de los accesorios, componentes seleccionados del transportador y limpieza alrededor de los tanques. |
Servicio preventivo periódico | Mantenga los componentes que pueden degradarse sin previo aviso visible. | Realice mantenimiento a variadores, paneles eléctricos, sensores, componentes relacionados con ánodos, equipos UF y sistemas de hornos siguiendo la documentación aprobada. |
Acción basada en condiciones | Responda a la evidencia en lugar de limitarse al tiempo del calendario | Investigue presión, flujo, temperatura, tendencia de conductividad, defectos, vibración, alarmas o consumo de energía anormales. |
La tabla establece categorías en lugar de intervalos universales. El programa real debe reflejar las horas de funcionamiento, la química de la pintura, la calidad del agua, las condiciones ambientales, la carga de piezas, el diseño del equipo y los requisitos de seguridad locales. Una línea de producción ocupada puede necesitar un intervalo diferente al de una que funciona de forma intermitente.
Un registro de mantenimiento es más valioso cuando permite tomar una decisión. Registre el componente, hallazgo, medición si corresponde, acción correctiva, persona responsable y el impacto en la producción. Vincule las observaciones principales con los resultados de calidad: un nuevo defecto de partícula, un cambio en el espesor de la película, una tendencia inusual de conductividad del enjuague o una alarma del horno. Con el tiempo, este historial ayuda a distinguir un evento aislado de un patrón de falla recurrente.
La planificación de repuestos debería seguir la misma lógica. Identifique los componentes cuya falla detendría la producción o afectaría materialmente la calidad del recubrimiento, luego defina el repuesto aprobado, la condición de almacenamiento y el procedimiento de reemplazo. No almacene piezas a ciegas; priorice los artículos con plazos de entrega prolongados, alta criticidad o evidencia de desgaste. Verifique que los técnicos puedan acceder a la documentación relevante y comprender los pasos de aislamiento seguro antes de que ocurra una avería.
El artículo existente de BONITA MACHINERY sobre mantenimiento para un recubrimiento electroforético consistente también se puede utilizar como recurso relacionado en el sitio. Un programa de mantenimiento específico del sitio debe permanecer alineado con los manuales de los equipos instalados, las instrucciones del proveedor de pintura y el sistema de gestión de seguridad de la instalación.
Las tareas basadas en calendarios son esenciales, pero muchas necesidades de mantenimiento aparecen después de un cambio en las condiciones operativas. Una pieza nueva con mayor superficie puede alterar el arrastre y la demanda de la bomba. Un bastidor diferente puede cambiar la calidad del contacto eléctrico. Un aumento en la tasa de producción puede cargar filtros y etapas de enjuague más rápidamente. Un cambio estacional en la calidad del agua puede afectar el pretratamiento y el enjuague. Estos eventos deberían desencadenar una revisión específica de los componentes y comprobaciones de procesos con mayor probabilidad de verse afectados.
El mismo principio se aplica después del trabajo correctivo. Si se reemplaza una bomba, sensor, componente rectificador, colector de boquilla o accionamiento del transportador, verifique que el trabajo restableció la condición de proceso prevista y no solo que la máquina arranque. Registre el resultado de referencia después del mantenimiento y compárelo con la siguiente tendencia de producción. Esto cierra el círculo entre la confiabilidad mecánica y la calidad del recubrimiento, lo que ayuda al equipo a reconocer si una actividad ha estabilizado la producción o ha introducido una nueva variación.
Finalmente, haga visible la propiedad. Una lista de verificación tiene poco valor si un técnico asume que un operador ha completado la verificación y el operador asume que el mantenimiento lo hará más tarde. Defina el rol responsable, la ruta de escalamiento y la ubicación del registro para cada tarea crítica. Una propiedad clara es lo que convierte un programa de mantenimiento en un comportamiento diario confiable.
El mantenimiento confiable de una línea de recubrimiento electroforético conecta las partes química, eléctrica, mecánica y térmica de un proceso. Las observaciones diarias evitan que se ignore la deriva; las tareas preventivas protegen bombas, filtros, equipos de UF, contactos, transportadores y hornos; Los controles basados en la condición centran la atención donde los datos muestran riesgo. BONITA MACHINERY fabrica y suministra sistemas de líneas de recubrimiento, pero la estabilidad a largo plazo depende de un programa seguro y documentado que esté validado para el equipo instalado, la química de la pintura y la carga de producción real.
No existe una tarea única. La producción estable depende de mantener el control del baño, la circulación, la filtración, el suministro eléctrico, los enjuagues, las rejillas, los transportadores y el equipo de curado como partes conectadas de un proceso.
Siga la documentación del sistema de revestimiento y membrana, respaldada por el rendimiento del permeado observado, el comportamiento de la presión, las alarmas y los resultados del proceso. Es posible que un intervalo genérico fijo no se adapte a todas las líneas.
Los bastidores llevan la conexión eléctrica a la pieza de trabajo. La acumulación de pintura, la corrosión, el desgaste o los daños pueden aumentar la resistencia y provocar una película delgada o faltante.
Sí. Las interrupciones en la transferencia o la variación de la velocidad pueden cambiar las condiciones de inmersión, enjuague, drenaje o curado. Los portadores desgastados también pueden cambiar la orientación y el espaciado de las piezas.
Mantenga los hallazgos de los componentes, las mediciones relevantes, las acciones tomadas, el historial de alarmas, las piezas reemplazadas y los enlaces a cualquier efecto de calidad o producción. Estos registros respaldan la resolución de problemas y la prevención de fallas recurrentes.


