
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-07 Origen:Sitio


La transición de estaciones de trabajo aisladas a un sistema de fabricación integrado representa un paso fundamental para ampliar el rendimiento. Las plantas de producción modernas no pueden permitirse procesos fragmentados cuando las demandas del mercado exigen mayores volúmenes y plazos más ajustados. Las configuraciones heredadas o manuales sufren cuellos de botella devastadores. Dependen en gran medida del trabajo humano, lo que genera espesores de película inconsistentes y un desperdicio masivo de material. Además, las cabinas manuales exigen un tiempo de inactividad excesivo durante los cambios de color lentos, lo que reduce las ganancias potenciales.
Una bien integrada línea de recubrimiento en polvo cambia esta dinámica por completo. No sólo acelera la fase de solicitud. Sincroniza las etapas de pretratamiento, aplicación de precisión y curado en un flujo continuo. Al establecer este ritmo, estabiliza los costos unitarios, elimina la repetición del trabajo y garantiza rendimientos de producción altamente predecibles. Pronto descubrirá cómo el equilibrio de línea automatizado, las tecnologías de cambio rápido de color y los sistemas de recuperación avanzados transforman las limitaciones operativas en claras ventajas competitivas.
La modernización de una línea de recubrimiento en polvo elimina los obstáculos de eficiencia de la velocidad del operador al equilibrio automatizado de la línea, estandarizando la producción.
La actualización de los sistemas de recuperación y las cabinas automatizadas puede reducir el desperdicio de polvo hasta entre un 30 y un 40 % en comparación con las configuraciones tradicionales de pulverización sobre residuos.
Las tecnologías de cambio de color rápido reducen el tiempo de inactividad de la línea de horas a minutos, lo que mejora drásticamente la efectividad general del equipo (OEE) para los fabricantes de alta mezcla.
Calcular el verdadero retorno de la inversión requiere evaluar los costos ocultos, incluida la integración de la huella, la capacitación de los operadores y los requisitos de cumplimiento localizados.
La aplicación manual causa inherentemente resistencia operativa. Los operadores humanos varían naturalmente la distancia y la velocidad de pulverización a lo largo de un turno. Esta fatiga conduce a una construcción militar inconsistente en sus piezas. Un espesor de película desigual crea problemas inmediatos. Muy poco polvo deja los sustratos expuestos, mientras que demasiado polvo desperdicia material costoso. Ambos escenarios aumentan las tasas de rechazo. Luego, el retrabajo consume horas de trabajo adicionales e interrumpe su programación diaria. Debemos eliminar estas fugas de ganancias para escalar con éxito.
Las configuraciones obsoletas a menudo adolecen de una eficiencia de transferencia deficiente. Los sistemas tradicionales de pulverización a residuos soplan el exceso de material directamente en filtros o conductos de ventilación. Se pierde cada gramo de exceso de pulverización. Las implicaciones económicas de este desperdicio se multiplican rápidamente. Si su eficiencia de transferencia ronda el 50%, literalmente desperdicia la mitad de su presupuesto de pólvora. Una línea de recubrimiento mejorada captura y recupera este exceso de pulverización, mejorando radicalmente sus métricas de utilización de materiales.
El equilibrio de líneas inconexas actúa como un techo invisible en su producción. En configuraciones heredadas, las limitaciones del horno de curado o el pretratamiento manual lento a menudo dictan el rendimiento máximo. El hardware de su aplicación permanece inactivo mientras espera que otras zonas se pongan al día. Este ritmo de arranque y parada deja infrautilizados los costosos equipos. La verdadera eficiencia requiere un impulso continuo. Cuando sincronizas el ritmo de cada zona, desbloqueas la capacidad total de tus instalaciones.
El procesamiento manual resulta muy complicado cuando se manipulan piezas complejas. Elementos como radiadores, extrusiones de múltiples ángulos o gabinetes profundamente empotrados presentan serios desafíos. Los operadores luchan contra el efecto jaula de Faraday, donde la pólvora se repele desde las esquinas interiores estrechas. Dedican demasiado tiempo a retocar estas áreas difíciles. Este cuello de botella localizado ralentiza toda la secuencia del transportador. Los sistemas automatizados abordan estas geometrías complejas de forma sistemática, aplicando voltaje y flujo de aire precisos para penetrar huecos profundos sin detener la línea.
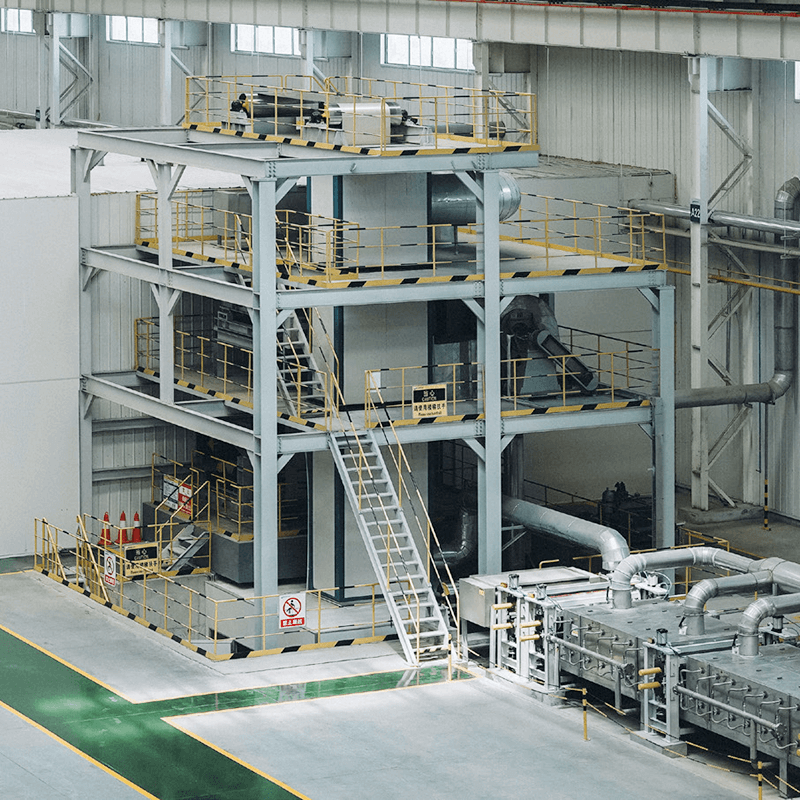
Un sistema de transporte continuo impone un ritmo de producción predecible. Las piezas pasan de la carga a la descarga sin intervención manual. Los transportadores Power-and-Free ofrecen aún más flexibilidad. Permiten que las piezas se acumulen en los hornos de curado mientras mantienen velocidades más altas en la cabina de pintura. Los variadores de frecuencia (VFD) juegan un papel crucial aquí. Los VFD sincronizan perfectamente las velocidades de las zonas de pretratamiento, pulverización y curado. Ajustan las velocidades del motor sobre la marcha, asegurando que ninguna sección se quede sin comida o se desborde.
Debemos pasar del juicio humano a la automatización programada. Los reciprocadores automáticos mueven las pistolas pulverizadoras con movimientos verticales perfectos. Mantienen una distancia exacta de cada parte. Esto elimina errores de superposición y evita bordes gruesos. Para formas muy complejas, los robots multieje proporcionan una precisión inigualable. Siguen de forma fiable los contornos programados. Garantiza una construcción de película estandarizada en miles de piezas. En consecuencia, su control de calidad se convierte en una formalidad y no en un cuello de botella.
La arquitectura moderna del stand transforma el desperdicio de material en inventario utilizable. Los sistemas de recuperación ciclónica de alto rendimiento separan el polvo utilizable de los residuos ultrafinos. Dirigen el material bueno directamente a la tolva de alimentación. Los diseños de cabinas autolimpiantes utilizan paredes lisas y no conductoras para evitar la acumulación de polvo. Estas mejoras de ingeniería elevan las tasas de utilización de materiales por encima del 95%. Compra menos polvo, genera menos residuos y reduce drásticamente el coste por pieza recubierta.
La fabricación de alta mezcla exige flexibilidad. Los sistemas más antiguos requerían horas de limpieza entre colores, lo que acababa con el rendimiento diario. Hoy en día, los cambios mecánicos hacen que los cambios de color sean increíblemente rápidos. A continuación se muestra una secuencia automatizada típica:
El sistema inicia un ciclo de purga automatizado para limpiar las mangueras.
Los colectores de desconexión rápida intercambian las líneas de alimentación de polvo al instante.
Las cuchillas de aire limpian las paredes de la cabina mientras el sistema se purga.
El sistema ciclónico descarta el módulo colector de color anterior.
El operador desliza el nuevo módulo de color hasta su posición.
Estos pasos diseñados reducen los tiempos de cambio de varias horas a menos de 15 minutos. Esta flexibilidad le permite procesar lotes pequeños de manera rentable sin sacrificar la efectividad general de su equipo.
La elección de la configuración correcta depende en gran medida del volumen de la pieza y de la frecuencia de cambio de color. Debe evaluar su capital disponible de manera realista. Un diseño totalmente automatizado requiere una gran inversión inicial pero ofrece el menor coste operativo por pieza. Las configuraciones semiautomáticas proporcionan un punto medio sensato para las instalaciones de cultivo.
Cuadro comparativo de configuración del sistema
Tipo de sistema | Volumen parcial ideal | Frecuencia de cambio de color | Inversión de capital |
|---|---|---|---|
Sistema por lotes manual | Bajo a Medio | Alto | Bajo |
Línea Semiautomática | Medio a alto | Moderado | Moderado |
Sistema totalmente automatizado | muy alto | Bajo a moderado | Alto |
La preparación de la superficie define la adhesión del recubrimiento. El pretratamiento por lotes fuera de línea interrumpe su flujo de producción. Los trabajadores deben mover manualmente las piezas a los tanques de lavado y esperar. Las lavadoras multietapa en línea eliminan este recurso provisional. Rocían limpiadores alcalinos calentados, fosfatos de hierro y enjuagues limpios mientras las piezas viajan continuamente. Esto mantiene el impulso de la línea. Las lavadoras en línea garantizan que las piezas entren inmediatamente en el horno de secado, lo que evita la oxidación instantánea y garantiza una preparación óptima de la superficie.
Las limitaciones de curación a menudo obstaculizan las operaciones más antiguas. Debe comparar cuidadosamente las tecnologías de los hornos. Los hornos infrarrojos (IR) proporcionan tiempos de aceleración rápidos. Curan la superficie del polvo rápidamente utilizando energía de línea de visión directa. Los hornos de convección hacen circular aire caliente, lo que los hace ideales para piezas gruesas y complejas. Muchas instalaciones modernas utilizan hornos de curado híbridos. Un horno híbrido utiliza una zona de refuerzo de infrarrojos para gelificar el polvo rápidamente, seguida de una zona de convección para un curado profundo. Esto reduce el espacio total de la línea y optimiza el consumo de energía por unidad.
La instalación de un sistema completo de acabado de superficies requiere un espacio físico enorme. No se pueden ignorar las limitaciones de las instalaciones existentes, como columnas de soporte, techos bajos o muelles de carga estrechos. Enfatice la importancia de la planificación espacial 3D antes de ordenar equipos. Los proveedores deben mapear toda la ruta del transportador para garantizar radios de giro seguros para sus piezas más grandes. Los diseños inteligentes a menudo utilizan el espacio vertical, colocando hornos de curado en entrepisos elevados para preservar la valiosa superficie del piso.
Las instalaciones de desmontaje y reemplazo provocan paradas inaceptables en su producción. Debe planificar un cronograma realista para una implementación gradual. Mantenga operativo su sistema por lotes manual existente mientras los contratistas construyen la infraestructura automatizada cercana. Programe las conexiones finales del transportador y las conexiones eléctricas durante los fines de semana festivos largos. Las pruebas y la puesta en marcha requieren tiempo dedicado. La instalación por fases evita lagunas inesperadas en su cronograma de cumplimiento actual.
La automatización cambia fundamentalmente sus requisitos laborales. Te alejas de los pulverizadores manuales que dependen de la memoria muscular. En su lugar, necesita operadores de sistemas y técnicos de mantenimiento. Estos trabajadores administran pantallas táctiles de PLC, monitorean lecturas de VFD y solucionan problemas de rutas robóticas. Debe reconocer esta brecha de habilidades desde el principio. Exija programas de capacitación integrales proporcionados por los proveedores. Una formación adecuada garantiza que su equipo utilice con confianza el nuevo hardware desde el primer día.
El acabado industrial conlleva cargas regulatorias estrictas. Su nuevo sistema debe cumplir con los códigos locales contra incendios, en particular con la norma NFPA 33 para aplicaciones por aspersión con materiales combustibles. Necesita sistemas integrados de detección de incendios y extinción automatizada dentro de las cabinas. Los estándares de ventilación dictan volúmenes de escape específicos para mantener zonas de respiración seguras. Además, las agencias ambientales exigen permisos estrictos para la descarga de agua de lavado previo al tratamiento. Obtenga estos permisos mucho antes de que comience la instalación física.
Debe establecer métricas de referencia sólidas antes de acercarse a cualquier proveedor de equipos. Documente su rendimiento actual de piezas por hora. Calcule el costo exacto del material por pie cuadrado recubierto. Identifique su tasa de rechazo actual y aceptable. No se puede medir la mejora sin saber dónde se encuentra hoy. Lleve estos números concretos a las reuniones de proveedores. Exija que garanticen mejoras porcentuales específicas basadas en sus datos únicos.
No se conforme con componentes genéricos disponibles en el mercado. Evalúe a los fabricantes en función de su capacidad comprobada para proporcionar ingeniería personalizada. Cada instalación maneja diferentes pesos y geometrías de piezas. Exija estudios de casos verificables a los proveedores. Busque datos de antes y después relacionados específicamente con el equilibrio y la sincronización de líneas. Un integrador confiable debería mostrarle con entusiasmo cómo resolvieron problemas de rendimiento en entornos de fabricación similares.
Evaluar el retorno de la inversión exige mirar más allá del precio de compra inicial. Debe calcular con precisión los gastos operativos a largo plazo. Tenga en cuenta el uso continuo de energía. Compare los costos localizados de utilizar hornos de convección a gas con los de calentadores infrarrojos eléctricos. Presupuesto para piezas de repuesto consumibles, incluidos filtros de alta eficiencia, boquillas de pistola e insertos de bomba. Establezca estrictos programas de mantenimiento preventivo para evitar averías catastróficas. Al planificar estos gastos del ciclo de vida, se crea un caso de negocio rentable y resiliente para la automatización.
Una configuración moderna de recubrimiento en polvo funciona como un motor de producción integrado, superando con creces la función de un simple paso de acabado de superficies.
Las verdaderas ganancias en eficiencia surgen cuando se elimina el tiempo inactivo, se minimiza el desperdicio de material y se estandariza el control de calidad mecánicamente.
Los sistemas de recuperación avanzados y los componentes de cambio rápido de color aumentan drásticamente su flexibilidad y rentabilidad diarias.
Los tomadores de decisiones deben auditar inmediatamente sus datos de rendimiento actuales para identificar cuellos de botella en el ritmo.
Inicie consultas con integradores de sistemas experimentados para trazar un diseño 3D y realizar un estudio de viabilidad exhaustivo del retorno de la inversión.
R: La mayoría de los fabricantes ven una recuperación positiva en un plazo de 18 a 36 meses. Este cronograma depende en gran medida de su volumen de producción. Usted genera retornos rápidos a través de importantes ahorros de mano de obra, una reducción drástica del desperdicio de material mediante la recuperación de polvo y menores tasas de rechazo. Las operaciones de gran volumen a menudo logran un retorno de la inversión aún más rápido.
R: Sí, muchas instalaciones buscan modernizaciones graduales. Puede actualizar de forma incremental. Un camino común implica agregar primero pistolas automáticas y reciprocadores a su stand actual. Más adelante, podrá revisar la sincronización del transportador o actualizar a un horno de curado más eficiente, según lo permita el capital.
R: Convierte el tiempo de inactividad de la máquina en tiempo de pulverización activo y rentable. Si ahorra dos horas diarias en cambios, ganará 10 horas adicionales de producción por semana. Esto aumenta directamente su capacidad diaria, lo que le permite enviar más piezas sin agregar turnos de mano de obra adicionales.
R: El horno de curado normalmente consume la mayor cantidad de energía, seguido de cerca por las etapas de calentamiento en el lavado previo al tratamiento. La generación de aire comprimido para pistolas pulverizadoras y sistemas de recuperación también consume una gran cantidad de energía. La actualización a hornos híbridos y variadores de frecuencia ayuda a optimizar estos ratios de consumo.


