
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-10 Origen:Sitio


Las altas tasas de defectos, los costos de reelaboración y la estética inconsistente erosionan directamente los márgenes de fabricación. Depender de métodos de aplicación manual obsoletos crea un serio cuello de botella en la calidad que simplemente no puede permitirse en el competitivo mercado automotriz actual. La actualización de operaciones manuales o sistemas heredados a una especialmente diseñada línea de pintura automotriz transforma la calidad del acabado de una variable impredecible a un resultado estrictamente controlado. Convierte toda su planta de producción en un entorno altamente eficiente capaz de replicar la perfección a nivel de OEM.
Evaluar una nueva configuración de pintura requiere ir más allá de las especificaciones técnicas básicas. Debe comprender cómo las arquitecturas de sistemas específicas y los estrictos controles ambientales eliminan directamente los defectos comunes de acabado. Pronto descubrirá los mecanismos robóticos y los diseños estructurales exactos que utilizan estos sistemas para garantizar resultados impecables. Aprenderá cómo los equipos modernos reducen el desperdicio de material y protegen su rentabilidad a largo plazo mientras amplían sus capacidades de producción.
Consistencia automatizada: las líneas de pintura modernas eliminan la variabilidad humana, lo que garantiza un espesor preciso en milésimas de pulgada y una aplicación uniforme.
Control ambiental: Las cabinas de pintura integradas y los sistemas HVAC reducen drásticamente los contaminantes en el aire, imitando los acabados de fábrica de nivel OEM.
Arquitectura del proceso: La elección entre sistemas de bucle continuo y de arranque-parada dicta tanto la flexibilidad de la producción como la consistencia básica del acabado.
Retorno de la inversión predecible: las líneas de recubrimiento avanzadas reducen el retrabajo y el desperdicio de material, ofreciendo retornos mensurables a pesar de los altos gastos de capital iniciales.
Muchos fabricantes subestiman los costes ocultos que conlleva un acabado manual aceptable. Los procesos manuales generan inherentemente inconsistencia. Los pintores experimentan fatiga. Las variables ambientales cambian a lo largo del día. Estas fluctuaciones conducen a mayores tasas de retrabajo. La reelaboración introduce enormes obstáculos laborales. Obliga a técnicos cualificados a dedicar valiosas horas a lijar y repintar piezas defectuosas. Además, la aplicación manual suele provocar un consumo excesivo de pintura. Naturalmente, los operadores aplican capas más gruesas para compensar la cobertura desigual. Esto desperdicia costosas capas base y barnices. Con el tiempo, estos gastos ocultos afectan en gran medida sus márgenes de beneficio.
Los entornos inestables garantizan defectos en la superficie. La humedad descontrolada altera los tiempos de secado. Las temperaturas fluctuantes cambian la viscosidad del fluido. Estas variables provocan directamente las texturas de la piel de naranja. Las corrientes de aire y el aire sin filtrar introducen partículas de polvo microscópicas. Estas partículas crean inclusiones de suciedad en la superficie final. Las inconsistencias manuales también causan errores graves en la aplicación. La velocidad inconsistente de la pistola rociadora genera líneas de corte y una mezcla desigual. Las malas técnicas de superposición dan como resultado rayas visibles. No es posible corregir fácilmente estos defectos una vez que se cura la capa transparente. Prevenirlos requiere eliminar las variables ambientales y humanas que los desencadenan.
Los acabados de fábrica superan inherentemente a las alternativas del mercado de repuestos o pulverizadas por lotes. Se basan en un procesamiento secuencial estrictamente controlado. Los fabricantes de equipos originales (OEM) no dejan las condiciones ambientales al azar. Aíslan cada etapa del proceso de solicitud. Los vehículos se mueven a través de zonas dedicadas para la preparación, aplicación de capa base, evaporación y capa transparente. Estrictos controles climáticos gobiernan cada zona. Este enfoque secuencial garantiza un espesor repetible en milésimas de pulgada. Garantiza una combinación perfecta de colores en cientos de paneles. Replicar este estándar requiere adoptar arquitecturas automatizadas diseñadas para una estabilidad ambiental absoluta.
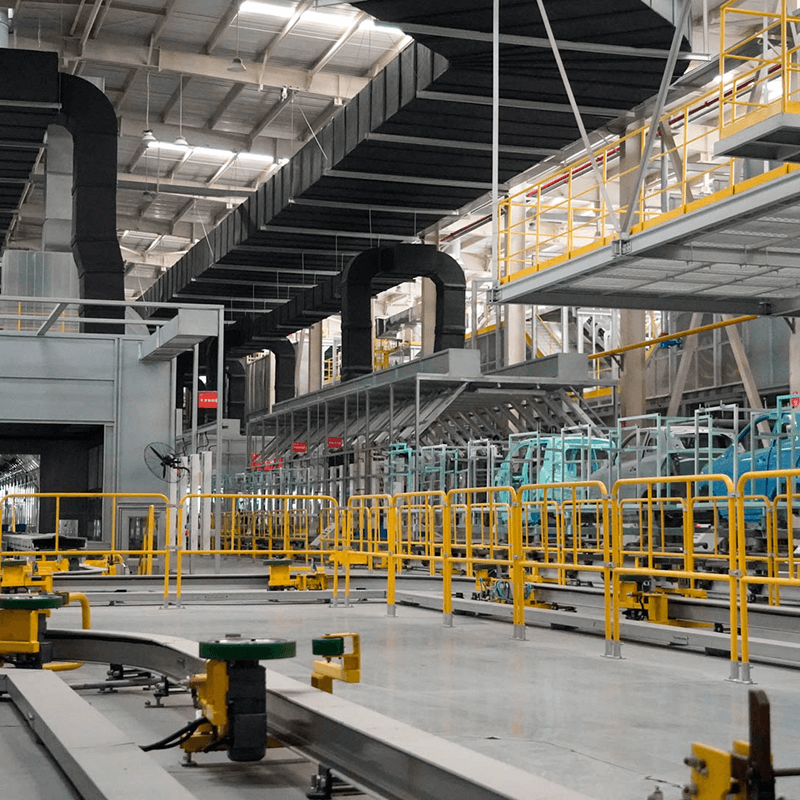
Las cabinas modernas utilizan sistemas avanzados de flujo de aire descendente para proteger el acabado. El aire limpio entra a través de filtros de techo. Fluye directamente hacia abajo sobre la superficie del vehículo. Luego, las rejillas del piso extraen el aire. Esta velocidad descendente elimina instantáneamente el exceso de pulverización. Evita que las partículas en el aire se depositen en superficies mojadas. La filtración de múltiples etapas elimina los contaminantes microscópicos del aire de admisión. Este aislamiento garantiza un entorno de aplicación increíblemente limpio. Además, una estricta filtración de gases de escape garantiza el cumplimiento de las normas. Captura compuestos orgánicos volátiles (COV) antes de que escapen de la instalación. Actualizar su línea de pintura con un aislamiento robusto reduce drásticamente las tasas de inclusión de suciedad.
Filtración de entrada: Elimina el polvo entrante y las partículas de polen.
Velocidad de corriente descendente: Empuja el exceso de pulverización hacia abajo, alejándolo del sustrato.
Depuración de gases de escape: captura COV peligrosos para cumplir con los códigos ambientales.
Control del clima: fija objetivos precisos de temperatura y humedad.
La atomización robótica reemplaza las conjeturas manuales con precisión matemática. Los atomizadores de campana giratoria giran a altas velocidades para cortar el fluido en gotas uniformes. Esto garantiza un tamaño de gota constante para una cobertura impecable. Además, la aplicación electrostática maximiza la eficiencia de transferencia. El sistema aplica una carga negativa a las partículas atomizadas. Pone a tierra el panel del automóvil. El metal puesto a tierra literalmente atrae el fluido cargado. Esta atracción magnética envuelve la pintura alrededor de curvas complejas. Reduce drásticamente el exceso de pulverización. La tecnología electrostática garantiza que se aplique más material a la pieza y menos a los filtros de escape.
El curado implica reacciones químicas complejas. Requiere mucho más que simple calor. Las zonas de evaporación integradas permiten que los disolventes se evaporen lentamente. Esto evita que el disolvente explote y se formen ampollas en las capas siguientes. Después de la evaporación, las piezas ingresan a hornos de cocción exclusivos. Las tecnologías de calentamiento por convección y infrarrojos estabilizan el proceso de reticulación. Este proceso une las moléculas de capa transparente y capa base. Los entornos de curado controlados aumentan las temperaturas según curvas estrictas. Esto evita el choque térmico. Garantiza un acabado duradero similar a un espejo capaz de soportar elementos externos hostiles.
Las arquitecturas de bucle continuo mantienen las piezas en movimiento constante a través de transportadores. Maximizan el rendimiento general. Este diseño impone tiempos estrictos de evaporación y curado. Las piezas nunca permanecen inactivas entre etapas. Crea una calidad de acabado altamente predecible. Puede pronosticar con precisión los volúmenes de producción diarios. Sin embargo, los sistemas continuos tienen distintos inconvenientes. Son menos adaptables a cambios repentinos de producción. Cambiar colores o tamaños de piezas sobre la marcha resulta difícil. Debe programar cuidadosamente las ejecuciones de producción para mantener la máxima eficiencia.
Las operaciones de inicio y parada mueven las piezas a una zona, se detienen para procesarlas y luego se mueven nuevamente. Ofrecen una enorme flexibilidad. Puede procesar fácilmente ejecuciones de piezas mixtas y geometrías complejas. Manejan lotes personalizados sin esfuerzo. Sin embargo, esta flexibilidad introduce variables potenciales. Parar y arrancar expone las piezas a riesgos de manipulación. Altera los tiempos de exposición ambiental entre etapas. La coherencia depende en gran medida de protocolos estrictos del operador. Debe controlar estrechamente los tiempos de transferencia para evitar variaciones de evaporación no deseadas.
Alinear la arquitectura del sistema con sus instalaciones requiere una planificación cuidadosa. Debes evaluar tu huella disponible. Los bucles continuos requieren un espacio enorme e ininterrumpido. Los sistemas start-stop encajan mejor en instalaciones fragmentadas o compactas. También debes considerar el volumen parcial. La producción estandarizada y de gran volumen exige un ciclo continuo. La producción de alta mezcla y bajo volumen favorece la flexibilidad de inicio y fin. Evalúe cuidadosamente su combinación de productos específica. Elija la arquitectura que coincida con sus objetivos de producción de mayor prioridad. Una inversión sólida en una línea de recubrimiento depende en gran medida de esta alineación.
Matriz de comparación de arquitectura
Categoría de característica | Sistemas de bucle continuo | Operaciones de inicio y parada |
|---|---|---|
Tasa de rendimiento | Excepcionalmente alto. Ideal para producción en masa. | Moderado. Más adecuado para lotes personalizados. |
Consistencia del proceso | Estrictamente aplicado por una velocidad constante del transportador. | Variable dependiendo del tiempo del operador. |
Flexibilidad | Bajo. Los cambios de color/parte requieren una planificación cuidadosa. | Alto. Se adapta fácilmente a geometrías de piezas mixtas. |
Necesidades de huella | Requiere un espacio lineal largo e ininterrumpido. | Puede adaptarse a diseños de instalaciones compactos o segmentados. |
La atomización perfecta requiere una reología fluida consistente. Los sistemas de dosificación automatizados lo gestionan directamente. Miden constantemente los insumos de materia prima. Los mecanismos de seguimiento de la temperatura mantienen el fluido en un estado óptimo. El material frío se espesa y crea texturas desiguales. El material caliente se adelgaza y provoca corrimientos. Los calentadores y enfriadores en línea ajustan automáticamente la temperatura del fluido antes de que llegue al aplicador. Este control proactivo mantiene una viscosidad óptima. Garantiza que los aplicadores siempre rocíen material que cumpla con las especificaciones químicas requeridas.
Los controles de calidad reactivos se realizan demasiado tarde. Las configuraciones avanzadas integran sistemas de visión directamente en el flujo. Los escáneres analizan la película húmeda inmediatamente después de la aplicación. Identifican microdefectos en tiempo real. Las cámaras detectan inclusiones de suciedad, puntos finos o bordes caídos. El sistema señala estas piezas defectuosas al instante. Les impide entrar en la etapa de curación final. Los operadores pueden extraer la pieza, limpiarla y volver a rociarla rápidamente. Esta detección en tiempo real ahorra el enorme costo de decapar y recubrir paneles completamente horneados.
La transición del control de calidad reactivo al control proactivo requiere sensores inteligentes. Los ajustes basados en datos eliminan las conjeturas del operador.
Establecimiento de referencia: los sensores registran los parámetros ideales de temperatura, humedad y caudal durante un funcionamiento perfecto.
Monitoreo continuo: el sistema rastrea continuamente los datos en tiempo real con respecto a esta línea de base establecida.
Correcciones automatizadas: los controladores lógicos programables (PLC) modifican la entrega de fluido o las velocidades del ventilador instantáneamente cuando las métricas varían.
Análisis de tendencias: la gerencia revisa los datos históricos para predecir las necesidades de mantenimiento antes de que ocurran fallas mecánicas.
La modernización de una planta existente implica importantes limitaciones espaciales. Los requisitos de carga de HVAC exigen una ingeniería pesada. Las cabinas de pintura de gran volumen aspiran enormes cantidades de aire. Sus instalaciones deben suministrar aire de reposición adecuado para evitar la presión negativa. A menudo resultan necesarias modificaciones estructurales. Los conductos pesados requieren soportes de techo reforzados. Debe planificar el diseño cuidadosamente para evitar interrumpir otros procesos de ensamblaje. Calcular mal estos obstáculos de integración de instalaciones provoca retrasos masivos en los proyectos y sobrecostos presupuestarios.
La manipulación de disolventes atomizados introduce graves riesgos de seguridad. Debe navegar por estrictas regulaciones ambientales locales. Las autoridades exigen límites estrictos de captura de emisiones de COV. Los oxidantes térmicos suelen acompañar a las grandes instalaciones para quemar gases de escape peligrosos. Además, debe cumplir estrictos estándares de extinción de incendios. Los códigos de la Asociación Nacional de Protección contra Incendios (NFPA) dictan diseños específicos de rociadores y accesorios eléctricos a prueba de explosiones. Navegar por estos códigos de cumplimiento requiere socios de ingeniería especializados. Ignorarlos resulta en fuertes multas o incendios catastróficos en las instalaciones.
La instalación de maquinaria compleja garantiza tiempos de inactividad importantes. Debe anticipar y planificar esta pausa en la producción. Además, los operadores se enfrentan a una pronunciada curva de aprendizaje. La transición de pistolas pulverizadoras manuales a pantallas táctiles HMI (interfaz hombre-máquina) automatizadas requiere una amplia formación. Los técnicos deben aprender a programar trayectorias robóticas e interpretar datos de sensores. Un salto tecnológico repentino suele provocar una frustración inicial. Proporcionar recursos de formación adecuados mitiga esta curva de adopción. Permite a su equipo maximizar rápidamente las capacidades del nuevo equipo.
No se pueden medir las mejoras sin unos KPI de referencia claros. Establezca su rendimiento de primera ejecución (FRY) actual. Esta métrica rastrea las piezas que pasan el control de calidad sin ningún retrabajo. Mida su eficiencia de transferencia de material existente. Realice un seguimiento del tiempo exacto del ciclo por unidad. Una actualización exitosa debe mejorar drásticamente estas métricas específicas. Establezca objetivos agresivos pero realistas para su nuevo equipo. Los proveedores de demanda demuestran exactamente cómo su arquitectura propuesta logrará las mejoras deseadas en FRY.
Mire más allá del gasto de capital inicial. Debe evaluar el impacto operativo a largo plazo. Evaluar los acuerdos de nivel de servicio (SLA) de mantenimiento del proveedor. Asegúrese de que garanticen tiempos de respuesta rápidos para el reemplazo de piezas críticas. Evaluar las métricas de consumo de energía del sistema. Los motores altamente eficientes y los sistemas de recuperación de calor reducen drásticamente las facturas mensuales de servicios públicos. Finalmente, busque modularidad escalable. Elija arquitecturas que le permitan agregar fácilmente futuros brazos robóticos o zonas de curado. Esta modularidad garantiza que su inversión crezca junto con sus demandas de producción.
Realice una auditoría integral de las instalaciones de inmediato. Planifique su espacio disponible y las capacidades actuales de HVAC. Documente sus objetivos de rendimiento precisos. Una vez que seleccione integradores potenciales, exija una prueba de concepto tangible. Solicite pruebas piloto utilizando sus geometrías de piezas específicas. Solicite simulaciones de dinámica de fluidos que muestren el flujo de aire dentro de los diseños de stand propuestos. Estas simulaciones revelan posibles zonas muertas antes de finalizar la compra. Los datos procesables protegen su inversión y garantizan una implementación exitosa.
Una infraestructura de acabado bien diseñada representa mucho más que un simple equipo de aplicación. Sirve como un sistema integral de control ambiental y de procesos. Elimina la inconsistencia humana y el caos ambiental de su planta de producción. Al controlar el flujo de aire, la viscosidad del fluido y las temperaturas de curado, garantiza una perfección repetible.
Dé prioridad a los proveedores que demuestren un modelo de retorno de la inversión transparente mediante ahorros de material y reducción de retrabajo. Exija caminos claros y documentados para mitigar los riesgos de instalación complejos y los obstáculos de integración de las instalaciones. Asegúrese de que proporcionen programas sólidos de capacitación para operadores.
Deje de permitir que la calidad de acabado impredecible dicte sus márgenes de beneficio. Programe una consulta técnica con un especialista en integración hoy. Planifique su estrategia de integración y descargue una lista de verificación completa de preparación de las instalaciones para comenzar su viaje de actualización.
R: Los acabados de fábrica OEM dependen de entornos estáticos y estrictamente controlados. Eliminan variables como el polvo y las fluctuaciones de temperatura. Las fábricas utilizan aplicaciones electrostáticas robóticas, envolviendo pintura uniformemente alrededor de los paneles con la máxima eficiencia de transferencia. Además, las configuraciones de fábrica utilizan entornos de horneado a altas temperaturas para acelerar la reticulación. Esto crea un acabado altamente duradero y perfectamente uniforme que los repintados manuales simplemente no pueden replicar.
R: Los sistemas automatizados utilizan procesamiento de flujo continuo y precisión robótica. Los robots ejecutan trayectorias exactas y programadas, asegurando superposiciones perfectas en cada pasada. Esto elimina las líneas de corte pesadas causadas por la fatiga manual. Además, los sistemas de dosificación automatizados mantienen proporciones de mezcla estandarizadas y temperaturas de fluido constantes, lo que garantiza una consistencia absoluta del color en cada lote.
R: El cronograma varía según el volumen de producción, pero la mayoría de las instalaciones obtienen retornos dentro de 18 a 36 meses. Este retorno se debe a reducciones masivas en el desperdicio de pintura debido a la eficiencia electrostática. Además, los sistemas automatizados reducen drásticamente los costos de mano de obra y casi eliminan los costosos cuellos de botella del retrabajo manual y la corrección de defectos.
R: Sí, pero requiere una planificación exhaustiva. Los bucles continuos exigen requisitos de huella lineales grandes. Debe evaluar las capacidades de carga estructural para soportes transportadores pesados. Además, sus instalaciones necesitan suficiente capacidad de HVAC para manejar requisitos masivos de aire de reposición y la integración de oxidadores térmicos. La ingeniería especializada es crucial para una modernización exitosa.


