
Cerrar
Elija su sitio web
Global
Medios Sociales

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-28 Origen:Sitio


En el acabado industrial, la estabilidad del campo eléctrico dicta la calidad del recubrimiento. Las fluctuaciones menores en la conductividad del baño comprometen el espesor de la película, la adhesión y la resistencia a la corrosión. La conductividad no controlada genera altas tasas de rechazo, un mayor consumo de pintura y costosos tiempos de inactividad. La contaminación por iones metálicos, restos del pretratamiento o pintura envejecida desestabiliza rápidamente la química del baño. Los sistemas modernos se basan en la filtración de circuito cerrado, la integración precisa de agua desionizada (DI) y el monitoreo automatizado para mantener el equilibrio. Esta guía examina los controles mecánicos y químicos necesarios para gestionar la conductividad del baño. Proporcionamos un marco para evaluar las capacidades del sistema al actualizar o especificar una nueva línea de recubrimiento electroforético . Aprenderá cómo aislar zonas de pretratamiento, administrar la purga de permeado y calibrar sensores en línea para mantener su proceso de deposición bloqueado dentro de ventanas operativas estrictas.
La ultrafiltración no es negociable: el control eficaz de la conductividad depende de la ultrafiltración continua para drenar el exudado y eliminar el exceso de sales solubles en agua, especialmente cuando se introducen soluciones de pintura frescas.
Estándares estrictos de calidad del agua: la conductividad del agua de limpieza y reposición debe mantenerse estrictamente por debajo de 10 μs/cm utilizando sistemas de agua desionizada (DI) de grado industrial.
Aislamiento previo al tratamiento: prevenir el arrastre de iones metálicos de las etapas de fosfatación o limpieza mediante un enjuague DI exclusivo de preelectroforesis es el método más rentable para prevenir picos repentinos de conductividad.
Monitoreo automatizado versus intervención manual: Las operaciones de gran volumen, como una línea de recubrimiento electrónico para automóviles, requieren sensores de conductividad en línea con temperatura compensada e integrados con controles automatizados de dosificación y filtración para evitar la desviación de la calibración y el error humano.
El proceso de deposición electroforética opera como un circuito masivo de corriente continua (CC). El rectificador suministra la energía CC. Pesadas barras colectoras de cobre conducen la corriente a las celdas del ánodo y al soporte de piezas. El sustrato metálico actúa como un electrodo. Una serie de contraelectrodos colocados a lo largo de las paredes del tanque completan el circuito. La corriente directa fluye a través del baño líquido, impulsando la reacción química. El líquido del baño actúa como medio conductor. La alta conductividad del líquido del baño facilita el barrido activo y la deposición de partículas de pintura sobre el sustrato.
El proceso de deposición se divide en cuatro fases físicas distintas:
Electrólisis: el agua se divide en los electrodos, generando oxígeno en el ánodo e hidrógeno en el cátodo.
Electroforesis: las micelas de resina y pigmento cargadas migran hacia el sustrato bajo la influencia del campo eléctrico.
Electrodeposición: Las micelas pierden su carga al llegar al sustrato, coagulándose formando una película insoluble.
Electroósmosis: el campo eléctrico exprime el agua de la película depositada y la compacta hasta formar una capa densa.
La conductividad dicta directamente la facilidad con la que la corriente viaja a través del fluido durante estas fases. Cuando la conductividad permanece estable, la resistencia eléctrica del baño sigue siendo predecible. La resistencia predecible permite que el voltaje aplicado deposite una película uniforme en geometrías complejas. Si la conductividad cae, el baño resiste el flujo de corriente. El sistema tiene dificultades para empujar las partículas de pintura hacia las áreas empotradas. Si la conductividad aumenta, la corriente fluye demasiado rápido. Este flujo rápido fuerza un exceso de pintura hacia las superficies exteriores de la pieza.
La temperatura del baño comparte una estricta relación con la conductividad. A medida que aumenta la temperatura del baño, disminuye la viscosidad del fluido. Una viscosidad más baja aumenta la movilidad de los iones. Una mayor movilidad de los iones aumenta inmediatamente la conductividad eléctrica del baño. Un cambio de temperatura de tan solo un grado Celsius altera las lecturas de conductividad hasta en un dos por ciento. Los intercambiadores de calor deben mantener la temperatura del baño dentro de una estricta tolerancia de un grado para mantener la estabilidad eléctrica básica. Si falla un enfriador en la fábrica, la temperatura del baño aumenta, la conductividad aumenta y la línea comienza inmediatamente a producir piezas defectuosas.
Las diferentes químicas de pintura exigen ventanas operativas específicas. Los sistemas epóxicos catódicos generalmente funcionan entre 1000 y 1500 μS/cm. Los sistemas acrílicos anódicos funcionan con parámetros ligeramente diferentes según los sólidos de la resina y el contenido de solvente. Los responsables de planta establecen un estricto límite de control superior e inferior para su formulación de pintura específica basándose en la ficha técnica del fabricante.
Operar fuera de estos parámetros establecidos garantiza defectos. La baja conductividad provoca capas finas y desiguales. La pintura carece de la fuerza impulsora eléctrica para penetrar las áreas de la jaula de Faraday. Las piezas emergen con cavidades interiores desnudas y una protección contra la corrosión inadecuada. La alta conductividad provoca graves roturas de la película. El flujo de corriente agresivo genera burbujas de gas excesivas en la superficie de la pieza. Estas burbujas quedan atrapadas en la pintura que se cura, provocando picaduras, cráteres y una textura superficial rugosa. La alta conductividad también provoca un consumo excesivo de corriente, lo que sobrecarga los rectificadores y desperdicia energía eléctrica.
Los operadores frecuentemente intentan enmascarar la deriva de la conductividad ajustando el voltaje del rectificador. Si la densidad de la película disminuye debido a la baja conductividad, aumentan el voltaje de 250 V a 300 V. Los ajustes de voltaje alteran la velocidad de deposición pero no solucionan el desequilibrio químico subyacente. Depender de ajustes de voltaje en lugar de abordar los problemas de conductividad que causan la raíz genera un exceso de calor y acelera la degradación de la pintura. La evaluación de la estabilidad del proceso requiere realizar un seguimiento simultáneo de la conductividad, el pH y la temperatura durante un ciclo de producción de 30 días. Las métricas consistentes indican un proceso saludable y estable.
La mayoría de los picos repentinos de conductividad se originan aguas arriba. Las piezas pasan por etapas intensivas de limpieza y fosfatación antes de llegar al tanque de e-coat. Estas etapas de pretratamiento utilizan sales de metales pesados, ácidos y limpiadores alcalinos. Un enjuague inadecuado permite que estos químicos se acumulen en las grietas de las piezas metálicas. Considere una estructura de acero fabricada con secciones tubulares. Los tubos se llenan de productos químicos de limpieza. Si la línea carece de estaciones de inclinación o boquillas de purga adecuadas, esos tubos transportan galones de líquido altamente conductivo al tanque de e-coat.
Los iones de zinc, hierro y fosfato son altamente conductores. Cuando se introducen en el tanque de e-coat, elevan inmediatamente la conductividad del baño. Estos iones extraños alteran la estabilidad micelar de la emulsión de pintura. La pintura E-coat se basa en un delicado equilibrio de neutralizadores para mantener las partículas de resina suspendidas en el agua. Los iones de metales pesados atacan a estos neutralizadores. Esta reacción química provoca picos de conductividad localizados y obliga a la pintura a coagularse. La pintura coagulada forma depósitos arenosos en las piezas y obstruye los sistemas de filtración.
Para evitar este remanente se requiere un enjuague exclusivo con agua desionizada de varias etapas inmediatamente antes del tanque de e-coat. Esta zona de enjuague final actúa como una barrera física contra los contaminantes conductores. El agua desionizada elimina las sales residuales de las uniones de las piezas. Sin esta etapa de aislamiento, el baño de e-coat sufre una contaminación continua y una rápida degradación química.
La conductividad cambia naturalmente debido al consumo y reposición de pintura. Las soluciones de pintura fresca poseen una conductividad inherentemente alta. Los fabricantes de pintura cargan resina y pasta frescas con altos niveles de solventes y neutralizadores de ácido para mantener la pintura estable durante el envío y el almacenamiento. Cuando los operadores introducen pintura fresca en el tanque, la entrada repentina de neutralizadores hace que aumente la conductividad del baño.
Mantener un volumen de producción constante evita que la química del baño se estanque. Los profesionales de la industria se refieren a esto como tasa de rotación de pintura. La tasa de rotación mide la rapidez con la que la línea de producción consume y reemplaza todo el volumen de sólidos de pintura en el tanque. Esto se calcula rastreando los pies cuadrados totales de metal recubierto y multiplicándolos por el espesor de la película objetivo. Una alta tasa de rotación mantiene el baño fresco y estable. Una baja tasa de rotación permite que la pintura envejezca. A medida que la pintura envejece, los disolventes se evaporan en el sistema de escape. La proporción de agua a sólidos cambia, lo que hace que la conductividad se salga de las especificaciones.
Durante el proceso de deposición, la corriente eléctrica introduce resina y pigmento en la pieza. Los neutralizadores de ácidos o aminas se quedan en el baño. Con el tiempo, estos neutralizadores se acumulan. Esta acumulación de productos químicos residuales aumenta constantemente la conductividad total del tanque. El sistema debe eliminar activamente este exceso de neutralizadores para mantener el equilibrio.
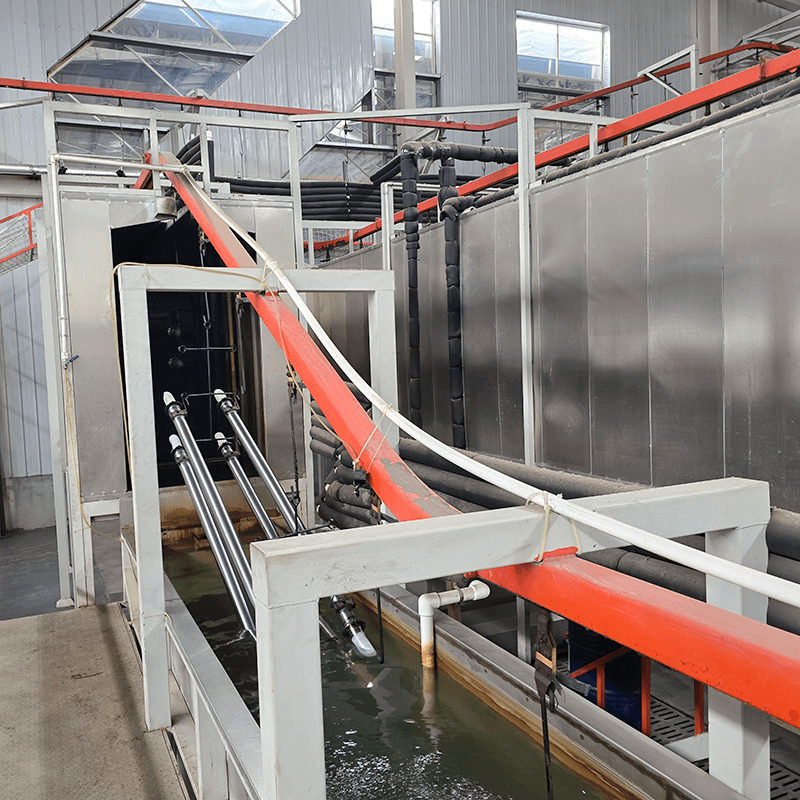
La ultrafiltración proporciona la principal defensa mecánica contra el aumento de la conductividad. Un patín de UF estándar incluye una bomba de alimentación, una bomba de circulación masiva y múltiples carcasas de membrana conectadas en paralelo. La bomba de alimentación extrae pintura del tanque principal y la empuja hacia el circuito de circulación. La bomba de circulación impulsa la pintura a través de los tubos de membrana a alta velocidad. Esta alta velocidad evita que los sólidos de la pintura se amontonen contra las paredes de la membrana. La presión fuerza al agua, los disolventes y las sales disueltas a través de los poros de la membrana. Este líquido transparente se llama permeado. La membrana bloquea las partículas más grandes de resina y pigmento y las devuelve al tanque principal.
El permeado contiene el exceso de sales solubles en agua y neutralizadores que aumentan la conductividad. Al drenar una porción de este exudado del sistema, los operadores purgan físicamente los iones conductores del baño. Este proceso de purga gestiona el aumento inicial de disolventes y neutralizadores introducidos por las nuevas adiciones de pintura.
Las instalaciones eligen entre reciclaje de permeado de circuito cerrado y purga de circuito abierto. Los sistemas de circuito cerrado dirigen todo el permeado a las zonas posteriores al enjuague y, finalmente, de regreso al tanque principal. Esto ahorra agua pero atrapa sales conductoras dentro del sistema. Los sistemas de circuito abierto dirigen un porcentaje del permeado directamente a la planta de tratamiento de aguas residuales. Esto reduce efectivamente la conductividad del baño pero aumenta los costos de eliminación de desechos.
Estrategias de gestión de permeados
Estrategia | Impacto de la conductividad | Costo operativo | Mejor aplicación |
|---|---|---|---|
Reciclaje de circuito cerrado | Retiene sales; La conductividad aumenta lentamente con el tiempo. | Bajo consumo de agua; Se requiere un tratamiento mínimo de aguas residuales. | Líneas de alto volumen con baja resistencia al tratamiento previo. |
Purga de circuito abierto | Reduce activamente la conductividad eliminando los iones disueltos. | Alto consumo de agua; aumento de los costos de procesamiento de aguas residuales. | Líneas que experimentan contaminación frecuente o altas adiciones de pintura fresca. |
Recuperación de RO híbrida | Excelente control de conductividad; Extrae agua pura del permeado. | Alto gasto de capital inicial; mantenimiento moderado. | Zonas de estricto cumplimiento ambiental que exigen cero descargas de líquidos. |
La purga del permeado elimina el volumen de líquido del tanque de e-coat. El sistema debe reemplazar este volumen perdido con agua excepcionalmente pura. Toda el agua pura utilizada en el tanque y en las etapas de limpieza final debe mantener una conductividad inferior a 10 μs/cm. El uso de agua municipal estándar introduce calcio, magnesio y cloruros directamente en la pintura. El agua de la ciudad suele medir alrededor de 300 μS/cm y arruinará la química del baño en cuestión de horas.
Un robusto sistema de generación de agua desionizada forma la columna vertebral de cualquier línea confiable de revestimiento electrónico para automóviles . La arquitectura incluye filtros de carbón para eliminar el cloro, seguidos de unidades de ósmosis inversa (RO) y, finalmente, tanques de desionización de lecho mixto. Las unidades de RO eliminan el 98% de los sólidos disueltos. Los tanques DI de lecho mixto pulen el agua y eliminan los iones finales para lograr el requisito de menos de 10 μs/cm.
El monitoreo de la planta de agua DI requiere controles diarios. Los operadores registran la presión del agua de entrada, la presión de la bomba de ósmosis inversa y la conductividad final de los tanques de resina de lecho mixto. Cuando la resina agota su capacidad de intercambio iónico, la conductividad aumenta. El sistema debe desviar automáticamente esta agua fuera de especificación al desagüe y activar una alarma. Esta agua DI de alta pureza actúa como agua de reposición del tanque principal y alimenta los halos de enjuague previo al tratamiento final.
Mientras que los sistemas UF gestionan la conductividad del baño en masa, el sistema de anolito gestiona los desequilibrios químicos localizados en los electrodos. En un sistema e-coat catódico, las piezas actúan como cátodo. Los contraelectrodos actúan como ánodos. Estos ánodos suelen estar construidos con acero inoxidable u óxido de rutenio y se colocan dentro de cajas de plástico. Un lado de la caja presenta una membrana semipermeable.
A medida que la pintura se deposita en las piezas, el exceso de neutralizadores de ácido migra hacia los ánodos. Si no se controla, este ácido se acumula alrededor de los ánodos, alterando gravemente el campo eléctrico, aumentando la conductividad y disolviendo el material del ánodo. Un sistema de circulación independiente limpia estas células con un líquido especializado llamado anolito. El fluido anolito captura el exceso de ácido generado durante la deposición y lo transporta a un tanque secundario.
El sistema de anolito requiere su propio controlador de conductividad dedicado. El fluido anolito es muy ácido, normalmente oscila entre 5000 y 8000 μS/cm. El controlador monitorea constantemente este valor. Cuando el valor alcanza el punto de ajuste superior, se abre una válvula solenoide. El agua DI fresca fluye hacia el tanque de circulación de anolito. El exceso de líquido ácido desborda un vertedero y va a la planta de tratamiento de aguas residuales. Este proceso continuo de purga y alimentación mantiene limpias las celdas del ánodo y mantiene la intensidad del campo eléctrico.
Las comprobaciones manuales de conductividad mediante medidores portátiles provocan errores humanos y retrasan los ajustes. La producción de gran volumen requiere un monitoreo continuo en línea. Los sensores de contacto estándar utilizan puntas metálicas expuestas directamente al fluido. En un tanque de e-coat, la pintura se deposita rápidamente sobre estas puntas metálicas, aislándolas. Esta contaminación hace que el sensor informe lecturas de conductividad falsamente bajas. El sistema no compensa lo suficiente, lo que permite que la conductividad real del tanque aumente peligrosamente.
Las líneas modernas requieren sensores de conductividad toroidales en línea con temperatura compensada. Los sensores toroidales utilizan bobinas magnéticas inductivas encerradas en una carcasa de polímero lisa. Como no tienen contactos metálicos expuestos, la pintura no puede aislar el mecanismo de lectura. Estos sensores sin electrodos proporcionan mediciones altamente precisas y sin derivas incluso en emulsiones de pintura espesas.
Los controladores lógicos programables (PLC) avanzados traducen los datos de los sensores en acciones automatizadas. Si el sensor toroidal detecta un pico de conductividad, el PLC abre automáticamente las válvulas de purga de UF. Simultáneamente, el PLC activa el sistema de reposición de agua DI para reemplazar el volumen purgado. Ejecuta este circuito hasta que la conductividad vuelve al punto de ajuste objetivo. Este bucle automatizado elimina la necesidad de intervención manual.
Al especificar una nueva línea, los ingenieros dimensionan los sistemas UF y DI en función del volumen total de producción, la superficie de la pieza y las tasas de arrastre. Las piezas grandes con geometrías complejas sacan más líquido del tanque. Si la carrocería de un automóvil extrae 5 galones de líquido y la línea procesa 30 automóviles por hora, el sistema pierde 150 galones por hora por arrastre. El sistema UF debe producir al menos 150 galones por hora de permeado sólo para alimentar los enjuagues posteriores. Para permitir la purga del permeado, los ingenieros sobredimensionan la capacidad de UF en al menos un 50 por ciento.
Los diseños de filtración modular ofrecen ventajas significativas. Un patín modular de UF permite a los gerentes de planta agregar carcasas de membrana adicionales a medida que aumenta la producción. Si la instalación aumenta la velocidad de la línea, amplían la capacidad de UF sin requerir un rediseño completo de la línea. La instalación de bombas RO de gran tamaño inicialmente permite una fácil expansión de los conjuntos de membranas de agua DI más adelante.
La gestión de la conductividad impacta directamente el cumplimiento ambiental. La purga del permeado de alta conductividad estabiliza eficazmente el baño, pero genera aguas residuales industriales. El permeado contiene metales pesados, disolventes disueltos y compuestos orgánicos. Las instalaciones añaden productos químicos para dejar caer los metales en un lodo, presionar el lodo y enviarlo a un vertedero. Este proceso aumenta los costos operativos.
Los gerentes de planta equilibran el mantenimiento de una química óptima del baño con la minimización de las cargas de tratamiento de aguas residuales. Las instalaciones avanzadas implementan sistemas secundarios de recuperación por ósmosis inversa (RO) en sus líneas de permeado. El sistema RO procesa el permeado purgado, extrayendo agua limpia y devolviéndola a las zonas de enjuague. Concentra los metales pesados y la materia orgánica en un volumen mucho menor de residuos. Esta tecnología minimiza el impacto ambiental al tiempo que permite un control agresivo de la conductividad.
El punto de falla más común en el control automatizado de la conductividad es la contaminación del sensor. Incluso los sensores toroidales acumulan una fina película de pintura seca si el caudal disminuye. Cuando un sensor falla, lee artificialmente bajo. El PLC interpreta esta lectura baja como una necesidad de más neutralizador o sólidos de pintura.
Los ingenieros mitigan este riesgo montando sensores toroidales sin electrodos en tuberías de flujo de alta velocidad. El rápido movimiento del fluido erosiona naturalmente la carcasa del sensor. Las instalaciones implementan protocolos automatizados de limpieza in situ (CIP) en los que el sistema aísla periódicamente el sensor y lo lava con disolvente o limpiador ácido. Los operadores establecen estrictos programas de calibración manual y verifican semanalmente el sensor en línea con un medidor portátil calibrado.
La introducción de pintura nueva presenta un riesgo operativo importante. Las adiciones masivas de pasta de pintura fresca y resina provocan picos masivos y repentinos en la conductividad. Verter un contenedor de 300 galones de pintura fresca directamente en el tanque genera defectos inmediatos en las piezas que actualmente se mueven por la línea.
Las instalaciones utilizan sistemas de dosificación continua y automatizada para gestionar este riesgo. Las bombas dosificadoras inyectan pequeñas cantidades medidas de pintura fresca en las tuberías de circulación durante varias horas. Esta introducción gradual evita choques químicos repentinos. El PLC combina esta dosificación continua con una purga simultánea del permeado UF. A medida que la pintura fresca ingresa y aumenta la conductividad, el sistema UF drena activamente el exudado para mantener el equilibrio.
Realice una auditoría física de la línea de pretratamiento para identificar líquidos que se acumulan en geometrías de piezas complejas e instale boquillas de purga específicas.
Evalúe la capacidad de flujo de las membranas de ultrafiltración existentes y reemplace los tubos obstruidos que restrinjan la generación de permeado.
Pruebe la producción de la planta de agua desionizada diariamente en el punto de uso para garantizar que el agua de reposición permanezca estrictamente por debajo del umbral de 10 μs/cm.
Actualice todas las sondas de conductividad de contacto en el tanque principal a sensores toroidales sin electrodos para eliminar lecturas falsas y derivas de calibración.
Instale bombas dosificadoras automáticas para adiciones de pintura fresca para evitar choques químicos repentinos y sincronizarlas con la purga de permeado.
R: Los sistemas epóxicos catódicos normalmente funcionan entre 1000 y 1500 μS/cm. Los sistemas anódicos funcionan con diferentes parámetros según los sólidos de resina. Consulte siempre la hoja de datos técnicos del fabricante de la pintura para conocer las especificaciones exactas y mantenga límites de control superiores e inferiores estrictos.
R: La ultrafiltración fuerza el líquido del baño a través de membranas semipermeables, separando el permeado transparente de los sólidos de la pintura. Este permeado contiene sales disueltas, disolventes y neutralizadores en exceso. Drenar una porción de este permeado elimina físicamente los iones conductores del baño.
R: El agua estándar contiene minerales conductores como calcio, magnesio y cloruros. Introducirlos en el tanque aumenta la conductividad y desestabiliza la emulsión de pintura. El agua DI, mantenida por debajo de 10 μs/cm, reemplaza el líquido evaporado y el permeado purgado sin agregar iones conductores extraños.
R: La alta conductividad hace que la corriente fluya de manera demasiado agresiva. Esto genera burbujas de gas excesivas en la superficie de la pieza, lo que provoca rupturas de la película, formación de poros, cráteres y una textura superficial rugosa. También provoca un consumo excesivo de corriente eléctrica, sobrecargando los rectificadores y aumentando los costos de energía.
R: Los iones metálicos como el zinc y el hierro de las etapas de fosfatación son altamente conductores. Cuando se arrastran al tanque de e-coat, aumentan la conductividad total. Atacan los neutralizadores de pintura, alteran la estabilidad de las micelas y hacen que la pintura se coagule formando depósitos arenosos.
R: A medida que aumenta la temperatura del baño, la viscosidad del fluido disminuye, lo que permite que los iones se muevan más libremente. Esta mayor movilidad de los iones aumenta directamente la conductividad eléctrica. Un cambio de tan solo 1°C puede alterar significativamente las lecturas de conductividad, lo que hace que los controles precisos del intercambiador de calor sean fundamentales.


